
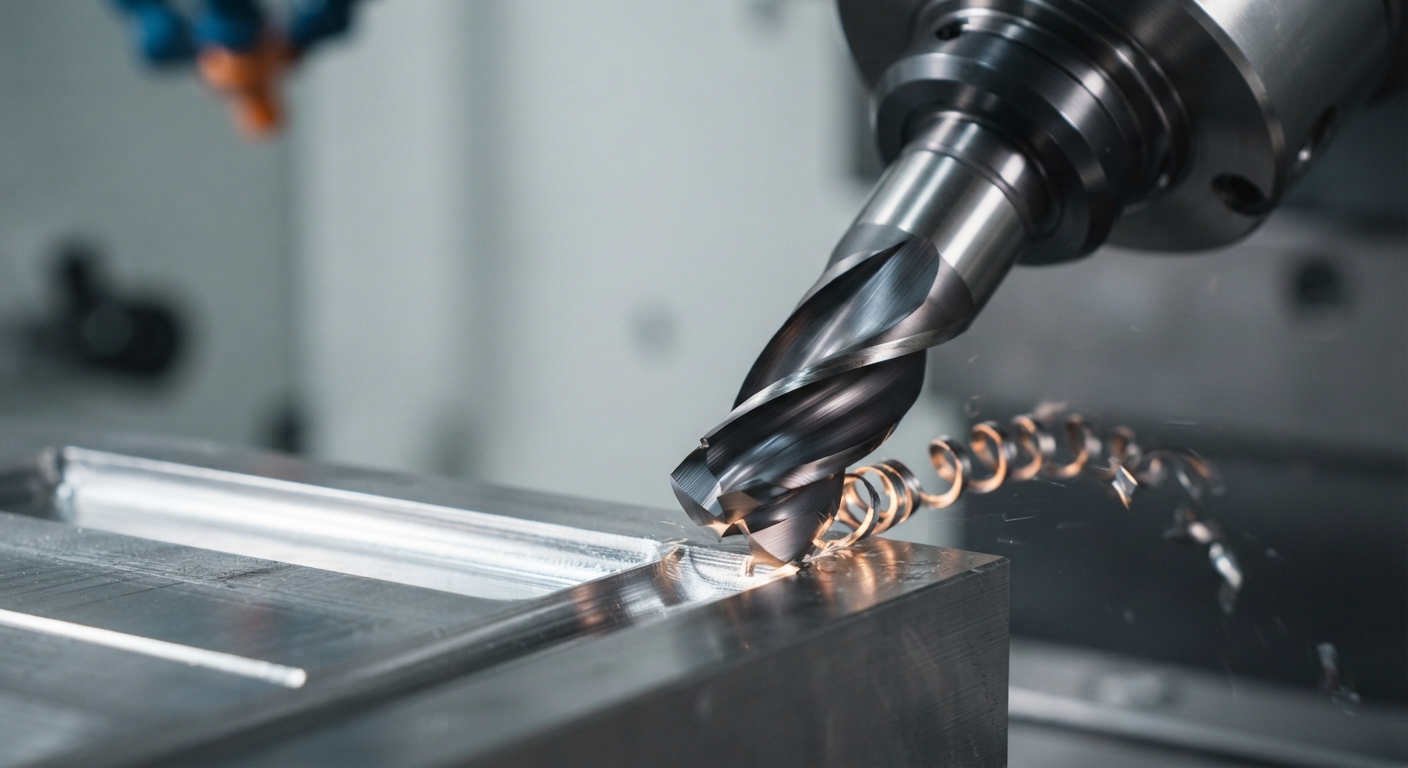
CNC talaşlı imalat süreçlerinde yüksek hassasiyet, uzun takım ömrü ve düşük üretim maliyeti yalnızca kaliteli bir kesici takım kullanmakla elde edilmez. Kesici takım geometrisi, takımın iş parçasıyla nasıl temas ettiğini, talaşı nasıl oluşturup tahliye ettiğini, kesme kuvvetlerinin nasıl oluştuğunu ve takımın çalışma sırasında maruz kaldığı mekanik ve termal yükleri doğrudan etkileyen temel faktörlerden biridir.
Aynı çapta, aynı malzemeden ve benzer kaplamaya sahip iki kesici takımın farklı geometrileri nedeniyle tamamen farklı sonuçlar vermesi mümkündür.
Bu nedenle CNC frezeleme, tornalama veya diğer talaşlı imalat operasyonlarında “hangi kesici takım?” sorusu kadar “hangi geometri?” sorusu da önemlidir.
Doğru kesici takım geometrisi;
Takım ömrünün optimize edilmesine,
Yüzey kalitesinin iyileştirilmesine,
Talaş tahliyesinin kolaylaştırılmasına,
Kesme kuvvetlerinin kontrol edilmesine,
Titreşimin azaltılmasına,
İşleme süresinin optimize edilmesine,
Üretim maliyetlerinin düşürülmesine
katkı sağlayabilir.
Bu rehberde kesici takım geometrisi nedir, neden önemlidir, hangi geometrik özellikler dikkate alınmalıdır ve farklı malzemeler için takım geometrisi nasıl değerlendirilmelidir? sorularını detaylı şekilde ele alıyoruz.
Kesici takım geometrisi; bir kesici takımın kesme davranışını belirleyen kesici kenar, talaş yüzeyi, boşluk yüzeyi, açıları, ağız yapısı, helis yapısı, uç geometrisi ve diğer geometrik özelliklerinin tamamını ifade eder.
Özellikle frezeleme takımlarında;
Helis açısı
Talaş açısı
Boşluk açısı
Kesici kenar geometrisi
Ağız sayısı
Uç geometrisi
Köşe radyüsü
Kesme uzunluğu
Takım çapı
Takımın toplam boyu
işleme performansını etkileyen önemli parametrelerdir.
Takım geometrisi, işlenen malzeme ve yapılan operasyonla birlikte değerlendirilmelidir.
Örneğin alüminyum işleyen bir CNC tezgâhında tercih edilen geometri ile sertleştirilmiş çelik işleyen bir operasyonda tercih edilen geometri aynı olmak zorunda değildir.
Bu nedenle “en iyi kesici takım geometrisi” diye tek bir seçenek yoktur.
En doğru geometri, işlenen malzemeye + operasyon tipine + tezgâha + kesme parametrelerine + hedeflenen yüzey kalitesine göre belirlenir.
Kesici takım geometrisi, takımın iş parçasından talaş kaldırma şeklini doğrudan etkiler.
Yanlış geometri kullanıldığında takımın kesme yerine sürtünmesi, fazla ısı oluşturması, talaş tahliyesinin zorlaşması veya kesici kenarın gereğinden fazla yük altında kalması gibi problemler ortaya çıkabilir.
Doğru geometri ise operasyonun daha kontrollü gerçekleşmesine yardımcı olabilir.
Kesici takımın geometrisi, takım ile iş parçası arasındaki temas ve talaş oluşumu üzerinde doğrudan etkilidir.
Kesme kuvvetlerinin gereğinden fazla yükselmesi;
Takım sapmasına,
Titreşime,
Kesici kenarın aşırı yüklenmesine,
Yüzey kalitesinin bozulmasına,
Takım kırılmasına
neden olabilir.
Bu nedenle özellikle hassas CNC operasyonlarında takım geometrisi ile tezgâh rijitliği birlikte değerlendirilmelidir.
Bir kesici takımın ne kadar süre verimli şekilde çalışacağı yalnızca takımın üretildiği malzemeye bağlı değildir.
Geometri, kaplama, kesme parametreleri, işlenen malzeme ve soğutma koşulları birlikte değerlendirilmelidir.
Örneğin işlenen malzemeye uygun olmayan bir geometri;
Kesici kenarda aşınmayı hızlandırabilir,
Isı oluşumunu artırabilir,
Talaş tahliyesini zorlaştırabilir,
Kesici kenarın kırılma riskini artırabilir.
Bu nedenle uzun takım ömrü için doğru geometri seçimi, takım satın alma maliyetinden daha geniş bir üretim maliyeti perspektifiyle ele alınmalıdır.
CNC işleme operasyonlarında hedef yalnızca malzeme kaldırmak değildir.
Birçok üretimde;
Yüzey pürüzlülüğü,
Ölçü hassasiyeti,
Form doğruluğu,
Kenar kalitesi,
Paralellik,
Düzlemsellik
gibi sonuçlar da kritik öneme sahiptir.
Kesici kenarın geometrisi ve takımın çalışma karakteristiği yüzey kalitesini etkileyebilir.
Özellikle finisaj operasyonlarında takım geometrisi; ilerleme, devir, paso ve takım rijitliğiyle birlikte değerlendirilmelidir.
Doğru takım seçimi konusunda daha kapsamlı bir yaklaşım için [CNC Kesici Takım Seçerken Dikkat Edilmesi Gereken 7 Kriter] rehberimizi inceleyebilirsiniz.
Kesici takım geometrisini değerlendirirken tek bir açıya bakmak yeterli değildir.
Takımın bütün geometrisi birlikte değerlendirilmelidir.
Talaş açısı, kesici takımın talaş yüzeyi ile belirli referans düzlemleri arasındaki geometrik ilişkiyi ifade eder.
Talaş açısının değiştirilmesi;
Talaş oluşumunu,
Kesme kuvvetlerini,
Kesici kenarın dayanımını,
Kesme davranışını
etkileyebilir.
Daha keskin bir kesme karakteristiğinin istendiği bazı uygulamalarda farklı talaş geometrileri tercih edilebilirken, daha yüksek kesici kenar dayanımının gerekli olduğu uygulamalarda farklı geometrik çözümler kullanılabilir.
Bu nedenle talaş açısı seçilirken işlenen malzeme ve operasyon koşulları dikkate alınmalıdır.
Boşluk açısı, kesici takımın işlenmiş yüzeyle gereksiz temasını azaltmaya yardımcı olan temel geometrik özelliklerden biridir.
Yeterli olmayan boşluk geometrisi, takımın iş parçasına sürtünmesine ve buna bağlı olarak ısı oluşumunun artmasına neden olabilir.
Özellikle hassas yüzey işlemlerinde takım geometrisinin doğru belirlenmesi bu nedenle önemlidir.
Özellikle parmak frezelerde helis açısı, takımın kesme ve talaş tahliye karakteristiğini etkileyen önemli geometrik parametrelerden biridir.
Helis geometrisi;
Talaş tahliyesini,
Kesme kuvvetlerinin dağılımını,
Kesme sürekliliğini,
Yüzey kalitesini,
Takımın çalışma karakteristiğini
etkileyebilir.
Bu nedenle farklı malzemeler ve operasyonlar için farklı helis geometrileri kullanılabilir.
Parmak frezeler hakkında daha kapsamlı bilgi almak için [Parmak Freze Nedir? Çeşitleri ve Kullanım Alanları]rehberimizi inceleyebilirsiniz.
Kesici kenar, takımın iş parçasıyla doğrudan etkileşime giren bölümüdür.
Kesici kenarın;
Keskinliği,
Dayanıklılığı,
Köşe yapısı,
Kenar hazırlığı,
Radyüsü
takımın kesme davranışını etkileyebilir.
Keskin bir kenar bazı uygulamalarda daha düşük kesme kuvvetleri ve daha iyi kesme davranışı sağlayabilirken, daha dayanıklı bir kenar geometrisi ağır talaş kaldırma veya zorlu işleme koşullarında avantaj sağlayabilir.
Buradaki temel prensip şudur:
Keskinlik ile kesici kenar dayanıklılığı arasında uygulamaya uygun bir denge kurulmalıdır.
Özellikle freze takımlarında ağız sayısı, takım geometrisinin önemli parçalarından biridir.
2, 3, 4 veya daha fazla ağızlı frezeler farklı operasyonlarda kullanılabilir.
Ancak daha fazla ağız sayısının her zaman daha iyi performans anlamına geldiği düşünülmemelidir.
Ağız sayısı belirlenirken;
İşlenen malzeme,
Talaş tahliye ihtiyacı,
Kesme hızı,
İlerleme,
Takım çapı,
Tezgâh kapasitesi,
Operasyonun kaba veya finisaj olması
birlikte değerlendirilmelidir.
Özellikle talaş hacminin yüksek olduğu operasyonlarda talaş kanallarının yeterli olması kritik hale gelebilir.
Kesici takım geometrisinin doğru seçilmesinde işlenen malzeme en önemli kriterlerden biridir.
Çünkü alüminyum, çelik, paslanmaz çelik, dökme demir, titanyum veya sertleştirilmiş çelik aynı kesme davranışına sahip değildir.
Alüminyum işleme operasyonlarında talaş tahliyesi ve malzemeye yapışma eğilimi önemli konulardır.
Bu nedenle alüminyum işleme için takım seçerken;
Uygun helis geometrisi,
Talaş tahliyesi,
Kesici kenarın keskinliği,
Ağız sayısı,
Takım kaplaması
birlikte değerlendirilmelidir.
Özellikle yüksek talaş kaldırma yapılan CNC operasyonlarında takım geometrisinin talaşı etkin şekilde tahliye edebilmesi üretim performansı açısından önemlidir.
Çelik işleme operasyonlarında takımın dayanımı, aşınma direnci, kesme kuvvetleri ve ısı yönetimi önem kazanır.
Kaba işleme ile finisaj operasyonlarında aynı geometrinin kullanılması her zaman ideal sonuç vermeyebilir.
Bu nedenle çelik işlerken takım;
malzeme + operasyon + kesme parametreleri + takım geometrisi
birlikte değerlendirilerek seçilmelidir.
Paslanmaz çelik işleme, kesici takım açısından daha kontrollü bir yaklaşım gerektirebilir.
Özellikle iş sertleşmesi, ısı oluşumu, takım aşınması ve talaş tahliyesi dikkate alınmalıdır.
Bu nedenle paslanmaz çelik için kesici takım seçerken;
Uygun kesici kenar geometrisi,
Doğru helis yapısı,
Uygun karbür kalitesi,
Uygun kaplama,
Doğru kesme parametreleri
birlikte değerlendirilmelidir.
Paslanmaz çelik işleme hakkında ayrıntılı bilgi için [Paslanmaz Çelik İçin Hangi Kesici Takım Kullanılır?] içeriğimizi inceleyebilirsiniz.
Parmak frezelerde takım geometrisi özellikle önemlidir çünkü aynı takım üzerinde birden fazla kesici kenar ve farklı kesme yüzeyleri görev yapar.
Parmak freze seçiminde;
Çap,
Ağız sayısı,
Helis açısı,
Uç geometrisi,
Köşe radyüsü,
Kesme boyu,
Toplam takım boyu,
Kaplama
birlikte değerlendirilmelidir.
Örneğin kanal açma operasyonunda gereken geometri ile 3D kalıp işleme operasyonunda gereken geometri aynı olmayabilir.
Bu nedenle parmak freze seçerken yalnızca çap veya fiyat üzerinden karar vermek doğru değildir.
Doğru takım = doğru geometri + doğru malzeme + doğru operasyon + doğru kesme parametreleri.
Alın frezelerde de kesici geometri, yüzey kalitesi ve talaş kaldırma performansı üzerinde önemli bir role sahiptir.
Alın freze seçiminde;
Takım çapı,
Giriş açısı,
Kesici uç geometrisi,
Diş sayısı,
Uç kalitesi,
Kesme derinliği,
Kesme genişliği
gibi parametreler birlikte değerlendirilmelidir.
Özellikle geniş yüzeylerin işlenmesinde doğru alın freze geometrisi; yüzey kalitesi, talaş kaldırma performansı ve takım ömrünün optimize edilmesine yardımcı olabilir.
Alın freze çeşitleri ve kullanım alanları için [Alın Freze Nedir? Ne İşe Yarar? Çeşitleri ve Kullanımı] rehberimizi inceleyebilirsiniz.
İşleme operasyonuna uygun olmayan bir takım geometrisi farklı problemlere yol açabilir.
Bunlar arasında:
Kesici kenarın gereğinden fazla yük altında kalması aşınmayı hızlandırabilir.
Takım geometrisi, takım boyu ve tezgâh rijitliği uygun değilse titreşim problemi ortaya çıkabilir.
Yanlış geometri, uygunsuz kesme parametreleriyle birleştiğinde işlenmiş yüzeyde istenmeyen izler ve yüzey problemleri oluşturabilir.
Özellikle kanal ve cep işleme gibi operasyonlarda talaşın etkin şekilde uzaklaştırılamaması yeniden kesme, ısı oluşumu ve takım aşınması gibi sorunlara neden olabilir.
Aşırı kesme kuvvetleri, titreşim, yanlış geometri ve uygunsuz kesme koşullarının birleşimi kesici kenarın veya takımın kırılmasına yol açabilir.
Takımın erken değiştirilmesi, hatalı parçalar, yeniden işleme ve üretim duruşları toplam üretim maliyetini artırabilir.
Doğru takım geometrisini belirlemek için aşağıdaki kriterler birlikte değerlendirilmelidir:
İşlenecek malzeme
Malzemenin sertliği ve alaşım yapısı
Yapılacak operasyon
Kaba veya finisaj işlemi
Takım çapı
Ağız sayısı
Helis açısı
Talaş açısı
Boşluk açısı
Kesici kenar geometrisi
Köşe radyüsü
Takım çıkıntısı
Kaplama
Kesme hızı
İlerleme
Kesme derinliği
Tezgâh rijitliği
Bağlama koşulları
Soğutma yöntemi
Hedeflenen yüzey kalitesi
Bu kriterlerin yalnızca bir veya ikisine bakarak takım seçmek yerine, bütün işleme sürecini değerlendirmek daha sağlıklı sonuç verir.
Daha detaylı takım seçim kriterleri için [CNC Kesici Takım Seçerken Dikkat Edilmesi Gereken 7 Kriter] içeriğine göz atabilirsiniz.
Doğru geometrinin seçilmesi tek başına yeterli değildir.
Takım geometrisi ile;
Kesme hızı,
Devir sayısı,
İlerleme,
Diş başına ilerleme,
Eksenel kesme derinliği,
Radyal kesme derinliği
arasında uyum bulunmalıdır.
Örneğin uygun geometriye sahip bir takım yanlış kesme parametreleriyle çalıştırıldığında beklenen takım ömrünü ve yüzey kalitesini sağlayamayabilir.
Bu nedenle CNC işleme operasyonlarında takım + geometri + malzeme + makine + parametre bir bütün olarak değerlendirilmelidir.
Kesici takım seçiminde yalnızca ürünün satın alma fiyatına bakmak yanıltıcı olabilir.
Daha doğru bir değerlendirme için parça başına takım maliyeti ve toplam işleme maliyeti dikkate alınmalıdır.
Örneğin daha pahalı bir takım;
Daha uzun takım ömrü,
Daha kısa çevrim süresi,
Daha az takım değişimi,
Daha iyi yüzey kalitesi,
Daha düşük hurda oranı
sağlıyorsa toplam üretim maliyeti açısından farklı bir sonuç ortaya çıkabilir.
Bu nedenle profesyonel kesici takım seçiminde hedef yalnızca “en ucuz takımı bulmak” değil, operasyon için en uygun takım çözümünü belirlemektir.
Pratik bir seçim süreci şu şekilde ilerleyebilir:
Çelik, alüminyum, paslanmaz çelik, dökme demir veya farklı bir alaşım olup olmadığını belirleyin.
Kanal, cep, profil, yüzey, kaba talaş, finisaj veya 3D işleme olup olmadığını belirleyin.
Çap, ağız sayısı, helis, talaş açısı, boşluk açısı ve kesici kenar geometrisini değerlendirin.
İşlenen malzeme ve operasyon koşullarına uygun kaplama seçimini değerlendirin.
Üretici kesme verilerini, tezgâh kapasitesini ve operasyon koşullarını dikkate alın.
Takım ömrü, yüzey kalitesi, talaş oluşumu, titreşim ve çevrim süresini takip ederek gerekli optimizasyonları yapın.
Aynı çaptaki iki takım farklı geometrilere sahip olabilir. Bu nedenle çap tek başına yeterli bir seçim kriteri değildir.
Alüminyum, çelik ve paslanmaz çeliğin işleme karakteristikleri farklıdır.
Daha fazla ağız sayısı her operasyon için daha iyi performans anlamına gelmez.
Doğru takım geometrisi yanlış parametrelerle kullanıldığında performans kaybı yaşanabilir.
Uzun takım çıkıntısı rijitliği azaltarak titreşim riskini artırabilir.
Operasyonun gereksinimleri farklı olduğunda farklı geometri ve takım çözümleri daha uygun olabilir.
Kesici takım seçimi yalnızca bir ürünün çapını veya fiyatını karşılaştırmak değildir.
İşlenen malzeme + operasyon + takım geometrisi + kaplama + kesme parametreleri + tezgâh rijitliği birlikte değerlendirilmelidir.
Takım Sanayi, CNC talaşlı imalat süreçlerinde farklı operasyonlara yönelik kesici takım çözümlerini değerlendirmenize yardımcı olacak ürün ve teknik içerik altyapısı sunar.
İster parmak freze, ister alın freze, ister değiştirilebilir uçlu bir kesici takım arıyor olun; doğru ürünün belirlenmesinde takım geometrisinin mutlaka dikkate alınması gerekir.
Doğru geometri;
daha kontrollü kesme, daha verimli talaş kaldırma, daha iyi yüzey kalitesi ve optimize edilmiş takım ömrühedeflerine ulaşmada önemli bir başlangıç noktasıdır.
Üretiminiz için doğru kesici takımı seçerken yalnızca ürün fiyatına değil, takımın işleme operasyonunuzla ne kadar uyumlu olduğuna odaklanın.
Kesici takım geometrisi; takımın kesici kenarı, talaş yüzeyi, boşluk yüzeyi, helis yapısı, açıları, ağız sayısı, köşe radyüsü ve diğer geometrik özelliklerinin tamamını ifade eder.
Kesici takım geometrisi; kesme kuvvetleri, talaş oluşumu, talaş tahliyesi, takım aşınması, takım ömrü ve yüzey kalitesi gibi birçok işleme sonucunu etkileyebilir.
Talaş açısı, kesici takımın talaş oluşturma ve kesme karakteristiğini etkileyen temel geometrik özelliklerden biridir. Seçimi işlenen malzeme ve operasyon koşullarına göre yapılmalıdır.
Özellikle parmak frezelerde helis açısı talaş tahliyesi, kesme kuvvetlerinin dağılımı ve takımın çalışma karakteristiği üzerinde etkili olabilir.
Hayır. Alüminyum, çelik, paslanmaz çelik ve diğer malzemelerin işleme davranışları farklı olduğundan takım geometrisi malzeme ve operasyon koşullarına göre değerlendirilmelidir.
Tek bir kriter yoktur. İşlenen malzeme, operasyon, takım geometrisi, takım çapı, ağız sayısı, kaplama, kesme parametreleri ve tezgâh koşulları birlikte değerlendirilmelidir.
Evet. Uygulamaya uygun geometri, kesme yüklerinin ve çalışma koşullarının daha kontrollü olmasına yardımcı olarak takım ömrünün optimize edilmesine katkı sağlayabilir.
Tek bir “en iyi” geometri yoktur. En uygun geometri; işlenen malzeme, operasyon tipi, takım özellikleri, tezgâh ve hedeflenen yüzey kalitesine göre değişir.
Takımın yalnızca karbür olması, kaliteli bir markaya sahip olması veya yüksek fiyatlı olması tek başına doğru seçim yapıldığı anlamına gelmez.
Asıl önemli olan;
doğru malzeme + doğru geometri + doğru takım + doğru kesme parametreleri + doğru operasyon
uyumunun sağlanmasıdır.
Bu nedenle kesici takım satın alırken yalnızca “hangi takım daha kaliteli?” sorusunu değil;
“Bu takımın geometrisi benim işlediğim malzeme ve yaptığım operasyon için doğru mu?”
sorusunu da mutlaka sorun.
Takım Sanayi ile operasyonunuza uygun kesici takım çözümlerini değerlendirerek üretim performansınızı ve takım kullanım verimliliğinizi optimize etmeye odaklanın.
Kesici takım geometrisi nedir? Talaş açısı, boşluk açısı, helis açısı ve kesici kenar geometrisinin takım ömrü, yüzey kalitesi ve işleme performansına etkisini keşfedin
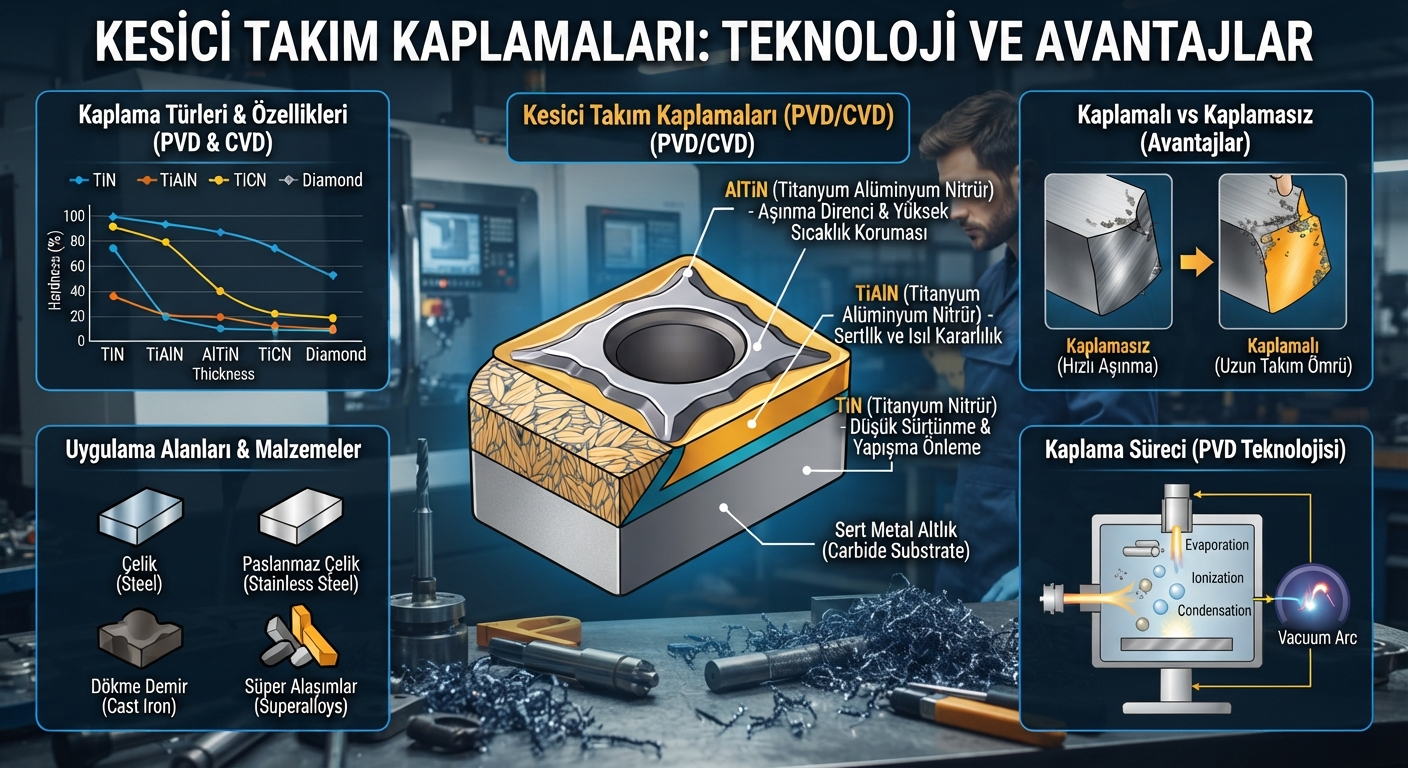
Kesici takım kaplamaları nelerdir? TiN, TiAlN, AlTiN, PVD ve CVD kaplamaları, kullanım alanlarını ve doğru kaplama çeşitleri
T kanal frezesi nedir, nasıl kullanılır? T kanal açma işlemi, ön kanal, freze seçimi ve doğru kullanımı
