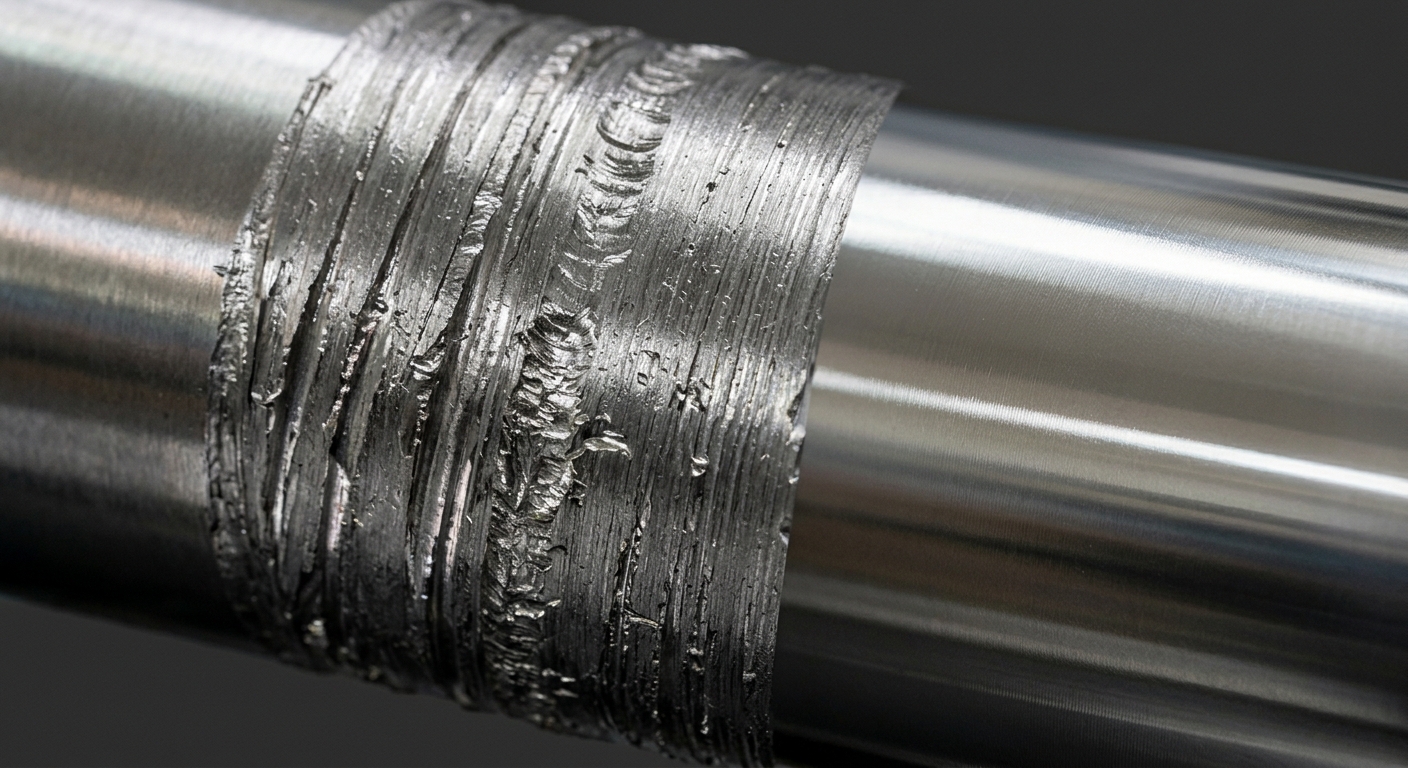
CNC tornalama işlemlerinde yüzey kalitesi, üretilen parçanın teknik gereksinimlerini, ölçü hassasiyetini ve üretim verimliliğini etkileyen önemli kriterlerden biridir. İşlenmiş yüzeyde çizgiler, titreşim izleri, düzensiz pürüzlülük veya malzeme yığılması görülmesi; kesici uç seçiminden kesme parametrelerine kadar farklı nedenlerden kaynaklanabilir.
Peki, CNC tornada yüzey kalitesi nasıl iyileştirilir?
Daha düzgün bir yüzey elde etmek için yalnızca kesme hızını artırmak veya ilerlemeyi düşürmek yeterli değildir. Kesici uç geometrisi, burun yarıçapı, takım rijitliği, iş parçasının bağlanması, malzeme özellikleri ve kesme koşulları birlikte değerlendirilmelidir.
Bu rehberde CNC tornada yüzey kalitesini etkileyen temel faktörleri, yüzey pürüzlülüğünü azaltmaya yardımcı olan 9 yöntemi ve doğru kesici takım seçiminin üretim kalitesine katkısını ele alıyoruz.
CNC tornada yüzey kalitesi, işleme sonrasında parçanın yüzeyinde oluşan geometrik düzensizlikleri, izleri ve pürüzlülüğü ifade eder. Yüzeyin teknik gereksinimlere uygunluğu, parçanın kullanım amacına ve teknik resimde belirtilen kabul kriterlerine göre değerlendirilir.
Yüzey kalitesi değerlendirmesinde sık kullanılan ölçütlerden biri Ra yüzey pürüzlülüğü değeridir. Ra, ölçüm boyunca yüzey profilinin ortalama çizgiye göre mutlak sapmalarının aritmetik ortalamasını ifade eder. Genellikle mikrometre (µm) cinsinden belirtilir.
Ra değeri düştükçe ölçülen yüzeyin ortalama pürüzlülüğü azalır. Ancak tek başına Ra değeri, yüzeyin bütün özelliklerini açıklamaz. Gereksinime göre Rz gibi farklı pürüzlülük parametreleri de değerlendirilmelidir.
İyi bir yüzey kalitesi elde etmek için şu kriterler birlikte ele alınmalıdır:
Teknik resimde belirtilen yüzey pürüzlülüğü.
Parçanın ölçü toleransları.
Yüzeydeki çizgilerin ve titreşim izlerinin durumu.
Kesici uç geometrisi ve aşınma seviyesi.
İşleme sırasında oluşan titreşim ve takım esnemesi.
Kullanılan malzeme ve işleme stratejisi.
Amaç, yalnızca daha parlak görünen bir yüzey elde etmek değil, parçanın teknik gereksinimlerini tekrarlanabilir biçimde karşılamaktır.
CNC torna tezgâhında yüzey kalitesinin düşmesinin birden fazla nedeni olabilir. Sorunun kaynağını belirlemek için yüzeyde oluşan izlerin biçimi, takımın durumu ve işleme koşulları birlikte incelenmelidir.
En sık karşılaşılan nedenler şunlardır:
İlerleme değerinin yüzey kalitesi hedefiyle uyumsuz olması.
Kesici uç burun yarıçapının uygun seçilmemesi.
Kesme hızının malzemeye ve kesici uca uygun olmaması.
Kesici uçta aşınma veya malzeme yapışması oluşması.
Katerin veya iş parçasının yeterince rijit bağlanmaması.
Takım çıkıntısının gereğinden fazla olması.
İşleme sırasında titreşim meydana gelmesi.
Talaşın kesme bölgesinden düzgün uzaklaştırılamaması.
Soğutma koşullarının uygulamaya uygun olmaması.
Bu faktörlerin birkaçı aynı anda etkili olabilir. Dolayısıyla yüzey kalitesini iyileştirmek için yalnızca tek bir parametreyi değiştirmek yerine, sistematik bir kontrol yaklaşımı izlemek daha doğru sonuç verir.
Tornalama sırasında ilerleme, kesici ucun iş parçasının bir devrinde katettiği mesafeyi ifade eder. Genellikle mm/dev cinsinden belirtilir.
İlerleme değeri, tornalama işleminde oluşan yüzey izlerinin geometrisini doğrudan etkileyen temel parametrelerden biridir. Aynı kesici uç burun yarıçapında, ilerlemenin artması teorik yüzey pürüzlülüğünün yükselmesine yol açabilir.
Ancak ilerlemeyi mümkün olan en düşük değere indirmek her zaman doğru yaklaşım değildir. Gereğinden düşük ilerleme, kesici ucun malzemeyi verimli şekilde kesmek yerine sürtünmesine ve kesme koşullarının bozulmasına neden olabilir.
Daha iyi yüzey kalitesi için:
Finisaj operasyonuna uygun ilerleme değeri belirleyin.
Kesici uç üreticisinin önerdiği parametreleri kontrol edin.
İlerlemeyi kesici uç burun yarıçapı ve malzeme özellikleriyle birlikte değerlendirin.
Takımın sürtünmeye neden olacak kadar düşük ilerlemeyle çalışmadığından emin olun.
Parametre değişikliklerinin yüzey kalitesine etkisini kontrollü biçimde ölçün.
Önemli: En düşük ilerleme her zaman en iyi yüzey anlamına gelmez. Doğru değer, istenen yüzey kalitesiyle kesici ucun verimli kesme koşullarını birlikte sağlamalıdır.
Torna ucunun burun yarıçapı, işlenmiş yüzeyin geometrisini ve kesme kuvvetlerini etkileyen önemli bir özelliktir.
Uygun koşullarda daha büyük burun yarıçapı, aynı ilerlemede daha düşük teorik yüzey pürüzlülüğü elde edilmesine yardımcı olabilir. Bununla birlikte burun yarıçapı büyüdükçe kesme kuvvetlerinin yönü ve büyüklüğü de değişebilir. Rijitliği düşük sistemlerde bu durum titreşim riskini artırabilir.
Bu nedenle seçim yaparken yalnızca yüzey kalitesine değil, takımın çalışma koşullarına da odaklanılmalıdır.
Burun yarıçapını belirlerken şu kriterleri değerlendirin:
İstenen yüzey pürüzlülüğü.
İş parçasının çapı ve geometrisi.
Takım çıkıntısı ve sistem rijitliği.
İşlenecek malzeme.
Kullanılacak ilerleme ve kesme derinliği.
Kesici ucun üretici tarafından belirtilen kullanım koşulları.
Küçük çaplı veya ince cidarlı parçalarda kesme kuvvetleri daha kritik hâle gelebilir. Bu tür uygulamalarda yalnızca büyük burun yarıçapı tercih etmek yerine, kesici uç geometrisini ve titreşim davranışını birlikte değerlendirmek gerekir.
Doğru kesici uç seçimi için torna ucu çeşitleri ve doğru kesici uç seçimi rehberimizi inceleyebilirsiniz.
Kesme hızı, kesici kenarın iş parçası yüzeyine göre hareket hızını ifade eder ve genellikle m/dak cinsinden belirtilir.
Kesme hızının uygun olmaması; kesici uç aşınmasını, kesme sıcaklığını, malzeme yapışmasını ve yüzey kalitesini olumsuz etkileyebilir.
Bazı malzemelerde çok düşük kesme hızı, kesici uç üzerinde malzeme birikmesine ve yüzeyde düzensizlik oluşmasına katkıda bulunabilir. Gereğinden yüksek hız ise aşınmayı hızlandırabilir ve kesici uç ömrünü azaltabilir.
Doğru kesme hızını belirlemek için:
İş parçasının malzemesini ve sertliğini dikkate alın.
Kullanılan kesici uç kalitesinin teknik verilerini kontrol edin.
Kaba tornalama ve finisaj için aynı parametreleri otomatik olarak kullanmayın.
Takım aşınmasını ve yüzey pürüzlülüğünü birlikte izleyin.
Kesme hızını değiştirirken diğer parametreleri ve işleme koşullarını da değerlendirin.
Her malzeme ve kesici uç için geçerli tek bir kesme hızı yoktur. Üretici önerileri, tezgâh kapasitesi ve gerçek işleme koşulları esas alınmalıdır.
Kaba tornalama ve finisaj tornalama farklı amaçlara sahiptir. Kaba tornalamada temel hedef çoğunlukla daha yüksek miktarda talaşı verimli biçimde kaldırmaktır. Finisajda ise hedef ölçüler ve yüzey kalitesi ön plana çıkar.
Bu nedenle kesici uç geometrisi, talaş kırıcı ve kesici kenar özellikleri yapılacak işleme uygun olmalıdır.
Finisaj için kesici uç seçerken:
İşlenen malzemeye uygun kalite sınıfını belirleyin.
Ucun finisaj uygulamasına uygun geometrisini kontrol edin.
İstenen yüzey kalitesini karşılayacak burun yarıçapını değerlendirin.
Kesici ucun katerle uyumlu olduğundan emin olun.
Üretici tarafından belirtilen kesme parametrelerini dikkate alın.
Yalnızca daha keskin veya daha pahalı bir uç kullanmak, yüzey kalitesinin mutlaka iyileşeceği anlamına gelmez. Uç geometrisi ve kalitesi, işleme koşullarıyla uyumlu olmalıdır.
Titreşim, CNC tornada yüzey kalitesini bozan en önemli faktörlerden biridir. İşleme sırasında takım, iş parçası veya makine sisteminde oluşan titreşimler yüzeyde tekrarlayan izler ve düzensiz pürüzlülük meydana getirebilir.
Titreşimin olası kaynakları arasında uzun takım çıkıntısı, yetersiz bağlama, ince cidarlı parçalar, uygun olmayan kesme parametreleri ve takım tutucudaki rijitlik sorunları bulunur.
Titreşimi azaltmak için:
Operasyon için yeterli erişimi sağlayan en kısa uygun takım çıkıntısını kullanın.
İş parçasının sağlam biçimde bağlandığını kontrol edin.
Kesici uç ile katerin uyumluluğunu doğrulayın.
Takım ve iş parçası üzerindeki gereksiz esnemeyi azaltın.
Kesme parametrelerini kontrollü biçimde optimize edin.
Titreşimin hangi koşullarda başladığını gözlemleyin.
Özellikle iç çap tornalama işlemlerinde takım çıkıntısı ve kater rijitliği daha kritik hâle gelebilir.
Bu konuda torna kateri seçimi rehberimizi inceleyerek takım tutucunun seçim kriterlerini değerlendirebilirsiniz.
Kesici uç kullanıldıkça aşınabilir. Aşınan kesici kenar, malzemeyi ilk çalışma koşullarındaki gibi kesemeyebilir. Bu durum kesme kuvvetlerinin ve sıcaklığın artmasına, yüzeyde bozulmalara ve ölçü kararsızlığına neden olabilir.
Kesici uçta malzeme yapışması, kenar kırılması veya düzensiz aşınma görülmesi de yüzey kalitesini etkileyebilir.
Kontrol sırasında şu belirtilere dikkat edin:
İşlenmiş yüzeyde giderek artan çizgiler.
Parçalar arasında yüzey kalitesi farklılıkları.
Kesici kenarda görünür aşınma.
Kesme sırasında artan ses veya titreşim.
Ölçülerin zamanla değişmesi.
Kesici uç üzerinde malzeme birikmesi veya kenar hasarı.
Kesici uç değişimini yalnızca kırılma gerçekleştiğinde yapmayın. Üretim koşullarına uygun bir takım ömrü ve kontrol planı oluşturun.
Uçta aşınma görülüyorsa hemen daha pahalı bir ürün satın almak yerine, önce aşınmanın nedeni araştırılmalıdır. Yanlış kesme parametreleri veya uygunsuz uç geometrisi devam ediyorsa yeni takımda da benzer sorunlar yaşanabilir.
Talaşın kesme bölgesinden düzgün uzaklaştırılması, yüzey kalitesinin korunmasına yardımcı olur.
Kontrolsüz veya uzun talaşlar iş parçasına yeniden temas edebilir, işlenmiş yüzeyde çizikler oluşturabilir veya kesme koşullarını bozabilir.
Talaş tahliyesi özellikle derin iç çap işlemlerinde ve talaşın dar bir alandan uzaklaştırılması gereken uygulamalarda önem kazanır.
Daha kontrollü talaş oluşumu için:
İşlenen malzemeye uygun talaş kırıcı geometrisi seçin.
İlerleme ve kesme derinliğini üretici önerilerine göre belirleyin.
Takımın talaş tahliyesini engellemeyecek şekilde konumlandığından emin olun.
Soğutma sıvısı kullanılıyorsa uygulamaya uygun şekilde yönlendirildiğini kontrol edin.
Talaşın işlenmiş yüzeyle yeniden temas edip etmediğini gözlemleyin.
Talaş tahliyesi problemi varsa yalnızca kesici ucu değiştirmek yeterli olmayabilir. Takım geometrisi, parametreler ve işleme stratejisi birlikte değerlendirilmelidir.
Soğutma sıvısı, uygun uygulamalarda kesme bölgesindeki ısının yönetilmesine ve talaş tahliyesine yardımcı olabilir. Ancak her malzeme ve kesici uç için aynı soğutma yöntemi uygun değildir.
Soğutmanın yetersiz veya düzensiz olması, bazı uygulamalarda yüzey kalitesini ve takım ömrünü olumsuz etkileyebilir. Diğer taraftan, üretici tarafından farklı bir yöntem önerilen uygulamalarda soğutmayı rastgele değiştirmek de doğru değildir.
Soğutma koşullarını değerlendirirken:
Kesici uç üreticisinin önerilerini kontrol edin.
Soğutma sıvısının kesme bölgesine ulaşıp ulaşmadığını inceleyin.
Kullanılan sıvının işlenen malzemeye ve uygulamaya uygunluğunu değerlendirin.
Talaş tahliyesinin yeterli olup olmadığını kontrol edin.
Yüzey kalitesi ve takım aşınmasındaki değişimleri izleyin.
Soğutma, yüzey kalitesini etkileyen faktörlerden yalnızca biridir. İlerleme, uç geometrisi, titreşim ve takım aşınması da birlikte değerlendirilmelidir.
Yüzey kalitesini iyileştirmenin en güvenilir yollarından biri, değişiklikleri ölçüm sonuçlarına göre değerlendirmektir.
Yalnızca yüzeye gözle bakmak, teknik resimde istenen pürüzlülüğün elde edildiğini kanıtlamaz. Gerekli durumlarda uygun yüzey pürüzlülüğü ölçüm cihazı kullanılmalı ve sonuçlar belirtilen kabul kriterleriyle karşılaştırılmalıdır.
Kontrollü optimizasyon için şu sırayı izleyin:
İşleme öncesinde istenen yüzey pürüzlülüğü değerini belirleyin.
Kullanılan kesici uç ve parametreleri kaydedin.
İlk parçayı işleyerek yüzey ve ölçü kontrolü yapın.
Gerekliyse tek bir parametreyi kontrollü biçimde değiştirin.
Yeni sonucu önceki ölçümle karşılaştırın.
Uygun sonuç elde edildiğinde parametreleri standart çalışma prosedürüne kaydedin.
Birden fazla parametreyi aynı anda değiştirmek, hangi değişikliğin yüzey kalitesini iyileştirdiğini anlamayı zorlaştırabilir.
Düzenli ölçüm ve kayıt, yalnızca ilk parçanın kalitesini değil, seri üretimdeki tutarlılığı da değerlendirmeyi kolaylaştırır.
| Gözlenen sorun | Kontrol edilmesi gereken faktörler | Önerilen yaklaşım |
|---|---|---|
| Yüzeyde düzenli izler | İlerleme, burun yarıçapı, titreşim | Parametreleri ve uç geometrisini birlikte değerlendirin |
| Yüzeyde düzensiz dalgalanmalar | Titreşim, takım çıkıntısı, bağlama | Rijitliği ve takım tutucuyu kontrol edin |
| Yüzeyde malzeme yığılması | Kesme hızı, kesici uç geometrisi, malzeme | Uç ve kesme koşullarını yeniden değerlendirin |
| Yüzeyde çizikler | Talaş tahliyesi, uç hasarı | Talaşın işlenmiş yüzeye temas edip etmediğini kontrol edin |
| Yüzey kalitesinin zamanla bozulması | Kesici uç aşınması, parametreler | Uç durumunu ve takım ömrünü takip edin |
| Parçalar arasında kalite farkı | Bağlama, takım aşınması, parametre tutarlılığı | Ölçüm ve proses kontrolü oluşturun |
| İç çapta pürüzlü yüzey | Kater rijitliği, takım çıkıntısı, talaş tahliyesi | İç çap takım geometrisini ve çalışma koşullarını inceleyin |
Bu tablo, olası nedenleri daraltmak için bir başlangıç noktasıdır. Her belirti tek bir nedene işaret etmez; gerçek neden çalışma koşulları incelenerek belirlenmelidir.
Kesici uç seçimi, yüzey kalitesini iyileştirme sürecinin önemli bir parçasıdır. Ancak yalnızca uç şekline veya fiyatına bakarak karar vermek yeterli değildir.
Doğru kesici uç seçerken aşağıdaki kriterleri birlikte değerlendirin:
İşlenecek malzemenin türü ve sertliği.
Kaba tornalama veya finisaj uygulaması.
İstenen yüzey pürüzlülüğü ve ölçü toleransı.
Kesici uç geometrisi ve burun yarıçapı.
Talaş kırıcı tasarımı.
Kesici uç kalitesi ve kaplama özellikleri.
Kater ile kesici uç uyumluluğu.
Tezgâhın ve iş parçasının rijitliği.
Pozitif ve negatif kesici uçlar farklı kesme özellikleri sunabilir. Uygun geometri, kesme kuvvetlerinin yönetilmesine ve yüzey kalitesinin iyileştirilmesine yardımcı olabilir. Ancak doğru seçim, uygulamanın gereksinimlerine göre yapılmalıdır.
Uç geometrilerini karşılaştırmak için pozitif ve negatif torna ucu arasındaki farklar rehberimizi inceleyebilirsiniz.
CNC tornada yüzey kalitesini iyileştirmek için doğru kesici uç, uyumlu kater ve uygun işleme parametreleri birlikte değerlendirilmelidir.
Yalnızca daha düşük ilerleme veya daha yüksek kesme hızı kullanmak, her durumda daha iyi sonuç sağlamaz. En uygun yaklaşım; işlenen malzemeyi, yüzey kalitesi hedefini, takım geometrisini ve tezgâh koşullarını birlikte değerlendirmektir.
Kesici takım seçiminizi daha kapsamlı yapmak için Torna Ucu Çeşitleri ve Doğru Kesici Uç Seçimi rehberimizi inceleyebilirsiniz.
Takım tutucunun ölçü ve rijitlik kriterleri için Torna Kateri Nasıl Seçilir? rehberimizden yararlanabilirsiniz.
Özellikle iç çap tornalama uygulamalarında yüzey kalitesi sorunu yaşıyorsanız İç Çap Tornalama Takımı Nasıl Seçilir?yazımızı da inceleyebilirsiniz.
Doğru takım seçimi, ölçülebilir proses kontrolü ve uygun kesme parametreleri bir araya geldiğinde yüzey kalitesini iyileştirmek için daha sağlam bir temel oluşturur. Takım seçimini yalnızca birim fiyat üzerinden değil, uygulamaya uygunluk ve toplam işleme maliyeti açısından da değerlendirin.
İlerleme ve kesme hızını uygun belirlemek, kesici uç burun yarıçapını doğru seçmek, takım rijitliğini artırmak, titreşimi azaltmak ve kesici uç aşınmasını kontrol etmek yüzey kalitesini iyileştirmeye yardımcı olabilir. Parametreler işlenen malzeme ve takım üreticisinin önerilerine göre belirlenmelidir.
Uygun olmayan ilerleme, kesici uç aşınması, titreşim, yanlış uç geometrisi, yetersiz talaş tahliyesi veya takımın esnemesi yüzey pürüzlülüğünü artırabilir. Sorunun kaynağı yüzeydeki izler ve işleme koşulları birlikte değerlendirilerek belirlenmelidir.
Evet. Burun yarıçapı, teorik yüzey pürüzlülüğünü ve kesme kuvvetlerini etkiler. Daha büyük yarıçap bazı uygulamalarda daha iyi yüzey sağlayabilir; ancak rijitliği düşük sistemlerde titreşim riskini artırabileceğinden ilerleme ve takım koşullarıyla birlikte değerlendirilmelidir.
İlerlemeyi düşürmek teorik yüzey pürüzlülüğünü azaltmaya yardımcı olabilir. Ancak çok düşük ilerleme sürtünme ve kesme kararsızlığı oluşturabilir. En uygun değer, kesici uç geometrisi, malzeme ve üretici önerileri dikkate alınarak belirlenmelidir.
Ra, ölçülen yüzey profilinin ortalama çizgiye göre mutlak sapmalarının aritmetik ortalamasıdır ve genellikle mikrometre cinsinden ifade edilir. İstenen Ra değeri, parçanın teknik resminde belirtilen yüzey gereksinimlerine göre değerlendirilmelidir.
Titreşim, kesici uç ile iş parçası arasındaki temasın kararsızlaşmasına neden olabilir. Bunun sonucunda yüzeyde tekrarlayan izler, dalgalanmalar ve düzensiz pürüzlülük oluşabilir. Takım çıkıntısını azaltmak, bağlamayı kontrol etmek ve parametreleri optimize etmek titreşim riskini azaltmaya yardımcı olabilir.
Doğru uç; işlenecek malzemeye, operasyon türüne, istenen yüzey kalitesine, burun yarıçapına, talaş kırıcıya ve takım rijitliğine göre seçilmelidir. Bütün malzemeler ve uygulamalar için tek bir ideal kesici uç yoktur.
CNC tornada yüzey kalitesini iyileştirmek, tek bir parametreyi değiştirmekten daha kapsamlı bir süreçtir. İlerleme, kesme hızı, burun yarıçapı, kesici uç geometrisi, takım rijitliği ve talaş tahliyesi birlikte değerlendirilmelidir.
Yüzey kalitesi sorunlarını sistematik biçimde incelemek, uygun ölçüm yöntemleri kullanmak ve parametre değişikliklerini kayıt altına almak daha tutarlı üretim sonuçları elde etmeye yardımcı olabilir.
Takım Sanayi'nin torna ucu seçimi ve torna kateri seçimi rehberlerini inceleyerek uygulamanıza uygun takım özelliklerini değerlendirin. Doğru kesici takım kombinasyonunu belirlerken yüzey kalitesi hedefini, tezgâh koşullarını ve toplam üretim maliyetini birlikte ele alın.
Matkap ucu çeşitleri, kullanım alanları ve farkları nelerdir? HSS, karbür, konik saplı ve diğer matkap uçlarını inceleyin, doğru ürünü seçin.
CNC tornada yüzey kalitesi nasıl iyileştirilir? Kesme hızı, ilerleme, torna ucu ve titreşim kontrolüyle daha düzgün yüzeyler elde etmenin yollarını öğrenin.
Torna ucu neden kırılır? Yanlış kesme parametreleri, titreşim, hatalı uç seçimi ve 10 yaygın nedeni öğrenin. Kesici uç ömrünü artırmak için doğru adımları keşfedin.