
CNC torna tezgâhında kesici ucun beklenenden önce kırılması; üretim duruşlarına, parça hatalarına, takım maliyetlerinin artmasına ve işleme kalitesinin düşmesine neden olabilir. Üstelik torna ucu kırılması her zaman düşük kaliteli bir kesici takımdan kaynaklanmaz. Yanlış kesme parametreleri, titreşim, uygun olmayan uç geometrisi, hatalı bağlama veya yetersiz talaş tahliyesi de kesici kenarın hasar görmesine yol açabilir.
Peki, torna ucu neden kırılır ve bu sorun nasıl önlenir?
Kesici uç kırılmasının gerçek nedenini belirlemek için yalnızca kırılan ucu değiştirmek yeterli değildir. Kırılmanın hangi aşamada gerçekleştiği, kesici kenarda nasıl bir hasar oluştuğu, işlenen malzemenin özellikleri ve kullanılan takımın çalışma koşulları birlikte değerlendirilmelidir.
Bu rehberde, torna ucu kırılmasının en yaygın 10 nedenini, her bir neden için uygulanabilecek kontrol adımlarını ve kesici uç ömrünü artırmaya yardımcı olan doğru takım seçimi yöntemlerini bulabilirsiniz.
Torna ucu genellikle kesici kenarın maruz kaldığı mekanik yüklerin, titreşimin, termal etkilerin veya işleme koşullarındaki uygunsuzlukların takımın dayanımını aşması sonucunda kırılır.
CNC tornada kesici uç hasarının başlıca nedenleri şunlardır:
Yanlış kesme hızı ve ilerleme değerleri
Aşırı kesme derinliği veya uygun olmayan paso dağılımı
Takım ve iş parçasında titreşim
Yanlış kesici uç geometrisi veya kalitesi
Hatalı kater seçimi ve yetersiz takım rijitliği
Talaş tahliyesinin yetersiz olması
Isıl şok ve uygun olmayan soğutma koşulları
İş parçasının hatalı bağlanması veya yüzeyindeki sert bölgeler
Aşınmış, hasarlı veya yanlış bağlanmış kesici uç
Yanlış operasyon stratejisi ve takım yolunun oluşturduğu aşırı yük
Bu nedenlerin her biri farklı belirtiler oluşturabilir. Dolayısıyla doğru çözüm için kırılmanın biçimi ve gerçekleştiği işleme koşulları birlikte incelenmelidir.
Kesici uç kırılmasının en önemli nedenlerinden biri, kesme parametrelerinin işlenen malzemeye ve kullanılan takım kalitesine uygun olmamasıdır.
Kesme hızının gereğinden yüksek olması kesici kenarda sıcaklığın artmasına ve aşınmanın hızlanmasına neden olabilir. Çok düşük veya uygun olmayan hızlarda çalışmak da bazı uygulamalarda kesme kararlılığını ve talaş oluşumunu olumsuz etkileyebilir.
İlerleme değerinin gereğinden yüksek olması kesici kenardaki mekanik yükü artırabilir. Çok düşük ilerleme ise uygun olmayan koşullarda sürtünme, yüzey kalitesi veya işleme verimliliği açısından sorun oluşturabilir.
İş parçası malzemesine uygun kesici uç kalitesini belirleyin.
Kesme hızı ve ilerleme değerlerini üreticinin teknik önerileriyle karşılaştırın.
Kesme derinliğini ve ilerlemeyi birlikte değerlendirin.
Yeni bir takım veya farklı malzeme kullanıldığında ilk parçayı kontrollü koşullarda işleyin.
Kesici uçta oluşan aşınmayı ve yüzey kalitesini düzenli olarak kontrol edin.
Önemli: Bütün malzemeler ve kesici uçlar için geçerli tek bir kesme hızı veya ilerleme değeri yoktur. Doğru parametreler; malzeme, uç kalitesi, operasyon ve tezgâh koşullarına göre belirlenmelidir.
Kesici uç, işlem sırasında belirli kesme kuvvetlerine maruz kalır. Kesme derinliğinin veya paso yükünün takımın kapasitesini aşması, kesici kenarda aşırı gerilime neden olabilir.
Özellikle kaba tornalama işlemlerinde yüksek talaş kaldırma hedefiyle yapılan kontrolsüz parametre artışları, kesici ucun dayanımını olumsuz etkileyebilir. İş parçasının geometrisi veya sert bölgeleri nedeniyle kesme yükünün aniden değişmesi de kırılma riskini artırabilir.
Kesme derinliğini kullanılan kesici ucun önerilen çalışma aralığına göre belirleyin.
Kaba tornalama ve finisaj işlemlerinin gereksinimlerini birbirinden ayırın.
Paso dağılımını takımın geometrisine ve operasyonun özelliklerine göre planlayın.
Kesme sırasında yükün aniden yükseldiği bölgeleri kontrol edin.
Tezgâhın gücünü, iş parçasının bağlanmasını ve takım rijitliğini birlikte değerlendirin.
Daha yüksek talaş kaldırma miktarı her zaman daha verimli üretim anlamına gelmez. Amaç, takımın güvenli çalışma sınırları içinde istikrarlı üretim sağlamaktır.
CNC tornada titreşim, kesici uçta çatlama ve kenar kırılması riskini artırabilir. Titreşim oluştuğunda kesici kenar, düzenli olmayan kuvvetlere maruz kalır. Bu yükler zaman içinde kesici uçta hasara yol açabilir.
Titreşimin olası kaynakları arasında uzun takım çıkıntısı, yetersiz kater rijitliği, gevşek bağlama, iş parçasının esnemesi ve uygun olmayan kesme parametreleri bulunur.
Titreşim çoğu zaman işlenmiş yüzeyde düzenli izler, gürültü, ölçü kararsızlığı veya kesici uçta düzensiz hasar şeklinde kendini gösterebilir.
Operasyon için yeterli erişimi sağlayan en kısa uygun takım çıkıntısını kullanın.
Katerin ve iş parçasının sağlam biçimde bağlandığını kontrol edin.
Kesici uç ile kater arasındaki uyumluluğu doğrulayın.
Kesme hızını, ilerlemeyi ve kesme derinliğini kontrollü biçimde değerlendirin.
Özellikle iç çap işlemlerinde takım çapını, uzunluğunu ve rijitliğini dikkate alın.
Titreşim sorunlarının önemli bir bölümü takım düzeniyle ilişkili olabileceğinden torna kateri seçimi rehberimiziinceleyerek doğru takım tutucu seçiminin temel kriterlerini değerlendirebilirsiniz.
Her kesici uç, her malzeme ve operasyon için uygun değildir. Kesici uç geometrisi, karbür kalitesi, kaplama ve talaş kırıcı tasarımı; takımın kesme davranışını ve dayanımını etkiler.
Örneğin kesintili kesme koşullarında veya darbeli yüklerin oluştuğu işlemlerde uygun olmayan kesici kenar geometrisi kırılma riskini artırabilir. Diğer taraftan, belirli bir malzeme için uygun olmayan kalite sınıfı erken aşınmaya veya kenar hasarına neden olabilir.
Pozitif ve negatif uçlar da farklı kesme özellikleri sunar. Ancak birinin diğerinden her koşulda daha dayanıklı olduğu söylenemez; seçim uygulamaya göre yapılmalıdır.
İşlenen malzemeye uygun kesici uç kalitesini seçin.
Kaba tornalama, finisaj ve kesintili kesme gibi operasyon koşullarını belirleyin.
Ucun talaş kırıcı geometrisini ve kaplama özelliklerini değerlendirin.
Uç kodunun tamamını ve üreticinin teknik açıklamalarını kontrol edin.
Kesici uç ile katerin uyumlu olduğundan emin olun.
Doğru kesici uç seçimi hakkında daha fazla bilgi için Torna Ucu Nedir? Torna Ucu Çeşitleri ve Doğru Kesici Uç Seçimirehberimizi inceleyebilirsiniz.
Kesici uç doğru seçilmiş olsa bile uygun olmayan bir kater kullanılması takım performansını olumsuz etkileyebilir.
Katerin kesici uçla uyumlu olmaması, bağlantı ölçülerinin yanlış seçilmesi veya takım çıkıntısının gereğinden fazla olması; titreşim, esneme ve kesici kenardaki yüklerin artması gibi sorunlara neden olabilir.
Özellikle iç çap tornalama gibi takımın iş parçasının içine uzandığı uygulamalarda rijitlik daha kritik hâle gelir.
Kesici uç ile katerin ürün kodlarını ve uyumluluğunu kontrol edin.
Tezgâhın bağlantı sistemiyle uyumlu bir kater kullanın.
Gereksiz uzun takım çıkıntısından kaçının.
Katerin kesici ucu doğru şekilde tuttuğunu doğrulayın.
Operasyona uygun takım geometrisini tercih edin.
Kater seçimini daha ayrıntılı değerlendirmek için CNC torna kateri seçimi rehberimize göz atabilirsiniz.
Talaşın kesme bölgesinden düzgün uzaklaştırılamaması, özellikle derin kanallarda ve iç çap işlemlerinde çeşitli sorunlara yol açabilir. Talaşın kesici kenara veya işlenmiş yüzeye tekrar temas etmesi, kesme koşullarını bozabilir.
Uzun veya kontrolsüz talaşlar takımın çevresine dolanabilir, iş parçasına zarar verebilir ya da kesme sırasında düzensiz yükler oluşturabilir.
İşlenen malzemeye uygun talaş kırıcı geometrisi seçin.
Üreticinin önerdiği kesme parametrelerini değerlendirin.
Operasyonun gerektirdiği talaş tahliye koşullarını sağlayın.
İç çap işlemlerinde delik geometrisini ve takım erişimini dikkate alın.
Soğutma sıvısı kullanılıyorsa uygulamaya uygun biçimde yönlendirildiğini kontrol edin.
Talaş tahliyesi sorunu varsa yalnızca kesici ucu değiştirmek yeterli olmayabilir. Takım geometrisi, parametreler ve işleme stratejisi birlikte incelenmelidir.
Tornalama sırasında kesici kenar yüksek sıcaklıklara ulaşabilir. Sıcaklığın hızlı ve tekrarlayan biçimde değişmesi, bazı kesici takım malzemelerinde çatlak oluşumuna katkıda bulunabilir.
Özellikle soğutma sıvısının kesme bölgesine düzensiz ulaşması veya kesici ucun sıcak-soğuk döngülerine maruz kalması, uygulamaya bağlı olarak ısıl çatlak riskini artırabilir.
Bununla birlikte her kesici uçta soğutma sıvısı kullanımı aynı sonucu vermez. Bazı uygulamalar üreticinin önerdiği sürekli soğutmayla, bazıları ise kuru işleme koşullarıyla daha uygun çalışabilir.
Kesici uç üreticisinin soğutma önerilerini takip edin.
Soğutma kullanılıyorsa akışın kesme bölgesine uygun şekilde ulaştığını kontrol edin.
Uygulamaya uygun olmayan, düzensiz soğutma koşullarından kaçının.
Kesici kenardaki çatlakları ve diğer hasar belirtilerini düzenli olarak inceleyin.
Kesme koşullarını kullanılan takım kalitesiyle birlikte değerlendirin.
Soğutma sıvısını tek başına çözüm olarak görmeyin. Doğru yaklaşım, takımın ve malzemenin gereksinimlerine uygun işleme koşullarını oluşturmaktır.
İş parçasının yeterince sağlam bağlanmaması, işleme sırasında hareket etmesine veya titreşim oluşmasına neden olabilir. Bu durum kesici uç üzerinde düzensiz yükler oluşturabilir.
Bunun yanında döküm yüzeyleri, sertleşmiş bölgeler, tufal veya iş parçasındaki malzeme farklılıkları kesme yükünün değişmesine yol açabilir. Özellikle kesintili kesme koşullarında kesici kenar darbeli yüklerle karşılaşabilir.
İş parçasının güvenli biçimde bağlandığını kontrol edin.
İş parçasında salgı veya hareket olup olmadığını değerlendirin.
Ham malzemenin yüzey durumunu ve sert bölgelerini inceleyin.
Kesici uç kalitesini işleme koşullarına uygun belirleyin.
İlk geçişlerde beklenmeyen yük değişimlerine dikkat edin.
Kırılma hep aynı bölgede veya iş parçasının belirli bir noktasında gerçekleşiyorsa yalnızca kesici ucu değil, iş parçasının yüzeyini ve malzeme özelliklerini de kontrol edin.
Kesici uç kullanım sırasında aşınabilir. Kesici kenarda oluşan aşınma belirli bir seviyeye ulaştığında uç, kesme yüklerini daha zor karşılayabilir. Bu durum kesici kenarın kırılmasına veya işleme kalitesinin düşmesine neden olabilir.
Ayrıca uç yuvasında talaş kalıntısı bulunması, bağlama vidasının uygun şekilde sıkılmaması veya kesici ucun yanlış konumlandırılması da güvenli çalışmayı olumsuz etkileyebilir.
Kesici uç yuvasını yeni uç takmadan önce temizleyin.
Ucun doğru konumda oturduğunu kontrol edin.
Bağlama elemanlarını üreticinin önerdiği yönteme göre kullanın.
Uçta çatlak, kırık veya aşırı aşınma olup olmadığını inceleyin.
Kesici uç değişimini yalnızca tamamen kırılmasını bekleyerek yapmayın; uygulamaya uygun takım ömrü takibi oluşturun.
Uç değişim zamanını belirlerken yalnızca çalışma süresine değil, parça kalitesine, aşınma durumuna ve üretim koşullarına da bakın.
Kesici uç ve kater doğru olsa bile takım yolunun veya operasyon stratejisinin uygun olmaması, kesici kenarda beklenmedik yükler oluşturabilir.
Örneğin işleme sırasında kesme yükünün aniden artması, uygun olmayan giriş-çıkış hareketleri veya iş parçasının geometrisine göre yanlış planlanmış geçişler kesici uç üzerinde zorlayıcı koşullar yaratabilir.
CNC tornada takım yolu, kesme derinliği ve paso dağılımı; kullanılan takımın özellikleri ve iş parçasının geometrisiyle uyumlu olmalıdır.
CNC programındaki takım yolunu ve yaklaşma hareketlerini kontrol edin.
Kesici ucun iş parçasına giriş ve çıkış koşullarını değerlendirin.
Paso dağılımını ve kesme yükündeki ani değişimleri inceleyin.
Takımın iş parçasına veya tezgâh elemanlarına çarpma ihtimalini kontrol edin.
İlk işleme denemelerinde takımın davranışını ve kesici kenardaki hasarı gözlemleyin.
Kırılma aynı takım yolunda tekrarlanıyorsa yalnızca yeni uç takmak yerine programı ve kesme stratejisini de incelemek gerekir.
Kesici uç üzerindeki hasarın görünümü, olası nedenleri daraltmaya yardımcı olabilir. Ancak tek bir hasar belirtisi kesin teşhis anlamına gelmez. Aynı hasar birden fazla çalışma koşulundan kaynaklanabilir.
| Gözlenen belirti | Kontrol edilmesi gereken olası nedenler |
|---|---|
| Kesici kenarda küçük kırıklar | Aşırı mekanik yük, darbeli kesme, uygun olmayan geometri |
| Kesici kenarda çatlaklar | Isıl değişimler, mekanik gerilim, çalışma koşulları |
| Hızlı ve yaygın aşınma | Uygun olmayan kesme hızı, kalite veya malzeme eşleşmesi |
| Düzensiz uç hasarı ve yüzey izleri | Titreşim, yetersiz rijitlik, bağlama sorunları |
| Talaş dolanmasıyla birlikte hasar | Talaş kırma veya tahliye problemi |
| Tekrarlayan aynı noktada kırılma | Takım yolu, iş parçası yüzeyi veya yerel yük değişimleri |
| İç çapta sık kırılma | Takım çıkıntısı, kater rijitliği, erişim ve talaş tahliyesi |
En doğru yaklaşım, kırılan ucu incelemek ve hasarın oluştuğu çalışma koşullarını kaydetmektir. Gerekirse takım üreticisinin teknik desteğinden yararlanılmalıdır.
Üretim sırasında kesici uç kırılmasını azaltmak için aşağıdaki kontrol listesini kullanabilirsiniz:
İş parçası malzemesine uygun kesici uç seçildi mi?
Kesici uç geometrisi ve kalitesi operasyona uygun mu?
Kesme hızı ve ilerleme üretici önerileriyle uyumlu mu?
Kesme derinliği ve paso dağılımı kontrol edildi mi?
Kater ile kesici uç uyumlu mu?
Takım çıkıntısı gereksiz yere uzun mu?
İş parçası güvenli ve rijit biçimde bağlandı mı?
Talaş tahliyesi yeterli mi?
Soğutma koşulları kullanılan takıma uygun mu?
Kesici uçta aşınma, çatlak veya bağlama problemi var mı?
CNC programında ani yük değişimleri oluşturabilecek hareketler var mı?
İlk parça ve takım durumu düzenli olarak kontrol ediliyor mu?
Bu kontrollerin sistematik biçimde uygulanması, kırılma riskini değerlendirmeyi ve tekrarlayan sorunların kaynağını belirlemeyi kolaylaştırır.
Kesici uç seçimi, takım ömrü ve üretim kararlılığı üzerinde etkili olan temel kararlardan biridir. Ancak doğru uç, yalnızca bir ürün kodundan veya fiyat seviyesinden ibaret değildir.
İşlenecek malzeme, operasyon türü, kesme koşulları, uç geometrisi, kalite sınıfı ve kater uyumluluğu birlikte değerlendirilmelidir.
Takım seçeneklerini karşılaştırmak için Torna Ucu Çeşitleri ve Doğru Kesici Uç Seçimi rehberimizi inceleyebilirsiniz.
Kullanılan kesici ucun geometrisini değerlendirmek için pozitif ve negatif torna ucu arasındaki farklar yazımızdan da yararlanabilirsiniz.
Takım tutucu kaynaklı sorunları değerlendirmek için ise CNC torna kateri seçimi rehberimizi inceleyin.
Takım Sanayi için doğru kesici takım seçimi yaklaşımı: Kesici uç maliyetini tek başına değerlendirmek yerine, uç ömrü, üretim duruşları, hatalı parça riski ve uygulamaya uygunluğu birlikte ele alın. Böylece yalnızca kırılmayı önlemeye değil, daha kontrollü ve ekonomik bir işleme süreci oluşturmaya da odaklanabilirsiniz.
Sürekli kırılma; yanlış kesme parametreleri, titreşim, uygun olmayan uç geometrisi, yetersiz kater rijitliği, talaş tahliye problemleri veya iş parçasının hatalı bağlanması gibi nedenlerden kaynaklanabilir. Sorun tekrarlanıyorsa her kırılmada aynı koşulların oluşup oluşmadığı kontrol edilmelidir.
İş parçasına uygun uç kalitesi seçin, kesme parametrelerini üretici önerilerine göre belirleyin, takım çıkıntısını kontrol edin ve kater ile kesici uç uyumluluğunu doğrulayın. Ayrıca talaş tahliyesi ve bağlama koşullarını düzenli olarak inceleyin.
Kesici uç çatlaması; ısıl değişimler, mekanik gerilimler, darbeli kesme veya çalışma koşullarına uygun olmayan takım seçimiyle ilişkili olabilir. Çatlağın yönü ve konumu olası nedenleri değerlendirmeye yardımcı olur ancak tek başına kesin teşhis sağlamaz.
Aşınma, kesici kenarın kullanım sırasında kademeli olarak malzeme kaybetmesi veya geometrisinin değişmesidir. Kırılma ise kesici kenarın bir bölümünün kopması ya da çatlayarak hasar görmesidir. Her ikisi de performansı düşürebilir ancak farklı kontrol ve müdahaleler gerektirebilir.
Malzemeye uygun kesici uç seçmek, üretici önerilerine uygun kesme parametreleri kullanmak, titreşimi azaltmak, takım bağlamasını kontrol etmek ve düzenli aşınma takibi yapmak kesici uç ömrünü destekleyebilir.
Kırılmanın nedeni belirlenmediyse yalnızca ucu değiştirmek sorunun tekrarlanmasına neden olabilir. Yeni uç takmadan önce kater, bağlama, kesme parametreleri, talaş tahliyesi ve CNC takım yolu kontrol edilmelidir.
Her zaman değil. Kesici ucun fiyatı tek başına kırılma dayanımını göstermez. Ucun malzeme, operasyon, kesme koşulları ve tezgâh rijitliğiyle uyumlu olması gerekir.
Torna ucu kırılması, üretim sürecinde göz ardı edilmemesi gereken bir işleme problemidir. Yanlış kesme parametreleri, titreşim, uygun olmayan kesici uç seçimi, yetersiz rijitlik ve talaş tahliyesi sorunları en sık kontrol edilmesi gereken alanlar arasındadır.
Kırılmanın nedenini doğru belirlemek, yalnızca yeni bir kesici uç satın almaktan daha önemlidir. Takım, kater, iş parçası ve CNC programı birlikte değerlendirildiğinde sorunun tekrarını önlemeye yönelik daha doğru adımlar atılabilir.
Takım seçiminizi yaparken Torna Ucu Rehberi ve Torna Kateri Rehberi üzerinden teknik kriterleri inceleyin. İşleme koşullarınıza uygun kesici uç ve takım tutucu kombinasyonunu belirleyerek üretim kalitesini ve maliyet kontrolünü birlikte değerlendirin.
Torna ucu neden kırılır? Yanlış kesme parametreleri, titreşim, hatalı uç seçimi ve 10 yaygın nedeni öğrenin. Kesici uç ömrünü artırmak için doğru adımları keşfedin.
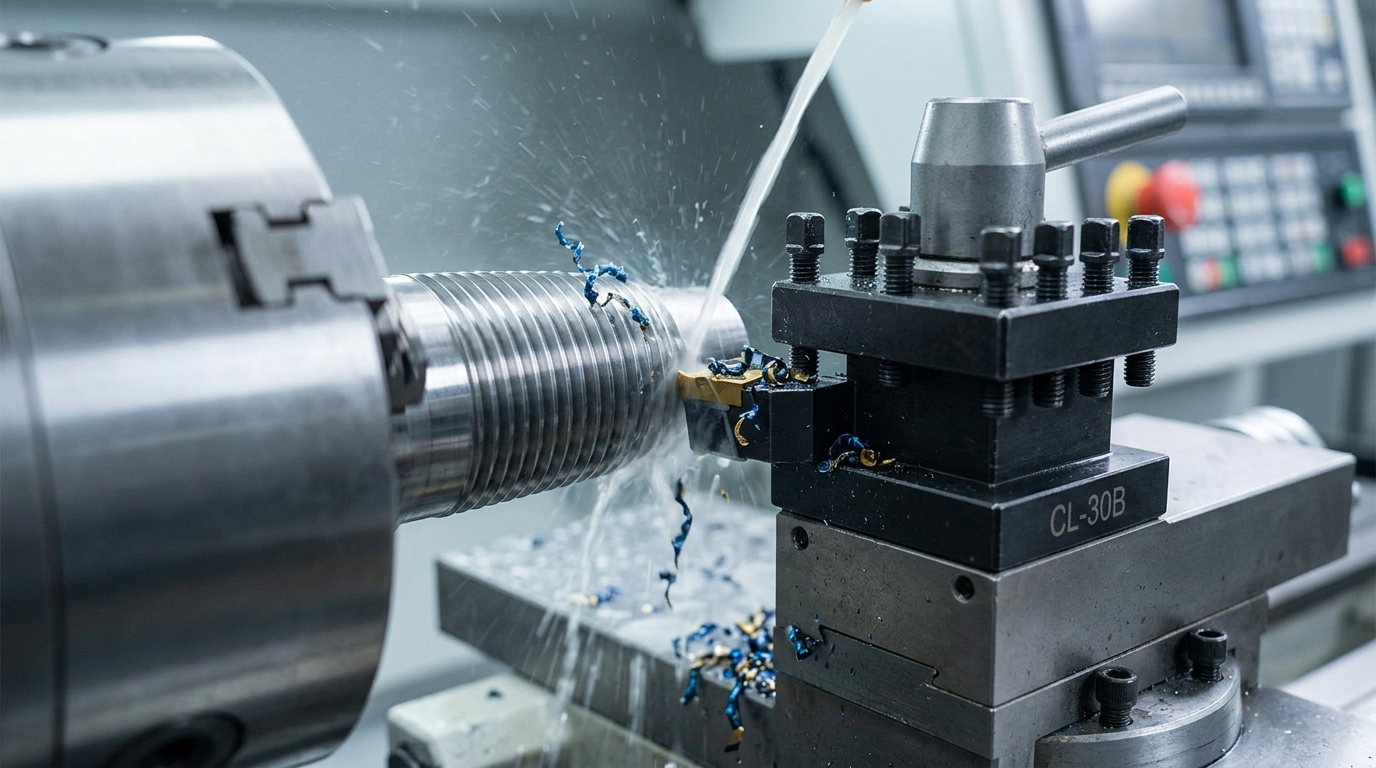
Diş açma torna ucu nasıl seçilir? Diş adımı, profil, iç ve dış diş uyumluluğu ile doğru kesici uç ve kater seçiminin püf noktalarını öğrenin.
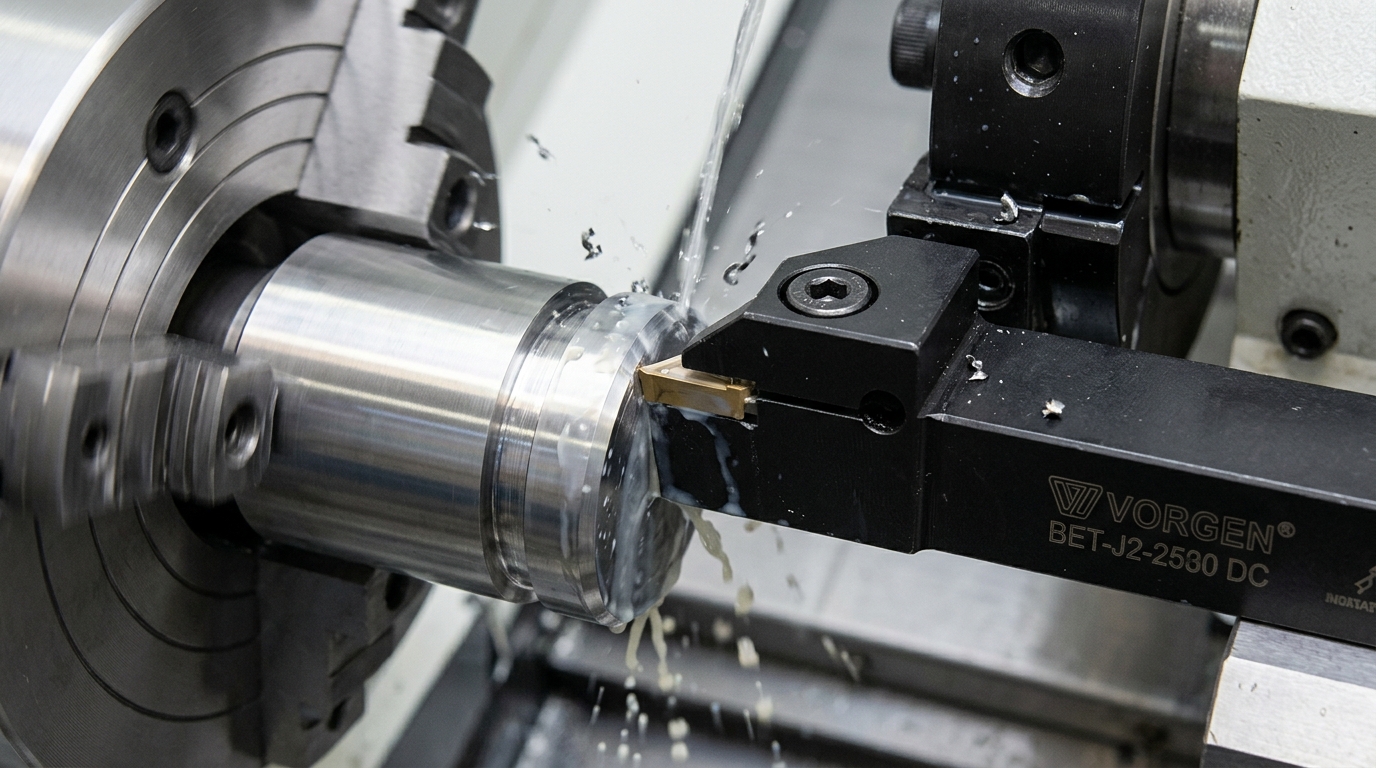
Kanal açma torna ucu seçimi: kanal genişliği, derinlik, kesici uç ve kater uyumunu öğrenin. Doğru kanal açma takımını keşfedin.