
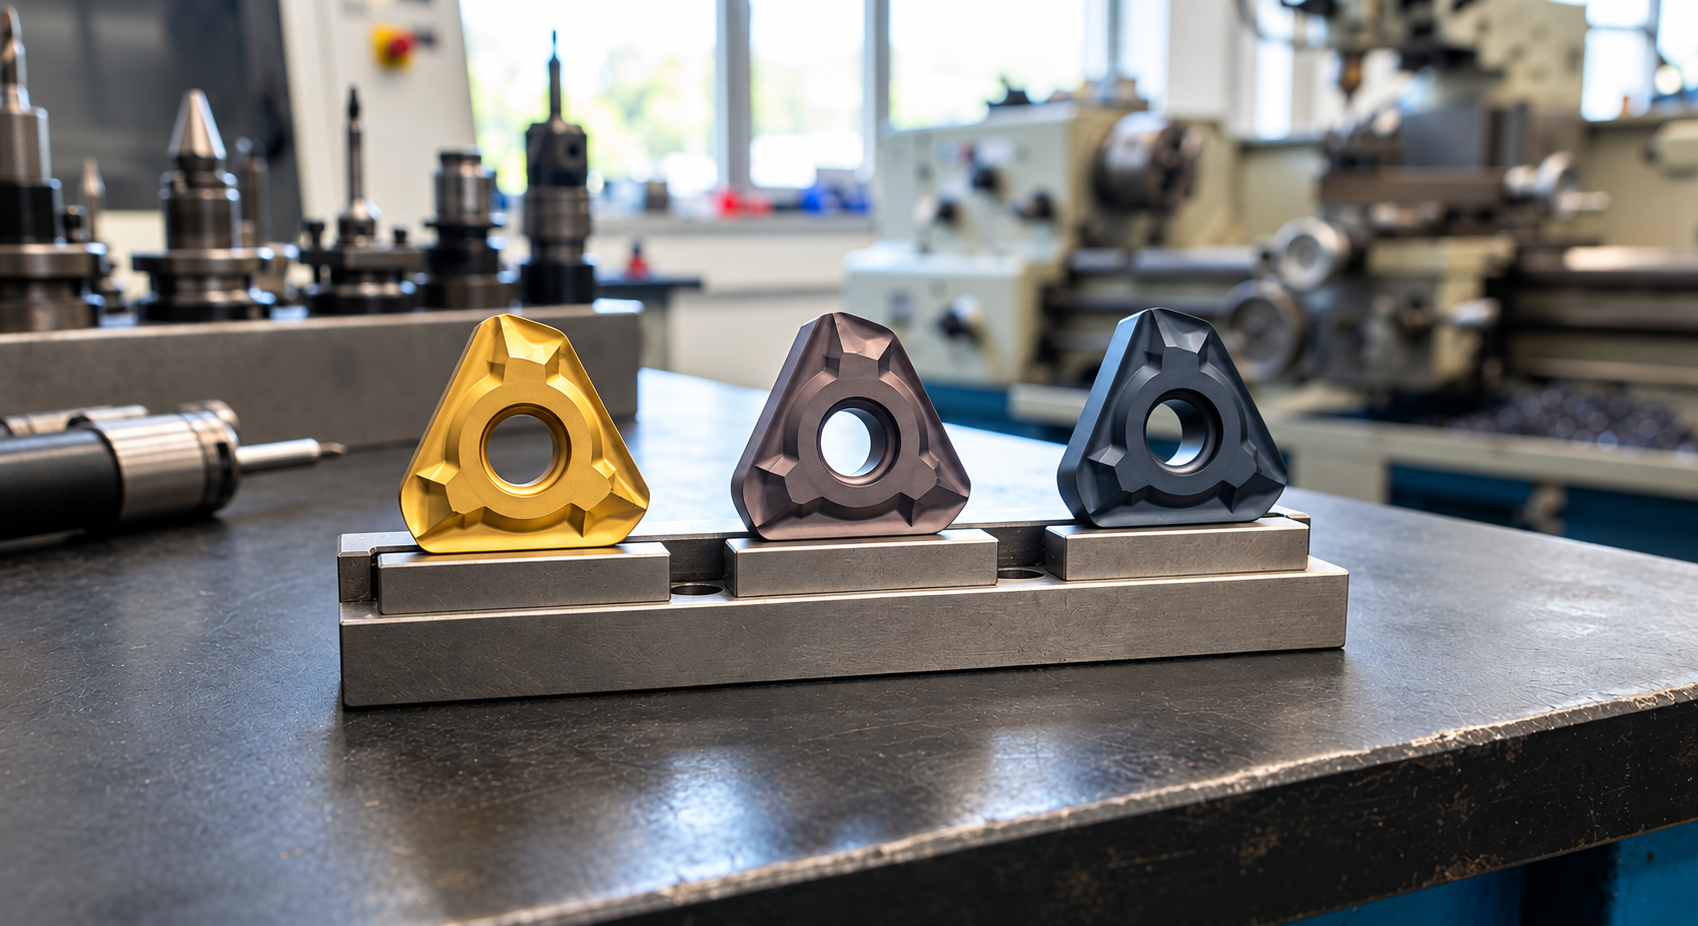
CNC talaşlı imalat süreçlerinde kullanılan kesici takımların performansını belirleyen en önemli unsurlar arasında takım geometrisi, takım malzemesi, işlenen malzeme ve kesme parametreleri bulunur. Bunlara ek olarak kesici takım kaplaması da takımın aşınma davranışı, sürtünme özellikleri ve çalışma sıcaklıklarına karşı performansı üzerinde önemli bir etkiye sahip olabilir.
Özellikle karbür freze, matkap ve farklı CNC kesici takımlarda TiN, TiAlN ve AlTiN kaplama seçenekleri sıkça gündeme gelir.
Peki TiN, TiAlN ve AlTiN arasındaki fark nedir?
Hangi kaplama çelik işleme için uygundur? Paslanmaz çelikte hangi kaplama tercih edilmelidir? TiAlN mi AlTiN mi?TiN kaplama hangi uygulamalarda kullanılabilir?
Bu rehberde TiN, TiAlN ve AlTiN kaplamaların temel özelliklerini, kullanım alanlarını ve kesici takım seçiminde dikkat edilmesi gereken kriterleri detaylı şekilde ele alıyoruz.
TiN, TiAlN ve AlTiN; kesici takımlar üzerinde kullanılan sert kaplama sistemleri arasında yer alır.
Bu kaplamalar genellikle PVD (Physical Vapor Deposition) gibi ince film kaplama teknolojileriyle uygulanır. Kaplamanın performansı yalnızca kimyasal bileşimine değil; kaplama mimarisine, takım altlık malzemesine, kesici geometriye ve gerçek işleme koşullarına da bağlıdır.
Bu nedenle bir kesici takım seçerken yalnızca:
“Hangi kaplama daha sert?”
sorusuna odaklanmak yerine;
“Hangi kaplama, hangi takım ve hangi işleme koşulu için daha uygun?”
sorusunu sormak gerekir.
Özellikle farklı kesici takımlar arasında seçim yaparken kaplama ile birlikte takım geometrisinin ve işlenecek malzemenin de değerlendirilmesi gerekir.
TiN, titanyum nitrürün kısaltmasıdır.
TiN kaplama, kesici takımlarda uzun süredir kullanılan yaygın PVD kaplama türlerinden biridir. Karakteristik altın sarısı görünümüyle bilinir.
TiN kaplamanın temel amacı takım yüzeyinde sert ve aşınmaya dayanıklı bir katman oluşturarak kesici takımın çalışma koşullarını iyileştirmeye yardımcı olmaktır.
TiN kaplamanın öne çıkan özellikleri arasında:
Yüzey sertliği
Aşınma direnci
Sürtünme davranışının iyileştirilmesi
Kesici takım yüzeyinin korunmasına katkı
Geniş kullanım alanı
sayılabilir.
Ancak TiN'in çalışma performansı; takımın altlık malzemesi, kesme hızı, işlenen malzeme, soğutma koşulları ve takım geometrisiyle birlikte değerlendirilmelidir.
Örneğin yalnızca “TiN kaplı” olması bir takımın her malzemede aynı performansı göstereceği anlamına gelmez.
TiAlN, titanyum ve alüminyum esaslı nitrür kaplama sistemidir.
TiN'e alüminyum ilavesiyle geliştirilen TiAlN esaslı kaplamalar, özellikle daha yüksek termal yüklerin söz konusu olduğu çeşitli kesme uygulamalarında tercih edilebilir.
TiAlN kaplamaların tercih edilmesinde özellikle şu faktörler dikkate alınabilir:
Kesme sıcaklığı
İşlenen malzemenin türü
Kesme hızı
Takım geometrisi
Kuru veya soğutmalı işleme
Takım altlık malzemesi
Operasyonun kaba veya finisaj olması
Bu nedenle TiAlN kaplama, yüksek performanslı CNC işleme operasyonlarında değerlendirilmesi gereken seçeneklerden biridir.
AlTiN, alüminyum ve titanyum esaslı nitrür kaplama ailesinde yer alan bir kaplama türüdür.
AlTiN esaslı kaplamalarda alüminyum oranı ve kaplama mimarisi, kaplamanın termal ve mekanik davranışını etkileyebilir.
AlTiN esaslı kaplama sistemleri; yüksek sıcaklık, aşınma ve zorlu işleme koşullarının söz konusu olduğu uygulamalarda kullanılabilmektedir.
AlTiN kaplamanın tercih edilmesinde özellikle:
Yüksek kesme sıcaklıkları
Sert ve zor işlenen malzemeler
Yüksek kesme hızları
Aşınma direnci ihtiyacı
Kuru veya minimum yağlamalı işleme koşulları
gibi faktörler dikkate alınabilir.
Ancak AlTiN her uygulama için otomatik olarak en uygun seçim değildir.
Kesici takımın geometrisi, altlık malzemesi ve işleme parametreleri kaplamanın performansı kadar önemlidir.
TiN, TiAlN ve AlTiN arasındaki farkları değerlendirirken yalnızca kaplama isimlerine bakmak yeterli değildir.
| Özellik | TiN | TiAlN | AlTiN |
|---|---|---|---|
| Ana yapı | Titanyum nitrür | Titanyum-alüminyum nitrür | Alüminyum-titanyum nitrür |
| Genel kullanım | Genel amaçlı uygulamalar | Daha yüksek termal yüklerin olduğu uygulamalar | Zorlu ve yüksek termal yüklü uygulamalar |
| Aşınma direnci | İyi | Yüksek | Yüksek |
| Isıl dayanım | Uygulamaya bağlı | Yüksek | Yüksek |
| Kullanım alanı | Geniş | CNC ve yüksek performanslı işlemler | Zorlu işleme koşulları |
Bu tablo genel bir teknik çerçeve sunar. Gerçek performans; kaplamanın üretim teknolojisi, kaplama mimarisi, takım altlığı, kesici geometri ve işleme parametrelerine göre değişebilir.
TiN mi TiAlN mi? sorusunun tek bir cevabı yoktur.
Genel amaçlı ve daha düşük termal yüklerin söz konusu olduğu bazı uygulamalarda TiN değerlendirilebilirken, daha yüksek kesme sıcaklıklarının oluştuğu operasyonlarda TiAlN esaslı kaplamalar daha uygun bir seçenek olabilir.
Özellikle CNC frezeleme gibi yüksek kesme hızlarının kullanıldığı operasyonlarda kaplama seçimi yapılırken:
İşlenen malzeme
Kesme hızı
İlerleme
Kesme derinliği
Takım çapı
Takım geometrisi
Tezgâh rijitliği
Soğutma koşulları
birlikte değerlendirilmelidir.
Bu nedenle “TiAlN her zaman TiN'den iyidir” şeklinde genel bir sonuç çıkarmak doğru değildir.
Kesici takım seçiminde sık karşılaşılan bir diğer soru:
TiAlN mi AlTiN mi?
Burada da kaplama adına bakarak doğrudan seçim yapmak doğru değildir.
TiAlN ve AlTiN ailesindeki kaplamaların kimyasal bileşimi, alüminyum oranı, katman yapısı, üretim teknolojisi ve kullanım amacı değişebilir.
Aynı kaplama ailesindeki iki farklı ticari ürün bile farklı sertlik, sürtünme, oksidasyon ve sıcaklık davranışları gösterebilir.
Bu nedenle seçim yapılırken kaplama adı kadar üreticinin teknik verileri de incelenmelidir.
Özellikle:
takım + kaplama + malzeme + operasyon + kesme parametreleri
birlikte değerlendirilmelidir.
AlTiN mi TiN mi? sorusunun cevabı da işleme koşullarına göre değişir.
TiN, uzun süredir kullanılan ve geniş uygulama alanına sahip bir kaplama türüdür.
AlTiN esaslı kaplamalar ise yüksek termal yük ve aşınma direncinin önemli olduğu daha zorlu uygulamalarda değerlendirilebilir.
Bu nedenle seçim yapılırken yalnızca kaplama fiyatına veya rengine bakılmamalıdır.
Asıl önemli olan, kaplamanın yapılacak operasyonla uyumudur.
Kesici takım kaplaması seçerken işlenen malzemenin özellikleri en önemli kriterlerden biridir.
Çelik, paslanmaz çelik, dökme demir, sertleştirilmiş çelik, alüminyum, titanyum ve nikel esaslı alaşımlar farklı kesme davranışlarına sahiptir.
Bu nedenle tek bir kaplama türünün bütün malzemelerde aynı performansı göstermesi beklenmemelidir.
Çelik işleme sırasında kesici takım yüksek mekanik ve termal yüklerle karşılaşabilir.
Bu nedenle çelik için kaplama seçiminde:
Çeliğin sertliği
Alaşım yapısı
Kesme hızı
Takım geometrisi
İşleme tipi
Soğutma koşulları
değerlendirilmelidir.
TiAlN ve AlTiN esaslı kaplamalar, uygun takım ve işleme koşullarıyla çelik işleme uygulamalarında değerlendirilebilen seçenekler arasındadır.
Burada önemli olan kaplamanın tek başına seçilmesi değil, takımın tamamının uygulamaya uygun olmasıdır.
Paslanmaz çelik işleme, kesici takım açısından dikkat gerektiren operasyonlardan biridir.
Malzemenin yapısına bağlı olarak yapışma, ısı oluşumu ve kesici kenarda aşınma gibi problemler ortaya çıkabilir.
Bu nedenle paslanmaz çelik için takım seçerken yalnızca kaplamaya değil, kesici geometriye ve kesme parametrelerine de dikkat edilmelidir.
Paslanmaz çelik için kesici takım seçimi hakkında daha detaylı bilgi almak isteyenler, Paslanmaz Çelik İçin Hangi Kesici Takım Kullanılır? rehberine de göz atabilir.
Sert çelik işleme sırasında kesici takımın maruz kaldığı sıcaklık ve mekanik yük artabilir.
Bu nedenle sert çelik uygulamalarında:
Takım altlık malzemesi
Kaplama
Kesici geometri
Takım rijitliği
Kesme hızı
İlerleme
Kesme derinliği
birlikte değerlendirilmelidir.
Özellikle yüksek termal yüklerin oluştuğu uygulamalarda uygun AlTiN veya TiAlN esaslı kaplama sistemleri değerlendirilebilir.
Alüminyum işleme, çelik ve sert çelik işlemeye göre farklı takım gereksinimlerine sahiptir.
Alüminyumda özellikle:
Talaş tahliyesi
Kesici ağız geometrisi
Kesme hızı
Takım yüzeyinin yapışmaya karşı davranışı
Diş sayısı
önem kazanır.
Bu nedenle alüminyum işleme için yalnızca “en sert kaplama” mantığıyla seçim yapmak doğru değildir.
Takım geometrisi ve talaş tahliyesi çoğu uygulamada en az kaplama kadar önemlidir.
Kesici takım kaplamasının temel amacı, takım ile iş parçası arasındaki çalışma koşullarını iyileştirmeye yardımcı olmaktır.
Uygun kaplama:
Aşınmanın kontrol edilmesine
Sürtünme davranışının iyileştirilmesine
Kesici kenarın çalışma koşullarının korunmasına
Termal yüklerin yönetilmesine
Takım ömrünün optimize edilmesine
katkı sağlayabilir.
Ancak burada önemli bir ayrım vardır:
Kaplama, kötü seçilmiş bir takım geometrisini veya yanlış kesme parametrelerini tek başına telafi edemez.
Örneğin uygun olmayan ilerleme, aşırı kesme hızı, yetersiz rijitlik veya yanlış takım çıkıntısı varsa en gelişmiş kaplama sistemiyle bile istenen performans elde edilemeyebilir.
Karbür frezeler yüksek performanslı CNC işleme operasyonlarında yaygın şekilde kullanılmaktadır.
Ancak karbür freze seçiminde yalnızca takımın karbür olması yeterli değildir.
Takımın:
Çapı
Diş sayısı
Helis açısı
Kesici geometrisi
Altlık malzemesi
Kaplaması
İşlenecek malzeme
Kesme parametreleri
birlikte değerlendirilmelidir.
Özellikle yüksek hızlı CNC frezeleme operasyonlarında kaplama seçimi, takım performansının önemli bileşenlerinden biri olabilir.
Farklı CNC uygulamalarına yönelik kesici takımları incelemek isteyen kullanıcılar Takım Sanayi'nin kesici takım kategorisine geçerek ürün seçeneklerini değerlendirebilir.
Alın freze operasyonlarında geniş yüzeylerden talaş kaldırılır ve takımın kesici kenarları sürekli olarak iş parçasıyla etkileşim halinde olabilir.
Bu nedenle takım geometrisi ve kaplama seçimi birlikte değerlendirilmelidir.
Özellikle çelik ve benzeri malzemelerde kullanılan alın frezelerde:
Kesici uç geometrisi
Giriş açısı
Takım malzemesi
Kaplama
Kesme hızı
İlerleme
Kesme derinliği
birlikte ele alınmalıdır.
Alın freze nedir, ne işe yarar ve hangi işlemlerde kullanılır? sorularının yanıtlarını öğrenmek isteyenler için Takım Sanayi'nin kapsamlı alın freze rehberi de faydalı bir kaynaktır.
Parmak frezelerde kaplama seçimi yapılırken operasyonun türü özellikle önemlidir.
Kanal açma, cep boşaltma, profil işleme ve 3D yüzey işleme gibi operasyonların her biri farklı kesme koşulları oluşturabilir.
Bu nedenle parmak frezede:
İşlenen malzeme
Takım çapı
Diş sayısı
Helis açısı
Takım çıkıntısı
Kesme hızı
İlerleme
Kaplama
birlikte değerlendirilmelidir.
Parmak freze çeşitleri ve kullanım alanları hakkında daha fazla bilgi edinmek isteyen kullanıcılar, ilgili rehber üzerinden konuya daha ayrıntılı şekilde devam edebilir.
PVD, “Physical Vapor Deposition” yani fiziksel buhar biriktirme yöntemidir.
Kesici takım kaplamalarında kullanılan PVD teknolojileriyle takım yüzeyinde ince ve kontrollü kaplama katmanları oluşturulabilir.
PVD teknolojilerinde kullanılan malzeme, kaplama mimarisi ve proses parametreleri kaplamanın nihai özelliklerini etkileyebilir.
Modern PVD sistemlerinde tek katmanlı kaplamaların yanı sıra çok katmanlı ve farklı mimarilere sahip kaplama tasarımları da kullanılabilmektedir.
Bu nedenle günümüzde yalnızca:
“TiN mi, TiAlN mi, AlTiN mi?”
sorusundan ziyade:
“Hangi kaplama mimarisi, hangi takım ve hangi uygulama için tasarlanmış?”
sorusu daha doğru bir yaklaşım sunar.
Doğru kaplamayı seçerken aşağıdaki kriterler birlikte değerlendirilmelidir:
Çelik, paslanmaz çelik, dökme demir, alüminyum ve sert alaşımların işleme karakteristikleri farklıdır.
HSS ve karbür takımların çalışma koşulları aynı değildir.
Kesme hızı arttıkça kesici kenardaki termal yük de değişebilir.
İlerleme değeri kesici kenarın yükünü ve talaş oluşumunu etkiler.
Kaba ve finisaj operasyonları farklı takım özellikleri gerektirebilir.
Titreşim ve takım sapması, kaplamanın avantajlarından bağımsız olarak işleme performansını olumsuz etkileyebilir.
Kuru işleme, minimum miktarda yağlama ve sıvı soğutma gibi farklı koşullar kaplama seçiminde dikkate alınmalıdır.
Aynı kaplama ailesi içerisindeki ürünler bile farklı özelliklere sahip olabilir.
Bu nedenle kaplama seçiminde üreticinin teknik verileri ve önerilen uygulamalar mutlaka incelenmelidir.
Kısaca özetlemek gerekirse:
Genel amaçlı ve uzun süredir kullanılan PVD kaplama seçeneklerinden biridir. Geniş kullanım alanı ve karakteristik görünümüyle bilinir.
Alüminyum içeren Ti esaslı nitrür kaplamadır. Daha yüksek termal yüklerin söz konusu olduğu çeşitli CNC uygulamalarında tercih edilebilir.
AlTiN esaslı kaplama sistemleri, yüksek termal yük ve aşınma direncinin önemli olduğu çeşitli zorlu işleme uygulamalarında değerlendirilebilir.
Ancak bu üç kaplamayı “iyi, daha iyi, en iyi” şeklinde sıralamak teknik olarak doğru değildir.
Doğru kaplama; uygulamaya göre değişir.
“AlTiN olduğu için daha iyidir” şeklinde düşünmek doğru değildir.
Kaplama ile birlikte takım geometrisi ve uygulama koşulları değerlendirilmelidir.
Yanlış geometri, doğru kaplamanın avantajlarını sınırlandırabilir.
Yanlış devir veya ilerleme, takım ömrünün azalmasına neden olabilir.
Titreşim, kesici takım performansını ciddi şekilde etkileyebilir.
Çelik, paslanmaz çelik, alüminyum ve sert malzemeler için aynı takım seçiminin yapılması doğru bir yaklaşım değildir.
TiN, titanyum nitrür esaslı bir PVD kaplamadır. Kesici takımlarda sertlik, aşınma direnci ve yüzey özelliklerini iyileştirmek amacıyla kullanılabilir.
TiAlN, titanyum ve alüminyum esaslı nitrür kaplama sistemidir. Özellikle daha yüksek termal yüklerin oluşabildiği çeşitli kesme uygulamalarında tercih edilebilir.
AlTiN, alüminyum ve titanyum esaslı nitrür kaplama ailesinde yer alır. Yüksek sıcaklık ve aşınma direncinin önemli olduğu çeşitli işleme uygulamalarında kullanılabilir.
Tek bir genel cevap yoktur. Doğru seçim işlenen malzemeye, kesme hızına, takım geometrisine, soğutma koşullarına ve operasyon tipine göre değişir.
Her iki kaplama ailesi de yüksek performanslı kesme uygulamalarında kullanılabilir. Ancak doğru seçim için ürünün gerçek teknik özellikleri ve işleme koşulları değerlendirilmelidir.
Evet. AlTiN esaslı kaplamalar uygun takım ve işleme koşullarıyla çelik ve çeşitli zor işlenen malzemelerin işlenmesinde değerlendirilebilir.
Paslanmaz çelikte kaplama seçimi; çeliğin türü, takım geometrisi, kesme parametreleri ve soğutma koşullarıyla birlikte değerlendirilmelidir.
Uygun kaplama, doğru takım ve uygun işleme parametreleriyle birlikte kullanıldığında aşınma davranışının kontrol edilmesine ve takım ömrünün optimize edilmesine katkı sağlayabilir. Ancak kaplama tek başına takım ömrünü garanti etmez.
TiN, TiAlN ve AlTiN arasında seçim yaparken yalnızca kaplama adına bakmak yeterli değildir.
Doğru seçim için şu kombinasyon birlikte değerlendirilmelidir:
İşlenen malzeme + takım malzemesi + takım geometrisi + kaplama + kesme hızı + ilerleme + kesme derinliği + soğutma + tezgâh rijitliği
Genel olarak TiN geniş kullanım alanına sahip bir seçenekken, TiAlN ve AlTiN esaslı kaplamalar daha yüksek termal yüklerin ve aşınma direncinin önemli olduğu çeşitli uygulamalarda değerlendirilebilir.
Ancak aynı kaplama adı altında farklı üreticilerin farklı kaplama mimarileri ve teknik özellikleri bulunabileceği için nihai seçim mutlaka ürünün teknik verileri ve gerçek işleme koşulları üzerinden yapılmalıdır.
CNC frezeleme ve talaşlı imalat uygulamalarınız için doğru kesici takımı seçerken yalnızca kaplamaya değil, takımın bütün çalışma koşullarına bakmak daha sağlıklı sonuç verir.
Takım Sanayi'nin kesici takım ürünlerini inceleyerek farklı CNC işleme operasyonlarına yönelik seçenekleri değerlendirebilir ve uygulamanıza uygun takım çözümünü belirleyebilirsiniz.
Doğru takım + doğru kaplama + doğru parametre = daha kontrollü ve verimli işleme.
Kesici takım geometrisi nedir? Talaş açısı, boşluk açısı, helis açısı ve kesici kenar geometrisinin takım ömrü, yüzey kalitesi ve işleme performansına etkisini keşfedin
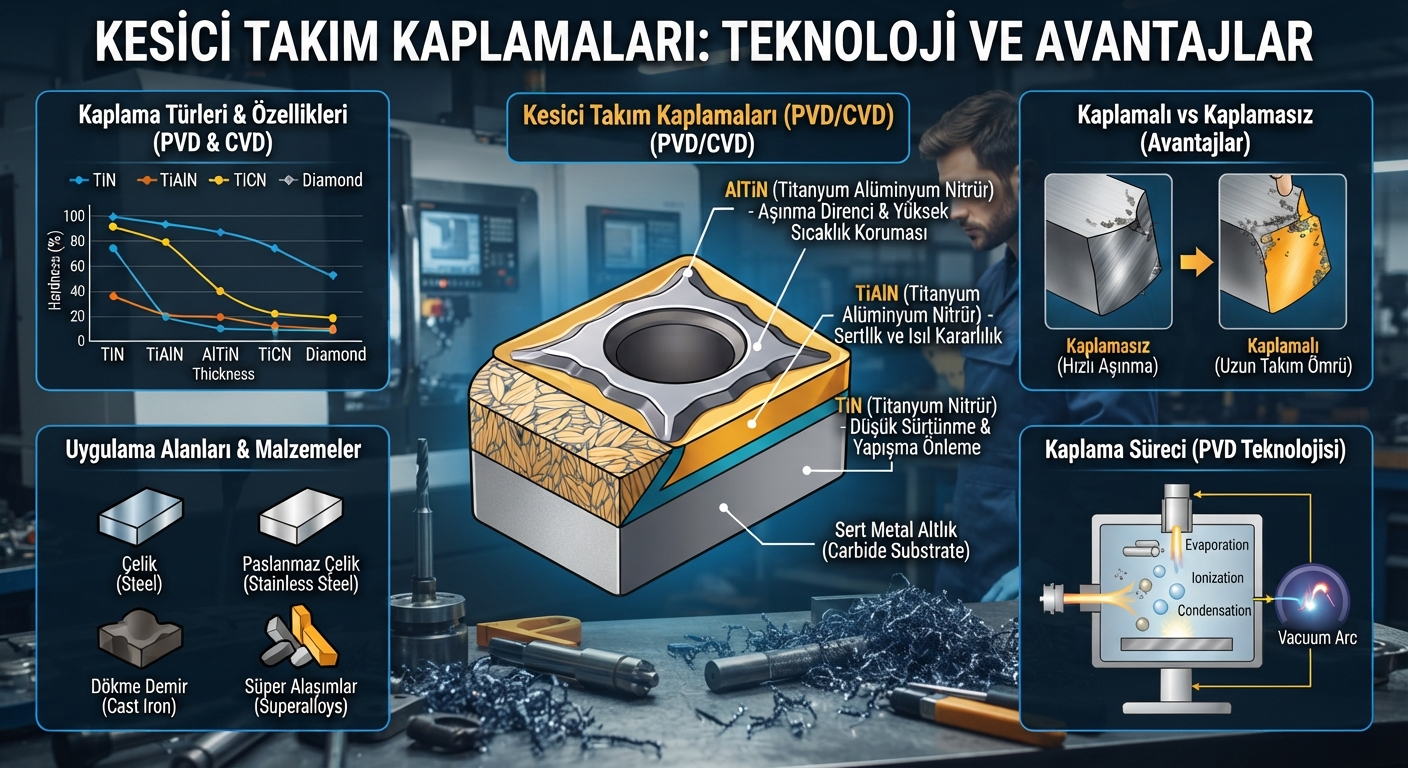
Kesici takım kaplamaları nelerdir? TiN, TiAlN, AlTiN, PVD ve CVD kaplamaları, kullanım alanlarını ve doğru kaplama çeşitleri
T kanal frezesi nedir, nasıl kullanılır? T kanal açma işlemi, ön kanal, freze seçimi ve doğru kullanımı
