
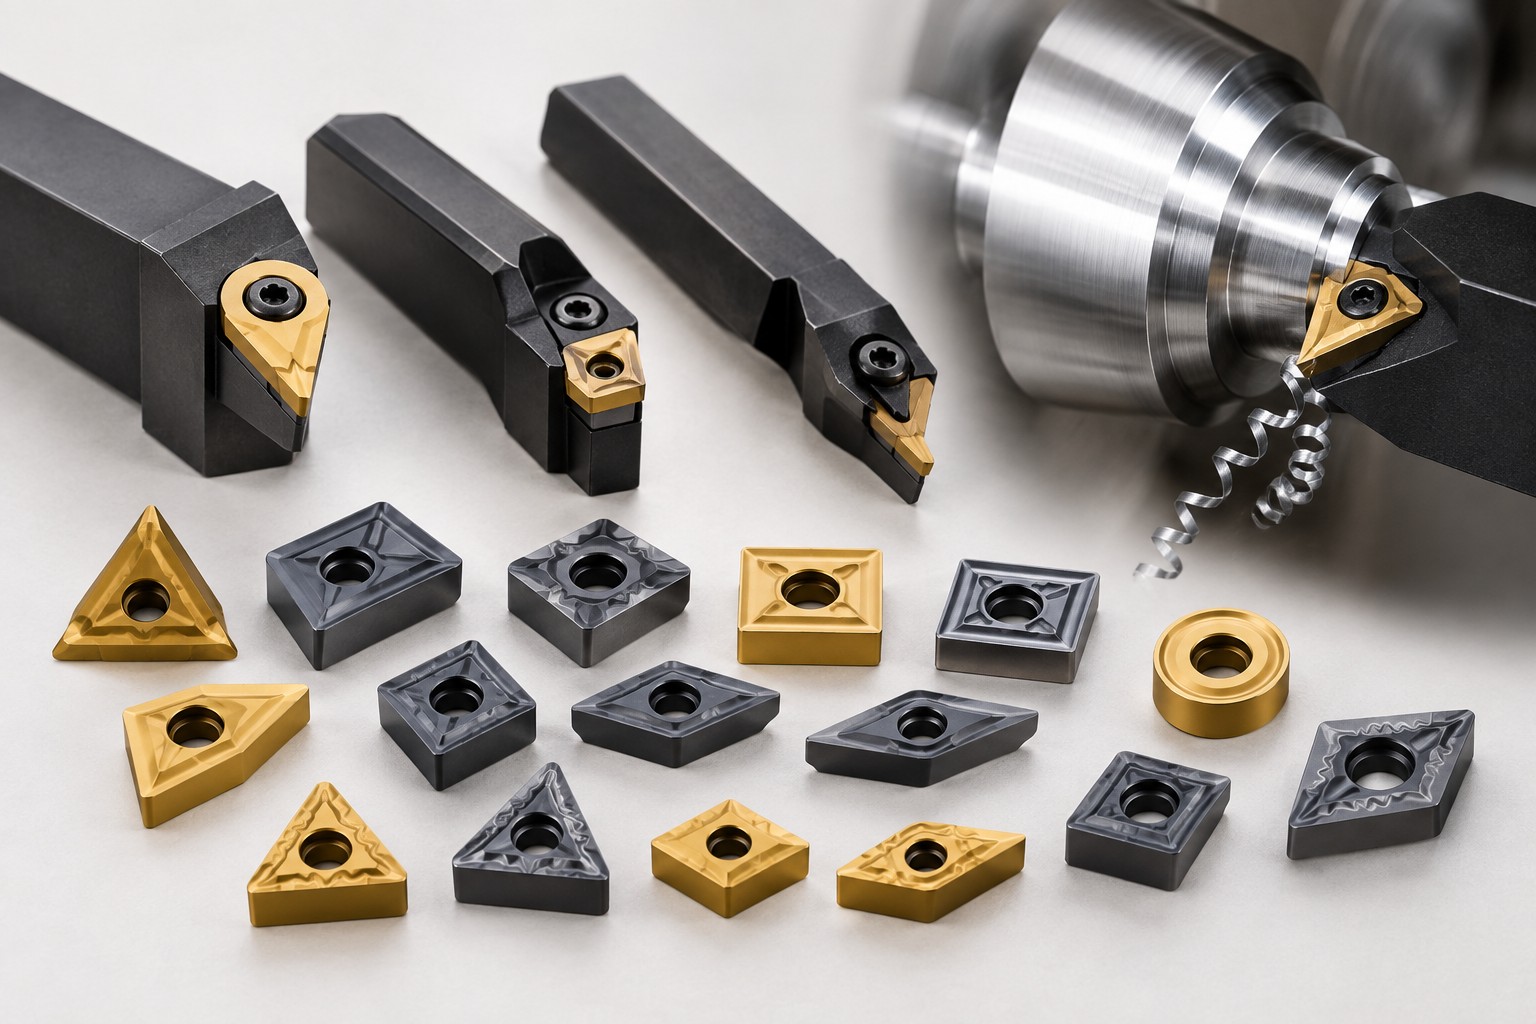
Torna ucu, torna tezgâhlarında iş parçasından kontrollü şekilde talaş kaldırmak için kullanılan, çoğunlukla değiştirilebilir yapıya sahip kesici elemandır. Özellikle CNC torna tezgâhlarında kullanılan karbür torna uçları, farklı malzemelerin kaba ve finisaj işlemlerinde yüksek hassasiyet ve verimli talaş kaldırma sağlar.
Doğru torna kesici ucu seçimi; yalnızca parçanın işlenmesini değil, aynı zamanda yüzey kalitesini, takım ömrünü, üretim hızını ve parça başına maliyeti de doğrudan etkiler.
Bu nedenle “hangi torna ucu kullanılmalı?” sorusunun cevabı yalnızca uç şekline bakılarak verilmez. İşlenecek malzeme, operasyon türü, kesme derinliği, ilerleme, kesme hızı, tezgâh rijitliği ve istenen yüzey kalitesi birlikte değerlendirilmelidir.
Takım Sanayi'nin Kesici Takımlar kategorisinde farklı talaşlı imalat uygulamalarına yönelik kesici takım seçeneklerini inceleyebilirsiniz.
Torna ucu, torna takımının iş parçasıyla temas ederek talaş kaldıran kesici bölümüdür.
Geleneksel torna kalemlerinde kesici bölüm takımın kendisinin bir parçasıyken, modern CNC tornalarda değiştirilebilir kesici uçlar (insert) yaygın olarak kullanılır.
Kesici uç aşındığında bütün takımın değiştirilmesi yerine yalnızca uç değiştirilerek üretime devam edilebilir. Bu yapı, özellikle seri üretim yapan işletmeler açısından takım değiştirme süresinin ve operasyon maliyetlerinin kontrol edilmesine yardımcı olur.
CNC torna tezgâhlarında kesici uçlar genellikle bir kater veya takım tutucu üzerine bağlanır. Uç, kater ve yapılacak operasyonun birbirine uygun olması gerekir. ISO standardizasyonu sayesinde uygun standartlara sahip uç ve kater kombinasyonları farklı üreticiler arasında kullanılabilir.
Torna ucunun temel görevi, dönen iş parçasından belirlenen miktarda talaşı kontrollü biçimde kaldırmaktır.
Kullanılan uç ve geometriye göre;
Dış çap tornalama
İç çap tornalama
Alın tornalama
Kaba tornalama
Finisaj tornalama
Kanal açma
Diş açma
Profil tornalama
Pah kırma
gibi farklı operasyonlar gerçekleştirilebilir.
Bu nedenle tek bir torna ucu tüm operasyonlar için ideal değildir.
Örneğin yüksek miktarda talaş kaldırılması gereken kaba tornalama ile yüksek yüzey kalitesi istenen finisaj işlemi aynı uç geometrisini gerektirmeyebilir.
Torna uçları; şekline, kesme geometrisine, serbestlik açısına, malzemesine, kaplamasına, burun yarıçapına ve kullanım amacına göre farklılık gösterir.
Yaygın olarak karşılaşılan torna ucu çeşitleri arasında şunlar bulunur:
CNMG
WNMG
DNMG
CCMT
DCMT
TCMT
VNMG
TNMG
VBMT
Kanal uçları
Diş açma uçları
Profil uçları
Uç kodlarının ilk harfleri, temel olarak kesici ucun geometrisi hakkında bilgi verir.
Örneğin C, D, V, W ve T gibi harfler farklı uç şekillerini ifade eder. Kodun devamındaki karakterler ise serbestlik açısı, tolerans ve sıkma/talaş kırıcı özellikleri gibi teknik bilgileri belirtir.
Bu nedenle torna ucu kodları, yalnızca ürün adı değildir; doğru ucu seçerken teknik bir referans olarak kullanılır.
CNMG, CNC tornalamada yaygın kullanılan negatif geometrili kesici uç gruplarından biridir.
CNMG uçlar özellikle sağlam kesici kenar gerektiren dış çap ve kaba tornalama uygulamalarında tercih edilebilir.
Avantajları arasında:
Yüksek kesici kenar dayanımı
Çift taraflı kullanım imkânı
Kaba talaş kaldırmaya uygunluk
Farklı talaş kırıcı seçenekleri
Seri üretimde verimli kullanım
sayılabilir.
Ancak CNMG seçerken yalnızca uç koduna bakmak yeterli değildir. İşlenecek malzeme ve operasyon koşullarına uygun kalite ve talaş kırıcı da belirlenmelidir.
WNMG, özellikle yüksek dayanım gerektiren CNC tornalama uygulamalarında kullanılan negatif geometrili kesici uçlardan biridir.
Trigon formundaki yapısı sayesinde birden fazla kullanılabilir kesici kenar sunabilir. Bu özelliği, uygun operasyonlarda takım başına maliyetin kontrol edilmesine katkı sağlayabilir.
WNMG uçlar özellikle;
Kaba tornalama
Genel amaçlı tornalama
Yüksek talaş kaldırma
Çelik işleme
Seri üretim
gibi uygulamalarda karşımıza çıkar.
Ancak kullanılacak kalite ve talaş kırıcı, işlenen malzemeye ve kesme koşullarına göre belirlenmelidir.
CCMT, pozitif geometrili kesici uç gruplarından biridir.
Özellikle düşük kesme kuvvetlerinin ve hassas işlemenin önemli olduğu uygulamalarda tercih edilebilir. Pozitif geometri, uygun koşullarda kesme direncinin azaltılmasına yardımcı olur.
CCMT uçlar;
Finisaj tornalama
Hassas işleme
Küçük çaplı parçalar
Daha düşük kesme kuvveti gerektiren uygulamalar
Profil işleme
gibi operasyonlarda kullanılabilir.
Bu nedenle CCMT torna ucu, özellikle hassas işleme ihtiyacı bulunan uygulamalarda değerlendirilebilecek seçeneklerden biridir.
Torna ucu üzerindeki kodlar, ürünün geometrisi ve teknik özellikleri hakkında bilgi verir.
Örneğin:
CNMG 120408
gibi bir kodla karşılaşıldığında harfler ve rakamlar rastgele oluşturulmuş bir ürün kodu değildir.
Kodun farklı bölümleri;
Uç şekli
Serbestlik açısı
Tolerans sınıfı
Ucun sıkma ve talaş kırıcı özellikleri
Uç boyutu
Kalınlık
Burun yarıçapı
gibi özellikler hakkında bilgi sağlayabilir.
Örneğin son iki rakamdan biri burun yarıçapını ifade eder. Ancak kodların doğru şekilde yorumlanması için ilgili üreticinin ISO/katalog tablosunun kontrol edilmesi gerekir.
Doğru torna kesici ucu seçimi, üretimde hem kalite hem de maliyet açısından kritik bir konudur.
Öncelikle işlenecek malzeme belirlenmelidir.
Çelik, paslanmaz çelik, dökme demir, alüminyum ve yüksek sıcaklık alaşımlarının işlenme karakterleri birbirinden farklıdır.
Örneğin paslanmaz çelik işlenirken malzemenin iş sertleşmesi ve ısı üretimi gibi özellikleri dikkate alınmalıdır. Takım Sanayi'nin Paslanmaz Çelik İçin Hangi Kesici Takım Kullanılır? rehberinde malzemeye göre takım seçimindeki önemli noktalar ayrıntılı olarak ele alınmaktadır.
Kaba tornalamada temel amaç yüksek miktarda talaşı verimli şekilde kaldırmaktır.
Bu nedenle daha dayanıklı kesici kenarlara sahip geometriler tercih edilebilir.
Finisaj işleminde ise yüzey kalitesi ve ölçü hassasiyeti daha fazla önem kazanır.
Dolayısıyla kaba ve finisaj operasyonlarında aynı torna ucunu kullanmak her zaman optimum sonuç vermeyebilir.
Kesme derinliği arttıkça kesici uç üzerindeki mekanik yük de değişir.
Yüksek talaş kaldırma gerektiren operasyonlarda uygun geometriye ve yeterli kesici kenar dayanımına sahip uç tercih edilmelidir.
Torna ucunun burun yarıçapı;
Yüzey kalitesini
Kesme kuvvetlerini
Titreşimi
Takım dayanımını
etkileyebilir.
Daha büyük burun yarıçapı bazı uygulamalarda yüzey kalitesine katkı sağlayabilirken, rijitliği düşük sistemlerde kesme kuvvetlerini artırarak titreşimi olumsuz etkileyebilir.
Bu nedenle burun yarıçapı yalnızca “daha büyük daha iyidir” mantığıyla seçilmemelidir.
Talaş kırıcı seçimi özellikle CNC tornalama operasyonlarında önemlidir.
Doğru talaş kırıcı;
Talaş kontrolünü
Kesme stabilitesini
İşleme güvenliğini
Takım ömrünü
iyileştirmeye yardımcı olabilir.
Kaba, orta ve finisaj operasyonları için farklı talaş kırıcı geometrileri bulunabilir.
Karbür torna uçlarında kullanılan kaplama ve altlık kalitesi, takımın farklı malzemelerdeki performansını etkileyebilir.
Bu nedenle yalnızca “karbür uç” ifadesine bakarak seçim yapmak yerine, üreticinin malzeme grubu ve operasyon önerileri incelenmelidir.
Karbür torna ucu, yüksek sertlik ve aşınma dayanımı sağlayan sert metal esaslı değiştirilebilir kesici uçtur.
Modern CNC tornalama uygulamalarında karbür uçların yaygın olarak kullanılmasının temel nedenleri arasında yüksek kesme hızlarında çalışabilme ve uygun koşullarda uzun takım ömrü sağlayabilme özellikleri bulunur.
Karbür torna uçları farklı;
Geometrilerde
Kalitelerde
Kaplamalarda
Talaş kırıcı tasarımlarında
Burun yarıçaplarında
üretilebilir.
Dolayısıyla “en iyi karbür torna ucu hangisi?” sorusunun tek bir cevabı yoktur. En uygun seçim, işlenecek malzeme + operasyon + tezgâh + kesme parametreleri birlikte değerlendirilerek yapılmalıdır.
Torna ucu seçiminde malzeme grubu önemli bir başlangıç noktasıdır.
Genel yaklaşım şu şekilde özetlenebilir:
| İşlenen Malzeme | Dikkat Edilecek Noktalar |
|---|---|
| Çelik | Dayanım, talaş kontrolü, kesme parametreleri |
| Paslanmaz çelik | İş sertleşmesi, ısı kontrolü, uygun geometri |
| Dökme demir | Aşınma dayanımı ve kesici kenar stabilitesi |
| Alüminyum | Keskin kesici kenar ve uygun talaş geometrisi |
| Sertleştirilmiş çelik | Sert malzemeye uygun kesici takım ve kaplama |
| Alaşımlar | Malzeme özelliklerine uygun kalite ve geometri |
Örneğin paslanmaz çelikte ISO M grubu içerisinde yer alan uygun karbür uçlar değerlendirilebilir; ancak 304, 316 veya farklı paslanmaz çelik türlerinde çalışma koşulları değişebileceğinden tek bir uç tüm uygulamalar için ideal kabul edilmemelidir.
Torna kalemi, işleme sırasında kullanılan takımın genel yapısını ifade ederken torna ucu, bu takımın iş parçasından talaş kaldıran değiştirilebilir kesici bölümünü ifade eder.
Modern CNC tornalarda yaygın sistem şu şekilde düşünülebilir:
CNC torna → Kater/Takım Tutucu → Torna Ucu → İş Parçası
Bu yapı sayesinde uç aşındığında tüm katerin değiştirilmesine gerek kalmadan yalnızca kesici uç değiştirilebilir.
Takım Sanayi'nin Kesici Takımlar kategorisinden farklı kesici takım gruplarını inceleyebilirsiniz.
Torna ucunun beklenenden kısa sürede aşınmasının birden fazla nedeni olabilir.
En yaygın nedenler:
Yanlış kesme hızı
Yanlış ilerleme
Gereğinden fazla kesme derinliği
İşlenen malzemeye uygun olmayan uç
Yanlış talaş kırıcı
Uygun olmayan kaplama
Yetersiz soğutma
Tezgâh veya iş parçasında titreşim
Takımın gereğinden fazla dışarıda bırakılması
Kesintili kesim koşullarına uygun olmayan geometri
Bu nedenle yalnızca daha pahalı bir uç satın almak, takım ömrü problemini tek başına çözmeyebilir.
Takım seçiminin yanında doğru kesme parametrelerinin belirlenmesi de önemlidir.
Takım Sanayi'nin CNC Kesici Takım Seçimi Nasıl Yapılır? rehberinde takım seçiminde malzeme, operasyon, geometri, kaplama ve çalışma koşullarının birlikte değerlendirilmesi gerektiği açıklanmaktadır.
Ucuz bir kesici uç, her zaman düşük maliyetli çözüm anlamına gelmez.
Bir ucun takım ömrü kısa ise daha sık uç değişimi, daha fazla duruş ve daha yüksek parça başı maliyet ortaya çıkabilir.
Çelik, paslanmaz çelik ve alüminyumun işleme karakterleri aynı değildir.
Bu nedenle malzeme değiştiğinde takım seçimi de yeniden değerlendirilmelidir.
CNMG, WNMG veya CCMT gibi benzer görünen ürünlerin ölçüleri, geometri özellikleri, burun yarıçapları ve kalite seçenekleri farklı olabilir.
Sipariş öncesinde mevcut kater ve operasyonla uyumluluk kontrol edilmelidir.
Yüksek talaş kaldırma gerektiren bir işlemde yalnızca yüzey kalitesine odaklanan bir uç seçmek doğru olmayabilir.
Burun yarıçapı; yüzey kalitesi, kesme kuvveti ve titreşim davranışı açısından önemli bir parametredir.
Doğru torna ucu seçimi için aşağıdaki sırayı takip etmek pratik bir yaklaşım sağlar:
1. İşlenecek malzemeyi belirleyin.
↓
2. Operasyonu belirleyin.
Dış çap, iç çap, alın, kanal, profil veya diş açma?
↓
3. Kaba veya finisaj işlemi olduğunu belirleyin.
↓
4. Uygun uç geometrisini seçin.
↓
5. Burun yarıçapını belirleyin.
↓
6. Talaş kırıcı seçimini yapın.
↓
7. Uygun karbür kalite ve kaplamayı belirleyin.
↓
8. Kater ile uç uyumluluğunu kontrol edin.
↓
9. Kesme hızı, ilerleme ve kesme derinliğini üretici tavsiyelerine göre ayarlayın.
Bu yaklaşım, yalnızca “hangi torna ucu ucuz?” sorusuna değil, hangi torna ucu benim operasyonum için daha verimli? sorusuna cevap verir.
Torna ucu satın almadan önce şu bilgileri netleştirin:
İşlenecek malzeme nedir?
CNC mi üniversal torna mı kullanılacak?
Kaba mı finisaj mı yapılacak?
Dış çap mı iç çap mı işlenecek?
Mevcut kater hangi uçla uyumlu?
Uç ölçüsü nedir?
Burun yarıçapı kaç mm olmalı?
Hangi talaş kırıcı kullanılmalı?
Kesme hızı ve ilerleme aralığı nedir?
Sürekli mi kesintili mi kesim yapılacak?
Bu bilgiler netleştiğinde uygun torna kesici ucu seçmek çok daha kolay hale gelir.
Talaşlı imalat operasyonlarında doğru kesici takım seçimi; üretim kalitesi, takım ömrü ve işletme maliyetleri açısından doğrudan önem taşır.
Takım Sanayi'de Kesici Takımlar kategorisini inceleyerek farklı kesici takım seçeneklerine ulaşabilir, ihtiyacınıza uygun ürünleri karşılaştırabilirsiniz.
Özellikle hangi ürünün kullanılacağından emin değilseniz; işlenecek malzeme, operasyon tipi ve mevcut kater bilgilerini belirleyerek doğru ürün grubuna yönelmek daha sağlıklı olacaktır.
Torna ucu, torna tezgâhında iş parçasından talaş kaldırmak için kullanılan kesici elemandır. CNC tornalarda çoğunlukla değiştirilebilir insert şeklinde kullanılır.
CNMG, WNMG, DNMG ve CCMT gibi kesici uç grupları CNC tornalama uygulamalarında yaygın olarak kullanılır. Ancak seçim operasyon ve malzemeye göre yapılmalıdır.
CNMG ve WNMG farklı geometrilere sahip uçlardır. Hangisinin kullanılacağı; operasyon, işlenecek malzeme, kesme derinliği, kater ve istenen yüzey kalitesine göre belirlenmelidir.
CCMT pozitif geometrili bir uç grubudur. Özellikle daha düşük kesme kuvvetleri ve hassas işleme gerektiren uygulamalarda değerlendirilebilir.
Karbür torna ucu, sert metal esaslı ve yüksek aşınma dayanımı sağlayan değiştirilebilir kesici uç türüdür. CNC tornalama uygulamalarında yaygın şekilde kullanılır.
Yanlış kesme parametreleri, aşırı mekanik yük, titreşim, yanlış uç geometrisi, kesintili kesime uygun olmayan takım seçimi veya hatalı bağlama gibi nedenler kesici ucun kırılmasına yol açabilir.
Kullanım sayısı uç tipine ve geometrisine göre değişir. Çift taraflı veya birden fazla kesici kenara sahip uçlarda kullanılabilir kenar sayısı tasarıma göre farklılık gösterebilir.
Torna ucu, CNC ve geleneksel tornalama operasyonlarının en kritik kesici elemanlarından biridir. Ancak doğru sonuç almak için yalnızca uç şeklini veya fiyatını değerlendirmek yeterli değildir.
İşlenecek malzeme, operasyon tipi, kaba veya finisaj işlemi, uç geometrisi, burun yarıçapı, talaş kırıcı, kaplama, kesme parametreleri ve kater uyumluluğu birlikte değerlendirilmelidir.
Özellikle CNMG, WNMG, CCMT ve diğer karbür torna uçları arasında seçim yaparken operasyonunuza uygun teknik özelliklere odaklanmanız; takım ömrü, yüzey kalitesi ve üretim verimliliği açısından daha doğru bir yaklaşım olacaktır.
İhtiyacınıza uygun kesici takım seçeneklerini keşfetmek için Takım Sanayi Kesici Takımlar kategorisiniinceleyebilirsiniz.
Torna ucu nedir, çeşitleri nelerdir ve doğru torna kesici ucu nasıl seçilir? CNMG, WNMG, CCMT ve karbür torna uçlarını keşfedin.
Kesici takım geometrisi nedir? Talaş açısı, boşluk açısı, helis açısı ve kesici kenar geometrisinin takım ömrü, yüzey kalitesi ve işleme performansına etkisini keşfedin
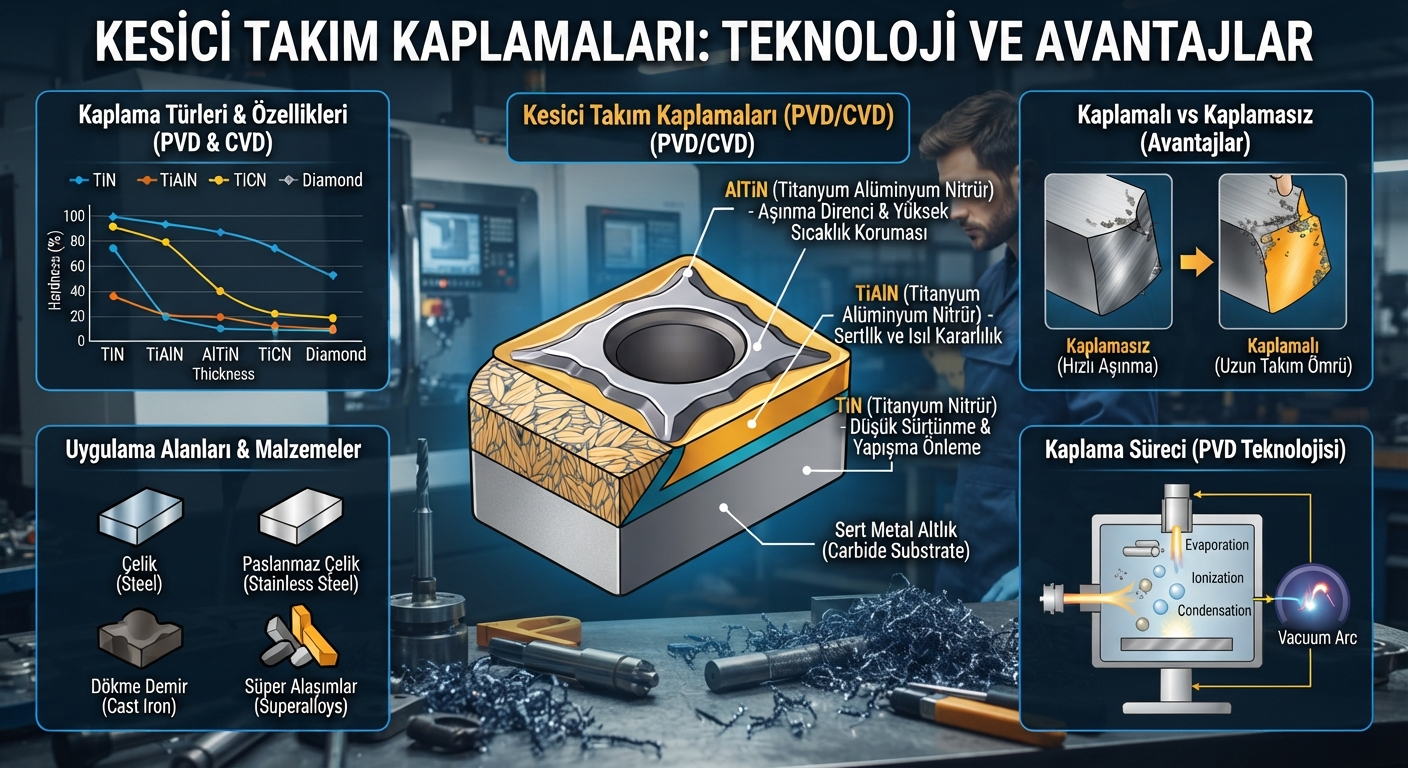
Kesici takım kaplamaları nelerdir? TiN, TiAlN, AlTiN, PVD ve CVD kaplamaları, kullanım alanlarını ve doğru kaplama çeşitleri
