
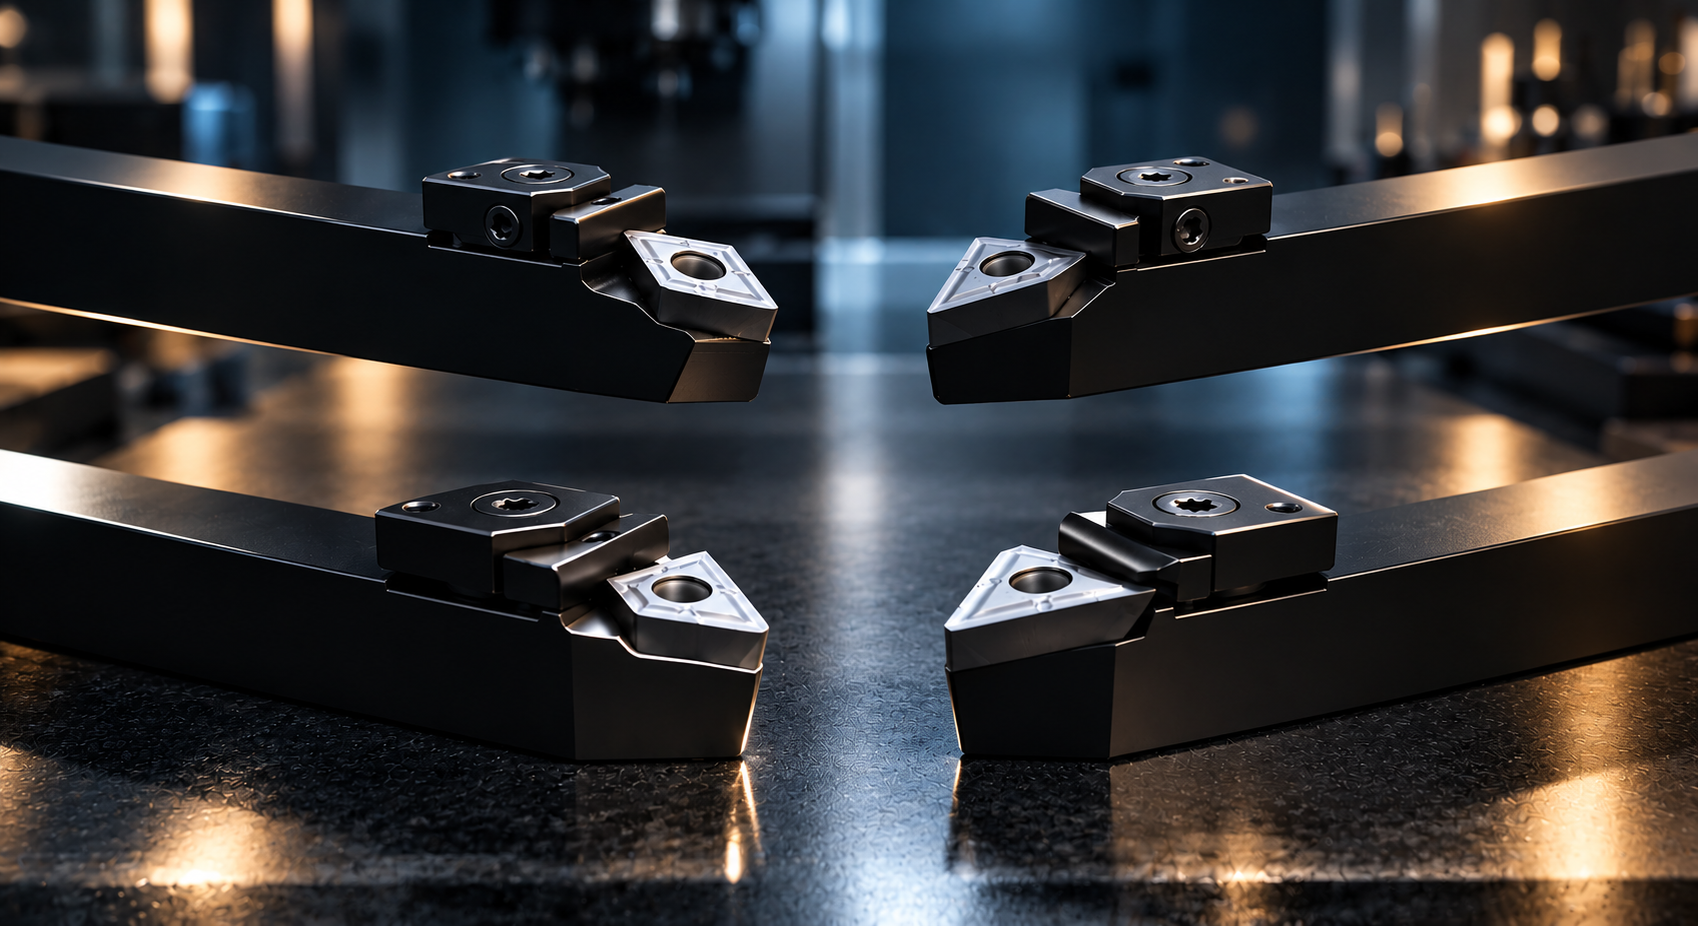
CNC tornalama operasyonlarında kullanılan kesici uçlar dışarıdan birbirine benzer görünse de geometrileri, kesici kenar açıları, dayanımları ve kullanım alanları birbirinden önemli ölçüde farklıdır.
Özellikle CNMG, DNMG, TNMG ve VNMG torna uçları, CNC tornalarda en sık karşılaşılan negatif geometrili kesici uç aileleri arasında yer alır. Ancak bu dört uç aynı operasyon için tasarlanmış değildir.
Bir uç kaba tornalamada yüksek dayanım sağlarken, başka bir uç profil işleme veya hassas finisaj için daha uygun olabilir. Yanlış geometri seçimi ise yüzey kalitesinin bozulmasına, titreşime, uç kırılmasına, takım ömrünün kısalmasına ve üretim maliyetlerinin yükselmesine neden olabilir.
Peki CNMG, DNMG, TNMG ve VNMG arasındaki fark nedir? Hangi torna ucu hangi operasyon için kullanılmalıdır? CNMG mi DNMG mi, TNMG mi VNMG mi tercih edilmelidir?
Bu rehberde dört kesici uç geometrisini teknik özellikleri, kullanım alanları ve seçim kriterleri açısından karşılaştırıyoruz.
CNMG, DNMG, TNMG ve VNMG; ISO kodlama sisteminde tanımlanan farklı geometrilere sahip negatif kesici uçaileleridir.
Kodların ilk harfi, kesici ucun temel geometrisini belirtir:
| Uç | Temel Geometri | Uç Açısı | Genel Kullanım Eğilimi |
|---|---|---|---|
| CNMG | 80° elmas | 80° | Genel tornalama ve kaba talaş |
| DNMG | 55° elmas | 55° | Profil ve yarı finisaj |
| TNMG | Üçgen | 60° | Genel tornalama ve farklı yönlerde kesim |
| VNMG | 35° elmas | 35° | Profil ve hassas işleme |
Buradaki açı farkı yalnızca geometrik bir detay değildir.
Uç açısı küçüldükçe kesici ucun dar bölgelere ve karmaşık profillere erişimi artabilir; ancak kesici köşenin mekanik dayanımı da genellikle azalır.
Bu nedenle seçim yapılırken "en keskin uç hangisi?" yerine "yapacağım operasyona hangi geometri uygun?" sorusuna odaklanılmalıdır.
Takım Sanayi'nin Torna Ucu Nedir? Torna Ucu Çeşitleri ve Doğru Kesici Uç Seçimi rehberinde torna uçlarının geometrileri, kodları ve seçim kriterleri daha ayrıntılı şekilde ele alınmaktadır.
CNMG, 80° elmas geometrisine sahip negatif kesici uç ailesidir.
İlk karakter olan C, ucun 80° elmas formunu ifade eder. İkinci karakter olan N, negatif geometriyi yani 0° boşluk açısını belirtir.
CNMG'nin geometrisi, güçlü bir kesici köşe oluşturduğu için özellikle dayanım gerektiren tornalama operasyonlarında önemli avantajlar sağlayabilir.
CNMG uçlar özellikle:
Kaba tornalama
Genel dış çap tornalama
Alın tornalama
Yüksek talaş kaldırma
Çelik işleme
Seri üretim
Daha yüksek kesici kenar dayanımı gereken işlemler
gibi uygulamalarda değerlendirilebilir.
CNMG'nin güçlü taraflarından biri, kesici köşesinin DNMG ve VNMG gibi daha dar geometrilere göre daha dayanıklı olmasıdır.
Bu nedenle yüksek talaş kaldırma ve kesici kenar dayanımı öncelikli operasyonlarda CNMG önemli bir seçenektir.
Ancak bu, CNMG'nin her zaman en iyi seçenek olduğu anlamına gelmez. Profilin erişilebilirliği, işleme yönü, kesme derinliği, malzeme ve istenen yüzey kalitesi mutlaka dikkate alınmalıdır.
DNMG, 55° elmas geometrisine sahip negatif kesici uç ailesidir.
D harfi, yaklaşık 55° elmas geometrisini ifade eder. Bu yapı CNMG'ye göre daha ince ve erişilebilir bir kesici uç formu oluşturur.
Bu nedenle DNMG özellikle profil işleme ve yarı finisaj operasyonlarında önemli bir avantaj sağlayabilir.
Takım Sanayi'de farklı ölçülerde DNMG 150608 Sert Metal Uç gibi ürün seçenekleri bulunmaktadır.
DNMG uçlar;
Profil tornalama
Yarı finisaj
Dış çap tornalama
Omuzlu parçalar
Orta talaş kaldırma
Karmaşık olmayan kontur işlemleri
gibi uygulamalarda kullanılabilir.
CNMG ile karşılaştırıldığında DNMG'nin 55° geometrisi, daha iyi profil erişimi sağlayabilir.
Ancak kesici köşenin geometrisi nedeniyle çok ağır kaba talaş operasyonlarında CNMG gibi daha güçlü geometriler bazı uygulamalarda daha uygun olabilir.
TNMG, üçgen geometrili ve 60° uç açısına sahip negatif kesici uç ailesidir.
T harfi üçgen geometrisini ifade ederken N harfi negatif boşluk açısını belirtir.
TNMG uçlar, geometrileri sayesinde farklı yönlerde kullanılabilen ve birden fazla kesici köşeden yararlanılabilen çözümler arasında yer alır.
TNMG;
Genel tornalama
Dış çap işleme
Alın tornalama
Orta ve kaba talaş işlemleri
Seri üretim
Farklı kesme yönlerinin bulunduğu operasyonlar
gibi uygulamalarda değerlendirilebilir.
TNMG'nin avantajlarından biri, üçgen geometrinin sağladığı çok yönlü kullanım karakteridir.
Ancak gerçek performans yalnızca uç şekline bağlı değildir. Uç kalitesi, talaş kırıcı, kaplama, burun yarıçapı, işlenen malzeme ve kesme parametreleri de sonucu doğrudan etkiler.
VNMG, 35° elmas geometrisine sahip negatif kesici uç ailesidir.
V geometrisi, CNMG ve DNMG'ye göre daha dar bir kesici uç açısı oluşturur.
Bu yapı, özellikle dar alanlara erişim ve karmaşık profillerin işlenmesinde avantaj sağlayabilir.
Takım Sanayi'de örneğin VNMG 160404 Sert Metal Elmas Uç gibi ürün seçenekleri bulunmaktadır.
VNMG uçlar;
Profil tornalama
Hassas kontur işleme
İnce talaş kaldırma
Dar alanlara erişim
Küçük radyüslü bölgelerin işlenmesi
Finisaj operasyonları
gibi uygulamalarda değerlendirilebilir.
VNMG'nin daha dar geometrisi karmaşık profillere erişim avantajı sağlarken, kesici köşesi CNMG gibi daha geniş açılı geometrilere göre daha hassas olabilir.
Bu nedenle yüksek talaş yükünün bulunduğu kaba tornalama operasyonlarında yalnızca keskinliği nedeniyle VNMG tercih etmek doğru olmayabilir.
Dört uç arasındaki en önemli fark, temel geometrileridir.
| Özellik | CNMG | DNMG | TNMG | VNMG |
|---|---|---|---|---|
| Geometri | 80° elmas | 55° elmas | 60° üçgen | 35° elmas |
| Negatif yapı | Evet | Evet | Evet | Evet |
| Köşe dayanımı | Yüksek | Orta | Orta-Yüksek | Daha düşük |
| Profil erişimi | Orta | İyi | Orta | Çok iyi |
| Kaba tornalama | Çok uygun | Uygun | Uygun | Sınırlı |
| Profil işleme | Orta | Çok uygun | İyi | Çok uygun |
| Hassas finisaj | Uygulamaya bağlı | İyi | Uygulamaya bağlı | Çok uygun |
| Dar alan erişimi | Orta | İyi | Orta | Çok iyi |
| Genel kullanım | Çok yaygın | Yaygın | Yaygın | Profil odaklı |
Önemli: Bu tablo uç geometrilerinin genel karakterini gösterir. Gerçek performans; uç kalitesi, talaş kırıcı, burun yarıçapı, kaplama, kater, işlenen malzeme ve kesme parametrelerine göre değişir.
Bu soru özellikle CNC torna kullanıcılarının sık karşılaştığı seçimlerden biridir.
Genel olarak:
CNMG: Daha yüksek kesici kenar dayanımı ve kaba talaş kapasitesi öncelikliyse değerlendirilebilir.
DNMG: Profil erişimi ve daha kontrollü kesim gerektiğinde değerlendirilebilir.
Örneğin büyük miktarda talaş kaldırılan nispeten basit bir dış çap operasyonunda CNMG'nin güçlü geometrisi avantaj sağlayabilir.
Parçanın geometrisi daha fazla kontur ve profil içeriyorsa DNMG'nin 55° yapısı daha uygun olabilir.
Bu nedenle CNMG mi DNMG mi? sorusunun cevabı iş parçasının geometrisine ve operasyon koşullarına göre verilmelidir.
CNMG ve TNMG'nin ikisi de negatif geometriye sahip kesici uç aileleridir; ancak temel şekilleri farklıdır.
CNMG'nin 80° elmas geometrisi güçlü ve genel amaçlı bir kesici köşe sunarken, TNMG'nin üçgen yapısı farklı yönlerde ve çeşitli tornalama operasyonlarında kullanılabilecek bir geometri sağlar.
Yüksek talaş kaldırma
Güçlü kesici kenar ihtiyacı
Genel dış çap tornalama
Kaba tornalama
Genel amaçlı tornalama
Farklı yönlerde kesim
Orta ve kaba talaş işlemleri
Çok yönlü kullanım ihtiyacı
Ancak aynı kalite ve talaş kırıcıya sahip olmayan iki ürünü yalnızca geometrilerine bakarak karşılaştırmak doğru değildir.
DNMG ve VNMG özellikle profil işleme açısından birbirine yakın kullanım alanlarına sahip görünse de geometrileri arasında önemli fark vardır.
DNMG 55°, profil erişimi ile kesici köşe dayanımı arasında dengeli bir yapı sunabilir.
VNMG 35° ise daha dar geometrisi sayesinde karmaşık konturlara ve dar bölgelere erişim konusunda daha avantajlı olabilir.
Bu nedenle:
Daha dengeli profil ve dayanım: DNMG
Daha dar profil ve erişim ihtiyacı: VNMG
şeklinde bir başlangıç yaklaşımı yapılabilir.
Ancak gerçek seçim yine parçanın geometrisi ve üretici kesme verileri üzerinden yapılmalıdır.
Kaba tornalamada amaç genellikle yüksek miktarda talaşı güvenli ve verimli şekilde kaldırmaktır.
Bu nedenle kesici kenar dayanımı önemli bir kriterdir.
Genel olarak CNMG ve bazı TNMG geometrileri, uygun kalite ve talaş kırıcıyla kaba tornalama operasyonlarında değerlendirilebilir.
DNMG de uygun koşullarda kullanılabilir; ancak operasyonun talaş yükü ve parça geometrisi dikkate alınmalıdır.
VNMG ise daha dar kesici geometrisi nedeniyle ağır kaba talaş operasyonlarında genellikle ilk tercih olarak düşünülmemelidir.
Burada asıl belirleyici yalnızca uç kodu değil;
işlenen malzeme + kesme derinliği + ilerleme + kesme hızı + tezgâh rijitliği + talaş kırıcı + uç kalitesi
kombinasyonudur.
Profil tornalamada kesici ucun parçanın konturuna erişebilmesi önemlidir.
Bu nedenle daha dar uç geometrileri avantaj sağlayabilir.
DNMG ve VNMG, profil işleme açısından öne çıkan seçenekler arasında değerlendirilebilir.
Özellikle daha karmaşık konturlarda VNMG'nin dar geometrisi erişim açısından avantaj sağlayabilir.
Bununla birlikte profilin derinliği, takım tutucunun yönü, takımın çıkıntısı ve iş parçasının rijitliği de dikkate alınmalıdır.
Finisaj işleminde hedef yalnızca talaş kaldırmak değildir.
Yüzey kalitesi, ölçü kontrolü, titreşim, kesici kenar stabilitesi ve uygun ilerleme birlikte değerlendirilmelidir.
VNMG ve DNMG gibi profil erişimi yüksek geometriler bazı finisaj uygulamalarında avantaj sağlayabilir.
Ancak "VNMG her zaman en iyi finisaj ucudur" şeklinde genel bir kural oluşturmak doğru değildir.
Aynı geometrinin farklı burun yarıçapları, talaş kırıcıları, kaplamaları ve karbür kaliteleri tamamen farklı sonuçlar verebilir.
CNMG, DNMG, TNMG ve VNMG gibi kodlar rastgele oluşturulmuş ürün isimleri değildir.
Örneğin:
CNMG 120408
kodunu temel olarak şu şekilde okuyabiliriz:
C → Uç geometrisi
N → 0° boşluk açısı / negatif geometri
M → Tolerans sınıfı
G → Ucun delik/sıkma ve özellik sınıfı
12 → Boyut sınıfı
04 → Kalınlık sınıfı
08 → Burun yarıçapı kodu
Ancak ürün kodlarının ayrıntılı yorumlanmasında üreticinin ISO ve katalog tabloları mutlaka kontrol edilmelidir.
Çünkü aynı temel ISO kodunun devamında bulunan kalite, talaş kırıcı ve üreticiye özgü ek kodlar ürünün gerçek kullanım alanını değiştirebilir.
CNMG, DNMG, TNMG veya VNMG seçerken yalnızca ilk dört karaktere bakmak yeterli değildir.
Burun radyüsü, kesici ucun işleme performansını etkileyen önemli parametrelerden biridir.
Burun radyüsü;
Yüzey kalitesini
Kesme kuvvetlerini
Kesici kenar dayanımını
Titreşim davranışını
İlerleme kapasitesini
etkileyebilir.
Örneğin daha büyük bir burun radyüsü bazı koşullarda daha iyi yüzey kalitesine katkı sağlayabilir. Ancak rijitliği düşük bir sistemde kesme kuvvetlerini artırarak titreşim riskini yükseltebilir.
Bu nedenle "en büyük radyüs en iyidir" yaklaşımı doğru değildir.
Aynı geometri farklı malzemelerde aynı performansı göstermeyebilir.
Örneğin;
Karbon çeliği
Alaşımlı çelik
Paslanmaz çelik
Dökme demir
Alüminyum
Isıya dayanıklı alaşımlar
Sertleştirilmiş çelikler
farklı kesme davranışlarına sahiptir.
Bu nedenle doğru torna ucu seçerken önce işlenecek malzeme grubu belirlenmeli, ardından uygun geometri, kalite, kaplama ve talaş kırıcı seçilmelidir.
Takım ömrünü artırmak için yalnızca uç geometrisini değil, kesme parametrelerini de doğru belirlemek gerekir. Bu konuda Kesici Takım Ömrü Nasıl Uzatılır? rehberinden yararlanabilirsiniz.
Bir ürünün CNMG veya VNMG olması tek başına ürünün hangi malzemede kullanılacağını göstermez.
Kalite, talaş kırıcı ve kaplama da mutlaka değerlendirilmelidir.
Kaba tornalama, profil işleme ve finisaj aynı kesme koşullarını gerektirmez.
Tek bir geometriyi tüm operasyonlarda kullanmak optimum sonuç vermeyebilir.
Aynı uç ailesi içerisinde farklı burun radyüsleri bulunabilir.
Yanlış radyüs seçimi yüzey kalitesi, titreşim ve takım ömrünü olumsuz etkileyebilir.
Kesici uç ile takım tutucunun geometrik olarak uyumlu olması gerekir.
Sipariş öncesinde mevcut katerin uç koduyla uyumluluğu mutlaka kontrol edilmelidir.
Bir kesici ucun gerçek maliyeti yalnızca satın alma fiyatı değildir.
Takım ömrü, uç değiştirme süresi, üretim duruşları, parça başı maliyet ve yüzey kalitesi birlikte değerlendirilmelidir.
Pratik bir başlangıç tablosu oluşturmak gerekirse:
| İhtiyaç | Değerlendirilebilecek Uç |
|---|---|
| Ağır kaba tornalama | CNMG |
| Genel dış çap tornalama | CNMG / TNMG |
| Orta talaş kaldırma | CNMG / TNMG / DNMG |
| Profil işleme | DNMG |
| Daha karmaşık profil | VNMG |
| Dar alanlara erişim | VNMG |
| Genel amaçlı kullanım | CNMG / TNMG |
| Finisaj ve kontur | DNMG / VNMG |
Bu tablo genel bir seçim rehberidir. Gerçek ürün seçimi; işlenen malzeme, operasyon, tezgâh rijitliği, kesme derinliği, ilerleme, kesme hızı, talaş kırıcı, karbür kalitesi ve burun radyüsüne göre yapılmalıdır.
Kesici takım seçimi yalnızca işleme kalitesini değil, üretim maliyetlerini de etkiler.
Yanlış geometri;
Daha kısa takım ömrü
Daha sık uç değişimi
Daha fazla makine duruşu
Daha yüksek hurda riski
Yüzey kalitesi problemleri
Daha düşük üretim verimliliği
oluşturabilir.
Doğru geometri ve doğru kesme parametreleri ise takımın potansiyelinden daha verimli yararlanılmasına yardımcı olabilir.
Bu nedenle kesici takım seçiminde birim ürün fiyatı yerine toplam işleme maliyetine bakmak daha sağlıklı bir yaklaşımdır.
CNC tornalama operasyonunuz için doğru kesici ucu seçerken yalnızca ürün koduna bakmak yeterli değildir.
İşlenecek malzeme, operasyon türü, kaba veya finisaj işlemi, kesme derinliği, ilerleme, kesme hızı, burun radyüsü, talaş kırıcı ve mevcut kater birlikte değerlendirilmelidir.
Takım Sanayi'nin Kesici Takımlar kategorisinden farklı tornalama ve kesici takım seçeneklerini inceleyebilirsiniz.
Özellikle CNMG, DNMG, TNMG veya VNMG arasında karar verirken mevcut operasyonunuza uygun ölçü ve geometriyi belirlemek, doğru ürünü seçmenin ilk adımıdır.
CNMG, 80° elmas geometrisine ve 0° boşluk açısına sahip negatif kesici uç ailesidir. Özellikle genel tornalama ve dayanım gerektiren kaba talaş operasyonlarında yaygın olarak kullanılır.
DNMG, 55° elmas geometrisine sahip negatif kesici uç ailesidir. Profil tornalama ve yarı finisaj gibi uygulamalarda değerlendirilebilir.
TNMG, 60° üçgen geometrili negatif kesici uç ailesidir. Genel tornalama, dış çap ve farklı kesme yönlerinin bulunduğu uygulamalarda kullanılabilir.
VNMG, 35° elmas geometrisine sahip negatif kesici uç ailesidir. Dar alanlara erişim, profil işleme ve hassas kontur operasyonlarında değerlendirilebilir.
CNMG daha güçlü ve genel amaçlı bir geometri sunarken DNMG daha iyi profil erişimi sağlayabilir. Seçim iş parçası geometrisi, talaş miktarı ve operasyon koşullarına göre yapılmalıdır.
DNMG 55° geometrisiyle dayanım ve profil erişimi arasında daha dengeli bir seçenek olabilir. VNMG 35° geometrisiyle daha dar ve karmaşık profillere erişim avantajı sağlayabilir.
Genel olarak kaba talaş ve yüksek kesici kenar dayanımı gereken uygulamalarda CNMG gibi daha güçlü geometriler değerlendirilebilir. VNMG ise daha dar geometrisi nedeniyle profil ve hassas kontur uygulamalarında öne çıkabilir.
TNMG, genel tornalama ve farklı yönlerde kesim yapılabilen çeşitli operasyonlarda kullanılabilen negatif üçgen geometrili bir kesici uç ailesidir.
Tek bir "en iyi torna ucu" yoktur. En uygun uç; işlenen malzeme, operasyon, kesme derinliği, ilerleme, kesme hızı, takım tutucu, talaş kırıcı, kaplama ve istenen yüzey kalitesine göre belirlenir.
CNMG, DNMG, TNMG ve VNMG arasındaki temel fark geometrileridir.
CNMG'nin 80° geometrisi dayanım ve genel tornalama açısından öne çıkarken, DNMG'nin 55° yapısı profil işleme için daha fazla erişim sağlayabilir. TNMG'nin üçgen geometrisi farklı tornalama operasyonlarında çok yönlü kullanım sunabilir. VNMG'nin 35° geometrisi ise dar ve karmaşık profillere erişimde avantaj sağlayabilir.
Ancak doğru kesici takım seçimi yalnızca uç şekline göre yapılmamalıdır.
İşlenen malzeme + operasyon + kesme derinliği + ilerleme + kesme hızı + burun radyüsü + talaş kırıcı + karbür kalite + kaplama + kater uyumluluğu birlikte değerlendirilmelidir.
Doğru geometriyi doğru operasyonla eşleştirmek; takım ömrünü, yüzey kalitesini, işleme güvenilirliğini ve parça başına üretim maliyetini doğrudan etkileyebilir.
İhtiyacınız olan kesici takımı keşfetmek için Takım Sanayi Kesici Takımlar kategorisini inceleyin ve operasyonunuza uygun torna ucu seçimini doğru teknik özellikler üzerinden yapın.
CNMG, DNMG, TNMG ve VNMG arasındaki farklar nelerdir? Uç geometrilerini, kullanım alanlarını ve doğru torna ucu seçimini detaylıca öğrenin.
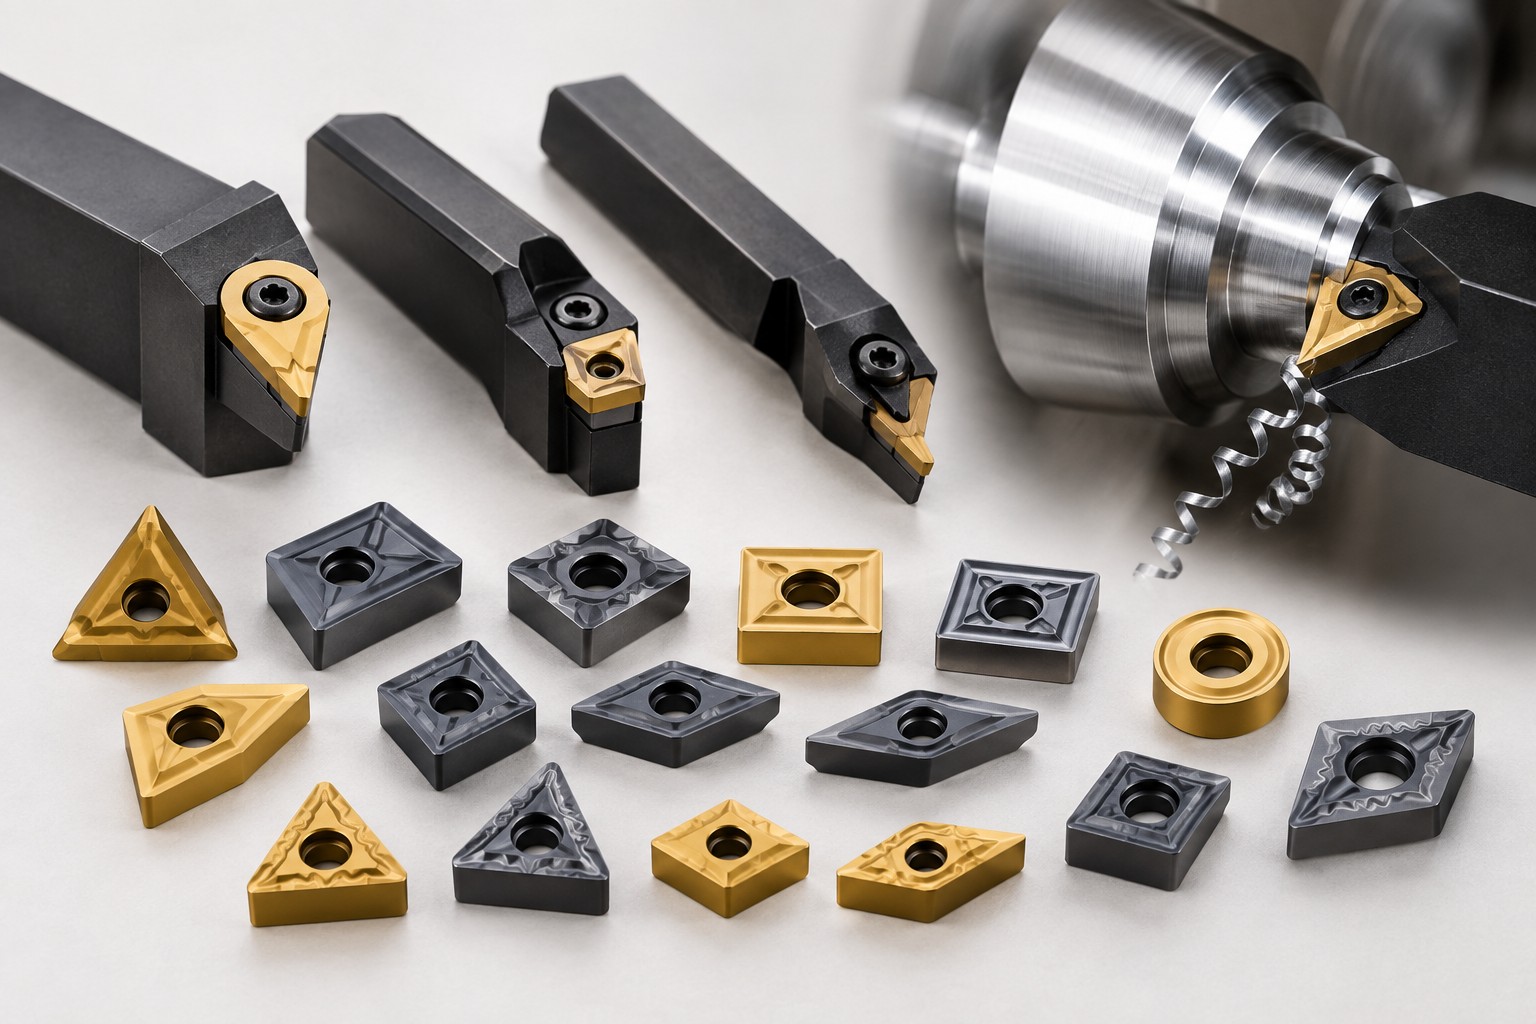
Torna ucu nedir, çeşitleri nelerdir ve doğru torna kesici ucu nasıl seçilir? CNMG, WNMG, CCMT ve karbür torna uçlarını keşfedin.
Kesici takım geometrisi nedir? Talaş açısı, boşluk açısı, helis açısı ve kesici kenar geometrisinin takım ömrü, yüzey kalitesi ve işleme performansına etkisini keşfedin
