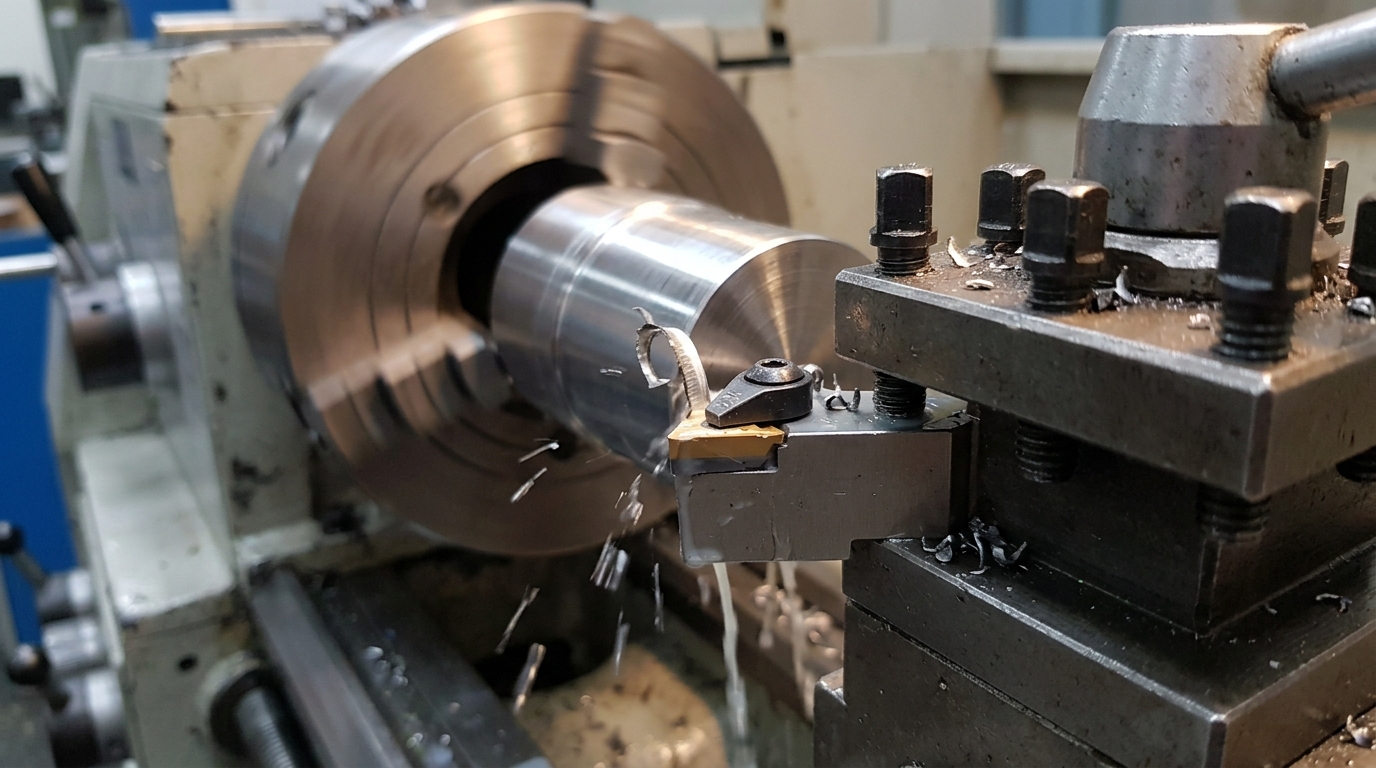
CNC torna tezgâhlarında dış çap tornalama, silindirik iş parçalarının çapını istenen ölçüye getirmek, yüzey kalitesini iyileştirmek ve teknik toleransları karşılamak için kullanılan temel talaşlı imalat operasyonlarından biridir. Ancak doğru sonuç elde etmek için yalnızca kaliteli bir kesici uç kullanmak yeterli değildir. Kater geometrisi, kesici uç şekli, işlenen malzeme, kesme derinliği, ilerleme ve tezgâh rijitliği birlikte değerlendirilmelidir.
Dış çap tornalama takımı nasıl seçilir? Doğru seçim; iş parçasının geometrisine, yapılacak operasyonun kaba tornalama veya finisaj olmasına, kesici uç ile kater uyumluluğuna ve üretim hedeflerine bağlıdır. Yanlış takım seçimi; titreşim, yüzey bozulması, ölçü sapması, erken kesici uç aşınması ve gereksiz üretim maliyetlerine neden olabilir.
Bu rehberde dış çap tornalama takımı seçerken dikkat edilmesi gereken teknik kriterleri, dış paso kater çeşitlerini, CNMG gibi kesici uçlarla uyumluluğu ve doğru takım seçiminin üretim performansına etkisini bulabilirsiniz.
Dış çap tornalama takımı, iş parçasının dış yüzeyinden kontrollü talaş kaldırarak çapını küçültmek, silindirik yüzey oluşturmak veya istenen dış geometrinin elde edilmesini sağlamak için kullanılan takım sistemidir.
CNC torna tezgâhlarında bu sistem genellikle bir dış çap torna kateri ve bu katerle uyumlu değiştirilebilir kesici uçtan oluşur.
Dış çap tornalama takımları şu işlemlerde kullanılabilir:
Silindirik parçaların çapını küçültme
Kaba tornalama ile fazla malzemenin kaldırılması
Finisaj tornalama ile hedef ölçü ve yüzey kalitesine yaklaşılması
Omuz ve kademeli dış çapların işlenmesi
Uygun geometriye sahip takımlarla profil tornalama
Operasyona uygun koşullarda alın tornalama
Her operasyon aynı takım geometrisini gerektirmez. Örneğin yüksek talaş kaldırma gerektiren kaba tornalama ile hassas bir dış yüzeyin finisajı için tercih edilecek takım düzeni farklı olabilir.
Bu nedenle seçim sürecinin ilk adımı, yapılacak işlemi doğru tanımlamaktır.
Doğru dış çap tornalama takımı seçmek için aşağıdaki kriterler birlikte değerlendirilmelidir.
Kesici takım seçiminde ilk kriterlerden biri iş parçasının malzemesidir. Karbon çeliği, alaşımlı çelik, paslanmaz çelik, dökme demir ve alüminyum farklı kesme davranışları gösterir.
Malzeme özellikleri; kesici uç kalitesi, kaplama, talaş kırıcı ve kesme parametreleri üzerinde doğrudan etkilidir.
Takım seçimi sırasında şu soruları yanıtlayın:
İş parçası hangi malzemeden üretilmiştir?
Malzemenin sertliği ve işlenebilirliği nasıldır?
İşlem sürekli kesim mi, kesintili kesim mi içeriyor?
Yüksek talaş kaldırma mı, hassas yüzey işleme mi hedefleniyor?
Üretici bu malzeme için hangi kesici uç kalitesini öneriyor?
Örneğin paslanmaz çelik işlemede talaş kontrolü ve kesici kenarın çalışma koşulları önem kazanırken, dökme demir işlemede farklı uç kalitesi ve geometri tercihleri gerekebilir. Alüminyumda ise uygun keskin geometri ve talaş tahliyesi ön plana çıkabilir.
Önemli: Kesici uç seçimi yalnızca malzeme adına göre yapılmamalıdır. Malzeme sertliği, işleme koşulları, kesme derinliği ve üretici tavsiyeleri birlikte değerlendirilmelidir.
Dış çap tornalama takımı seçerken operasyonun amacı net olmalıdır.
Kaba tornalama: İş parçasındaki fazla malzemeyi verimli şekilde kaldırmayı hedefler. Kesici kenar dayanımı, talaş kontrolü, tezgâh rijitliği ve talaş kaldırma kapasitesi önemlidir.
Finisaj tornalama: Hedef çap ölçüsüne, toleranslara ve istenen yüzey kalitesine ulaşmayı amaçlar. Kesici uç geometrisi, burun radyüsü, ilerleme ve titreşim kontrolü daha belirleyici hâle gelir.
Kaba tornalama için seçilen takımın her zaman finisaj için de en iyi seçenek olacağı düşünülmemelidir. Bazı uygulamalarda aynı takım farklı işlemlerde kullanılabilse de üretim gereksinimleri değiştiğinde farklı kesici uç veya takım geometrisi daha uygun olabilir.
Dış çap torna katerleri, kesici ucun iş parçasına hangi yönden yaklaşacağını ve hangi operasyonlarda kullanılabileceğini belirleyen geometrik özelliklere sahiptir.
Kater seçerken aşağıdaki unsurları kontrol edin:
İş parçasının dış geometrisi
İşleme yönü ve kesici takımın yaklaşma açısı
Omuz, kademe veya profil gibi geometrik detaylar
Kaba tornalama veya finisaj ihtiyacı
Kesici uç şekli ve bağlama sistemi
Katerin gövde kesiti ve uzunluğu
Tezgâhtaki takım bağlama sistemi
Örneğin omuzlu bir parçanın dış çapını işlerken takımın omuz bölgesine erişebilmesi ve gerekli boşluğu sağlayabilmesi gerekir. Profil tornalamada ise iş parçasının konturuna erişim daha fazla önem kazanabilir.
Katerin yalnızca dış çap işlemlerine uygun olması yeterli değildir; iş parçasının geometrisiyle de uyumlu olması gerekir.
Daha kapsamlı bir takım tutucu rehberi için Torna Kateri Nedir? Nasıl Seçilir? yazısını inceleyebilirsiniz.
Dış çap tornalama takımı seçerken kesici uç kodu, ürünün geometrisini ve belirli teknik özelliklerini anlamaya yardımcı olur. Ancak yalnızca uç koduna bakarak sipariş vermek yeterli değildir.
Sık karşılaşılan kesici uç aileleri arasında CNMG, DNMG, TNMG, VNMG ve CCMT gibi kodlar bulunur. Bu uçlar geometri ve kullanım özellikleri bakımından birbirinden ayrılır.
Genel bir başlangıç değerlendirmesi olarak:
CNMG: Sağlam kesici kenar ve genel tornalama uygulamalarında sık değerlendirilen bir uç ailesidir.
DNMG: Geometrisi sayesinde belirli profil ve kontur işlemlerinde değerlendirilebilir.
TNMG: Uygun katerle birlikte çeşitli dış çap tornalama operasyonlarında kullanılabilir.
VNMG: Daha dar açılı uç geometrisinin avantaj sağladığı belirli profil işleme uygulamalarında değerlendirilebilir.
CCMT: Pozitif geometrili uç aileleri arasında yer alır ve uygun uygulamalarda düşük kesme kuvveti açısından avantaj sağlayabilir.
Bunlar genel kullanım örnekleridir; her uç ailesi her operasyon için uygun değildir.
Sipariş öncesinde uç şekli, boyutu, kalınlığı, burun radyüsü, talaş kırıcı, kalite ve kater uyumluluğu kontrol edilmelidir.
Kesici uç geometrileri hakkında daha fazla bilgi için Pozitif ve Negatif Torna Ucu Arasındaki Farklar rehberini inceleyebilirsiniz.
Doğru kesici ucu seçmiş olmanız, bu ucun mevcut katerinizle uyumlu olduğu anlamına gelmez. Katerin kesici uç yuvası ve bağlama sistemi, kullanılacak uçla eşleşmelidir.
Sipariş öncesinde şu bilgileri kontrol edin:
Kesici uç kodunun tamamı
Ucun şekli ve ölçüleri
Ucun kalınlığı ve burun radyüsü
Katerin desteklediği uç tipi
Bağlama ve sıkma sistemi
Katerin sağ veya sol kesme yönü
Katerin gövde ölçüleri
Örneğin yalnızca CNMG kodunu bilmek, doğru katerin kesin olarak belirlenmesi için yeterli değildir. Ucun ölçüsü ve katerin teknik uyumluluğu da doğrulanmalıdır.
Mevcut takımınızın kodunu ve üretici katalog bilgilerini kontrol etmek, yanlış ürün siparişi riskini azaltır.
Dış çap tornalamada katerin kesit ölçüsü, takımın bağlanma biçimi ve serbest uzunluğu işleme stabilitesini etkiler.
Gereğinden uzun takım çıkıntısı veya yetersiz bağlama rijitliği; esneme, titreşim ve yüzey bozulması gibi sorunlara neden olabilir.
Özellikle yüksek talaş kaldırma gerektiren operasyonlarda aşağıdaki kriterleri değerlendirin:
Kater gövde kesiti
Takımın toplam ve serbest uzunluğu
Tezgâhın takım bağlama kapasitesi
İş parçasının bağlama rijitliği
Kesme kuvvetlerinin yönü
Takımın iş parçasına erişim mesafesi
Uygun koşullarda daha rijit bir takım düzeni, titreşimin kontrol edilmesine ve daha istikrarlı işleme sonuçları elde edilmesine yardımcı olabilir.
Talaş kırıcı, kesme sırasında oluşan talaşın şekillendirilmesi ve kontrol edilmesi için tasarlanır. Yanlış talaş kırıcı seçimi, uzun ve kontrolsüz talaş oluşumuna, talaşın iş parçasına temas etmesine veya operasyonun kesintiye uğramasına neden olabilir.
Talaş kırıcı seçerken şu kriterleri değerlendirin:
Kaba, orta veya finisaj tornalama yapılması
İşlenen malzemenin talaş oluşturma davranışı
Kesme derinliği ve ilerleme
Kesintili veya sürekli kesim koşulları
Talaşın güvenli biçimde tahliye edilebilmesi
Kaba tornalama için tasarlanan talaş kırıcı ile finisaj için tasarlanan talaş kırıcı aynı koşullarda aynı performansı göstermeyebilir.
En doğru seçim için kesici uç üreticisinin ilgili malzeme ve operasyon için sunduğu tavsiyeler dikkate alınmalıdır.
Doğru dış çap tornalama takımı seçilmiş olsa bile kesme hızı, ilerleme ve kesme derinliği uygun değilse istenen performans elde edilemeyebilir.
Temel parametreler şunlardır:
Kesme hızı: Kesici kenarın iş parçasına göre kesme hareketini ifade eder.
İlerleme: Takımın iş parçası boyunca ilerleme miktarıdır.
Kesme derinliği: Tek geçişte kaldırılan malzeme miktarını belirler.
Bu parametreler malzemeye, kesici uç kalitesine, operasyon türüne ve tezgâh kapasitesine göre belirlenmelidir.
Üretici tarafından önerilen kesme değerleri başlangıç noktası olarak kullanılmalı; gerekli durumlarda işleme sonuçları kontrol edilerek optimizasyon yapılmalıdır.
Aşağıdaki tablo, seçim sürecinde hangi kriterlere öncelik verilmesi gerektiğini özetler.
| İşleme ihtiyacı | Öncelikli kriter | Kontrol edilmesi gereken unsur |
|---|---|---|
| Ağır kaba tornalama | Kesici kenar dayanımı ve rijitlik | Uç kalitesi, talaş kırıcı, tezgâh ve bağlama |
| Genel dış çap tornalama | Operasyona uygun geometri | Kater ve uç uyumluluğu |
| Hassas finisaj | Yüzey kalitesi ve ölçü kontrolü | Burun radyüsü, ilerleme ve titreşim |
| Omuzlu parça işleme | Erişim ve yaklaşma açısı | Kater geometrisi ve uç şekli |
| Profil tornalama | Kontura erişim | Uç açısı ve takım boşlukları |
| Paslanmaz çelik işleme | Malzemeye uygun kesici geometri | Uç kalitesi, talaş kırıcı ve kesme verileri |
| Alüminyum işleme | Keskin kesme ve talaş tahliyesi | Uç geometrisi ve üretici önerileri |
| Kesintili kesim | Darbeye uygun kesici kenar | Uç kalitesi, geometri ve bağlama rijitliği |
Bu tablo genel bir seçim rehberidir. Kesin takım seçimi, gerçek işleme koşulları ve üretici teknik verileri doğrultusunda yapılmalıdır.
Uygun fiyatlı bir kater veya kesici uç, yapılan operasyona uygun değilse toplam üretim maliyetini artırabilir. Yanlış takım seçimi daha sık uç değiştirilmesine, parça hatalarına ve üretim duruşlarına neden olabilir.
Ürün fiyatının yanında takım ömrü, işleme süresi, yüzey kalitesi ve parça başına maliyet de değerlendirilmelidir.
Her kesici uç her katerle kullanılamaz. Uç kodu, ölçüler ve bağlama sistemi sipariş öncesinde doğrulanmalıdır.
Kaba işleme ve finisaj farklı hedeflere sahiptir. Kaba işlemede talaş kaldırma ve kenar dayanımı öne çıkarken, finisajda ölçü ve yüzey kalitesi daha belirleyici olabilir.
Talaşın kontrolsüz oluşması işleme güvenliğini ve yüzey kalitesini olumsuz etkileyebilir. Talaş kırıcı, malzeme ve kesme parametreleri birlikte değerlendirilmelidir.
Uygun olmayan kater ölçüsü, uzun serbest takım boyu veya yetersiz bağlama titreşim riskini artırabilir.
Kesme hızı, ilerleme ve kesme derinliği; takımın teknik özellikleri ve işleme koşullarıyla uyumlu olmalıdır. Üretici önerileri dikkate alınmadan yapılan değişiklikler takım ömrünü ve yüzey kalitesini olumsuz etkileyebilir.
Sipariş vermeden önce aşağıdaki bilgileri netleştirin:
İşlenecek malzeme ve malzeme sertliği
Operasyonun kaba tornalama veya finisaj olması
İş parçasının çapı ve geometrisi
Kesici uç kodu ve ölçüleri
Uygun dış paso kateri
Katerin gövde ölçüleri ve bağlama sistemi
Sağ veya sol kesme yönü gereksinimi
Kesme derinliği ve ilerleme ihtiyacı
Talaş kırıcı ve kesici uç kalitesi
Burun radyüsü
Tezgâh ve iş parçası rijitliği
Üretici kesme verileri
Bu bilgiler, yalnızca ürün adına bakarak seçim yapmaktan daha güvenilir bir satın alma süreci oluşturur.
Dış çap tornalama operasyonlarında doğru kater ve kesici uç seçimi; ölçü hassasiyeti, yüzey kalitesi, talaş kontrolü ve takım ömrü açısından önemlidir.
Takım seçerken işlenen malzemeyi, operasyon türünü, kesici uç geometrisini, kater uyumluluğunu ve tezgâh koşullarını birlikte değerlendirin. Özellikle kaba tornalama ile finisaj arasındaki farkları göz önünde bulundurarak ürün seçimi yapın.
Takım Sanayi'nin mevcut takım ve ürün seçeneklerini inceleyerek dış çap tornalama operasyonlarınız için uygun ürün gruplarını değerlendirebilirsiniz.
Satın alma öncesinde mevcut katerinizin kodunu, kesici uç modelini ve tezgâh bağlantı ölçülerini kontrol etmeniz doğru ürünü belirlemenizi kolaylaştırır.
Doğru dış çap tornalama takımı; yalnızca kesici ucun değil, tüm takım sisteminin işleme koşullarına uygun seçilmesiyle belirlenir.
İşlenecek malzeme, operasyon türü, kater geometrisi, kesici uç kodu, talaş kırıcı, kesme derinliği ve tezgâh rijitliği birlikte değerlendirilmelidir. Kesici uç ile katerin uyumluluğu da mutlaka kontrol edilmelidir.
Dış paso kater, torna tezgâhında iş parçasının dış yüzeyinden talaş kaldırmak için kullanılan kesici uç tutucudur. Kullanılacak kesici uç ve kater geometrisi, yapılacak operasyonun özelliklerine göre belirlenir.
CNMG, DNMG, TNMG ve VNMG gibi uç aileleri dış çap tornalama operasyonlarında değerlendirilebilir. Ancak hangi uç ailesinin uygun olduğu; iş parçası geometrisine, kesici uç ölçülerine, kater uyumluluğuna ve işleme koşullarına bağlıdır.
Kaba tornalamada kesici kenar dayanımı, talaş kontrolü, kesme derinliği ve tezgâh rijitliği önemlidir. Uygun kater ve kesici uç, işlenen malzeme ve üretici önerilerine göre seçilmelidir.
Finisaj işlemlerinde hedef ölçü, yüzey kalitesi, burun radyüsü, ilerleme ve titreşim kontrolü önemlidir. Kesici uç geometrisi ve kalite seçimi de bu kriterlerle birlikte değerlendirilmelidir.
CNMG uçlar, uygun kater ve kesme koşulları sağlandığında dış çap tornalama uygulamalarında kullanılabilir. Ucun ölçüsü, talaş kırıcı ve kalite seçimi yapılacak operasyona uygun olmalıdır.
Yetersiz takım veya iş parçası rijitliği, uzun takım çıkıntısı, uygun olmayan kesme parametreleri, yanlış uç geometrisi ve yetersiz bağlama titreşime neden olabilir. Sorunun kaynağı belirlenerek takım düzeni ve kesme koşulları yeniden değerlendirilmelidir.
Fiyatlar; katerin ölçüsüne, üreticisine, tasarımına, kullanılan kesici uç sistemine ve ürün özelliklerine göre değişebilir. Satın alma kararında ürün fiyatının yanında uyumluluk, beklenen takım ömrü ve toplam işleme maliyeti de değerlendirilmelidir.

Torna ucu neden kırılır? Yanlış kesme parametreleri, titreşim, hatalı uç seçimi ve 10 yaygın nedeni öğrenin. Kesici uç ömrünü artırmak için doğru adımları keşfedin.
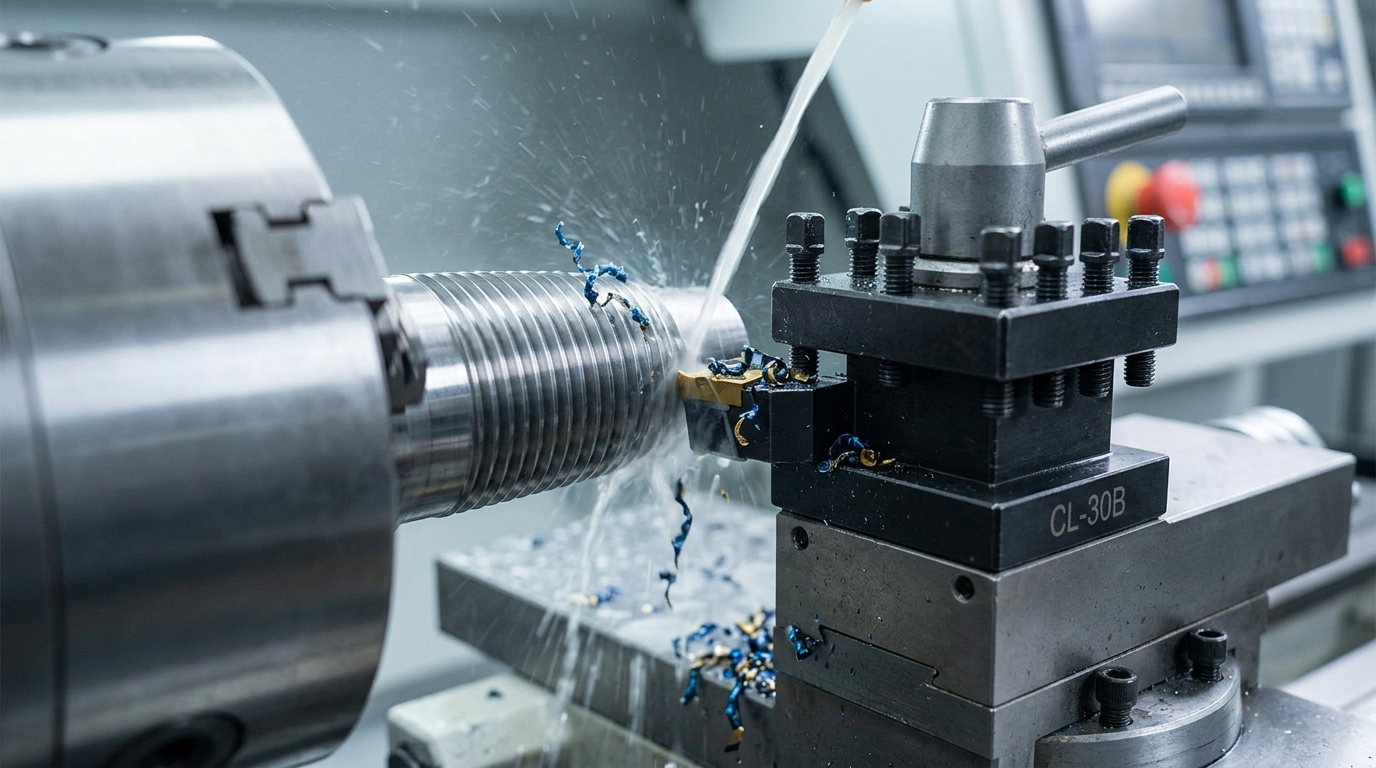
Diş açma torna ucu nasıl seçilir? Diş adımı, profil, iç ve dış diş uyumluluğu ile doğru kesici uç ve kater seçiminin püf noktalarını öğrenin.
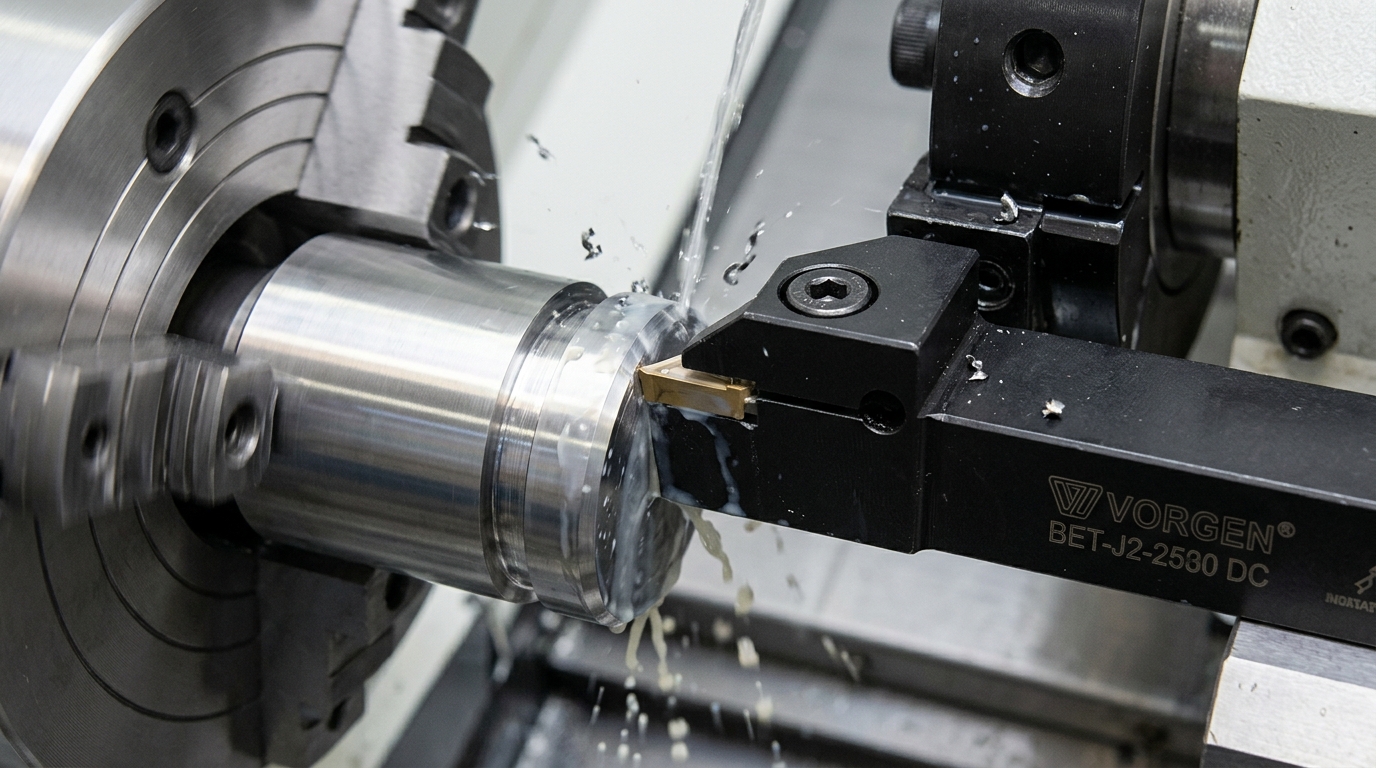
Kanal açma torna ucu seçimi: kanal genişliği, derinlik, kesici uç ve kater uyumunu öğrenin. Doğru kanal açma takımını keşfedin.