
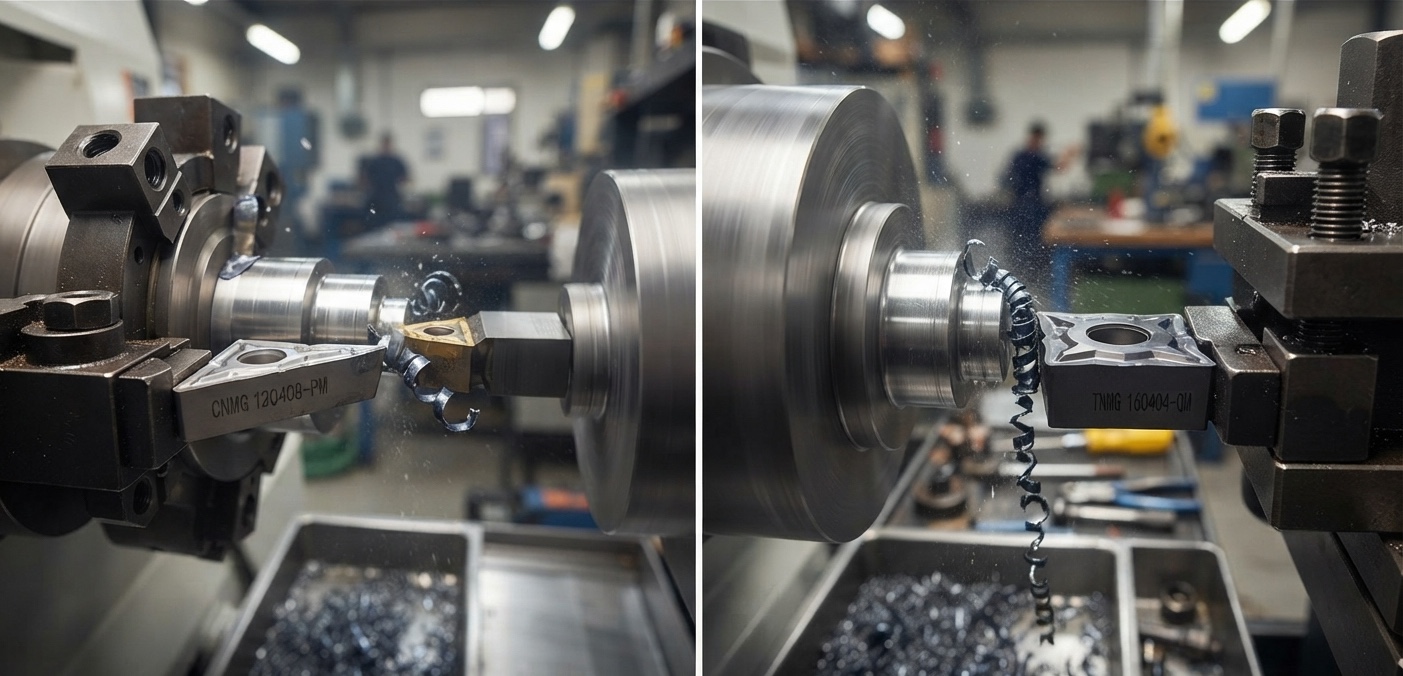
CNC tornalama operasyonlarında kullanılan kesici uçların geometrisi, işleme performansını doğrudan etkileyen en önemli faktörlerden biridir. Aynı malzemeden üretilmiş ve benzer kaplamaya sahip iki kesici uç, yalnızca geometrileri farklı olduğu için tamamen farklı kesme davranışları gösterebilir.
Bu noktada en temel ayrımlardan biri pozitif torna ucu ve negatif torna ucu arasındaki farktır.
Pozitif ve negatif geometri; kesici ucun boşluk açısını, kesme kuvvetlerini, kesici kenar dayanımını, talaş oluşumunu ve hangi operasyonlarda daha verimli kullanılabileceğini etkiler.
Peki pozitif torna ucu nedir, negatif torna ucu nedir? Pozitif ve negatif torna ucu arasındaki farklar nelerdir? Hangi torna ucu kaba tornalama için, hangisi hassas işleme için daha uygundur?
Bu kapsamlı rehberde pozitif ve negatif torna uçlarını teknik özelliklerinden kullanım alanlarına, avantajlarından seçim kriterlerine kadar karşılaştırıyoruz.
Pozitif torna ucu, pozitif boşluk açısına sahip ve kesici kenarı iş parçasına göre daha keskin bir geometri oluşturan kesici uç türüdür.
Pozitif geometride kesici kenarın arkasında belirli bir boşluk açısı bulunur. Bu yapı, uygun uygulamalarda kesme kuvvetlerinin azaltılmasına ve kesicinin malzemeye daha rahat nüfuz etmesine yardımcı olabilir.
Pozitif geometri özellikle:
Düşük kesme kuvveti gereken işlemlerde
İnce cidarlı parçalarda
Küçük çaplı iş parçalarında
Profil işlemede
Hassas tornalamada
Düşük rijitlikli bağlama koşullarında
Daha keskin kesici kenar ihtiyacında
değerlendirilebilir.
Takım Sanayi'nin mevcut torna ucu rehberinde CCMT, DCMT ve TCMT gibi pozitif geometrili kesici uç grupları da yer almaktadır.
Negatif torna ucu, sıfır veya negatif boşluk geometrisine sahip, daha güçlü ve dayanıklı bir kesici kenar yapısı oluşturabilen kesici uç türüdür.
Negatif geometride kesici kenarın arkasındaki boşluk açısı pozitif uçlara göre daha sınırlıdır. Bu yapı kesici kenarın arkasında daha fazla malzeme bırakabildiği için mekanik dayanım açısından avantaj sağlayabilir.
Özellikle:
Kaba tornalama
Yüksek talaş kaldırma
Büyük kesme derinlikleri
Rijit CNC torna tezgâhları
Çelik işleme
Kesintili kesim
Yüksek kesici kenar dayanımı gerektiren operasyonlar
gibi uygulamalarda negatif uçlar değerlendirilebilir.
CNMG, DNMG, TNMG ve VNMG gibi birçok yaygın torna ucu ailesi negatif geometriyle karşımıza çıkar. Takım Sanayi'nin torna ucu rehberinde de CNMG ve WNMG negatif geometrili uç grupları olarak belirtilmektedir.
Pozitif ve negatif torna uçları arasındaki temel farklardan biri kesici ucun boşluk ve kesme geometrisidir.
Genel olarak:
Pozitif geometri → daha keskin kesme davranışı ve daha düşük kesme kuvveti potansiyeli
Negatif geometri → daha güçlü kesici kenar ve yüksek mekanik dayanım potansiyeli
Ancak burada önemli bir ayrıntı vardır.
Bir torna ucunun gerçek kesme davranışı yalnızca pozitif veya negatif olmasına bağlı değildir. Uç geometrisi, talaş kırıcı, burun yarıçapı, kesici takım kalitesi, kaplama, takım tutucu, işlenen malzeme ve kesme parametreleribirlikte değerlendirilmelidir.
Akademik çalışmalarda da pozitif ve negatif insert geometrisinin kesme kuvvetleri ve yüzey pürüzlülüğü üzerinde farklı etkiler oluşturabildiği gösterilmiştir.
| Özellik | Pozitif Torna Ucu | Negatif Torna Ucu |
|---|---|---|
| Kesici geometri | Pozitif boşluk açısı | Sıfır/negatif boşluk geometrisi |
| Kesme kuvvetleri | Genellikle daha düşük olabilir | Genellikle daha yüksek olabilir |
| Kesici kenar dayanımı | Görece daha hassas | Daha güçlü |
| Talaş kaldırma | Hafif/orta operasyonlarda avantajlı olabilir | Kaba talaşta avantajlı olabilir |
| Hassas işleme | Uygun | Uygun |
| Kaba tornalama | Uygulamaya bağlı | Genellikle avantajlı |
| İnce cidarlı parçalar | Avantajlı olabilir | Daha yüksek kuvvet nedeniyle dikkat gerektirir |
| Küçük çaplı parçalar | Avantajlı olabilir | Operasyona bağlı |
| Profil işleme | Avantajlı olabilir | Geometriye bağlı |
| Kesintili kesim | Uygulamaya bağlı | Güçlü geometri avantaj sağlayabilir |
| Kullanılabilir kesici kenar | Geometriye bağlı | Çift taraflı tasarımlar yaygındır |
| Tezgâh rijitliği | Daha düşük rijitlikte değerlendirilebilir | Rijit sistemlerde avantajlı olabilir |
Bu tablo genel bir teknik karşılaştırmadır. Pozitif veya negatif uç seçimi tek başına uç ailesine göre yapılmamalıdır.
Pozitif kesme geometrisi, uygun koşullarda kesici ucun malzemeye daha kolay nüfuz etmesine yardımcı olabilir.
Bunun sonucu olarak özellikle küçük ve hassas parçaların işlenmesinde kesme kuvvetlerinin azaltılması önemli bir avantaj sağlayabilir.
Düşük kesme kuvvetleri;
Parça deformasyonunun azaltılmasına
Titreşimin kontrol edilmesine
İnce cidarlı parçaların daha kontrollü işlenmesine
Küçük çaplı parçaların işlenmesine
katkı sağlayabilir.
Pozitif geometri daha keskin bir kesici kenar oluşturabilir.
Bu özellik özellikle malzemenin kesilmesi için yüksek kuvvetlerin istenmediği uygulamalarda avantaj sağlayabilir.
Özellikle alüminyum gibi bazı daha yumuşak malzemelerde uygun pozitif geometri, talaşın daha kontrollü oluşmasına yardımcı olabilir.
İnce cidarlı parçalar yüksek kesme kuvvetlerine karşı daha hassastır.
Bu tür parçaların işlenmesinde gereğinden yüksek kesme kuvvetleri deformasyona veya titreşime neden olabilir.
Bu nedenle pozitif torna uçları, uygun takım ve parametrelerle ince cidarlı uygulamalarda değerlendirilebilir.
Pozitif geometri her operasyon için ideal değildir.
Kesici kenarın daha keskin olması aynı zamanda kenarın mekanik olarak daha hassas olmasına neden olabilir.
Özellikle:
Ağır kaba talaş
Yüksek kesme derinliği
Sert ve zor işlenen malzemeler
Kesintili kesim
Yüksek mekanik darbe
gibi koşullarda daha güçlü bir negatif geometri tercih edilebilir.
Bu nedenle "pozitif uç daha keskin olduğu için her zaman daha iyidir" şeklinde bir yaklaşım doğru değildir.
Negatif geometrinin önemli avantajlarından biri güçlü bir kesici kenar oluşturabilmesidir.
Kesici kenarın arkasındaki malzeme miktarının daha fazla olması, uygun tasarımlarda mekanik dayanımın artırılmasına yardımcı olabilir.
Bu nedenle yüksek talaş kaldırma gerektiren işlemlerde negatif geometri sıkça değerlendirilir.
Kaba tornalamada yüksek miktarda malzemenin kısa sürede kaldırılması hedeflenir.
Bu sırada kesici uç yüksek mekanik ve termal yüklere maruz kalabilir.
Negatif uçlar güçlü kesici kenarları sayesinde bu tür koşullarda önemli bir seçenek olabilir.
Özellikle CNMG ve WNMG gibi negatif uç aileleri genel ve kaba tornalama uygulamalarında yaygın şekilde kullanılmaktadır.
Negatif kesici uçların önemli avantajlarından biri, uygun tasarımlarda çift taraflı kullanılabilmeleri ve böylece birden fazla kesici kenar sunabilmeleridir.
Bu özellik, uç başına kullanım sayısının artırılmasına ve uygun operasyonlarda takım maliyetinin kontrol edilmesine katkı sağlayabilir.
Ancak her negatif uç otomatik olarak aynı sayıda kullanılabilir kesici kenara sahip değildir. Ucun geometrisi ve üretici tasarımı kontrol edilmelidir.
Negatif geometri daha güçlü bir kesici kenar sağlayabilse de daha yüksek kesme kuvvetleri oluşturabilen bir yapıdadır.
Bu nedenle:
İnce cidarlı parçalar
Çok küçük çaplı parçalar
Düşük rijitlikli bağlama
Hassas ve düşük kuvvetli işleme
gibi uygulamalarda pozitif geometri daha uygun olabilir.
Ayrıca negatif uçların verimli kullanılabilmesi için tezgâh, takım tutucu ve iş parçasının yeterli rijitliğe sahip olması önemlidir.
Kesici takım geometrisinin kesme kuvvetleri üzerinde önemli etkisi vardır.
Genel olarak pozitif kesme geometrisi, kesici ucun malzemeye daha keskin şekilde girmesine yardımcı olarak kesme kuvvetlerini azaltabilir.
Negatif geometri ise daha güçlü bir kesici kenar oluştururken daha yüksek kesme kuvvetleri oluşturabilir.
Ancak bu farkı yalnızca uç koduna bakarak değerlendirmek doğru değildir.
Efektif talaş açısı, takım tutucunun geometrisi ve uç tasarımı da gerçek kesme davranışını etkiler.
Bu nedenle katalogdaki yalnızca "pozitif" veya "negatif" ifadesine bakmak yerine üreticinin önerdiği kesme koşullarının incelenmesi gerekir.
Pratik olarak şu şekilde bir başlangıç değerlendirmesi yapılabilir:
Küçük çaplı parçalar
İnce cidarlı iş parçaları
Hassas tornalama
Profil işleme
Düşük kesme kuvveti ihtiyacı
Daha keskin kesme kenarı ihtiyacı
Düşük veya orta talaş kaldırma
Kaba tornalama
Yüksek talaş kaldırma
Büyük kesme derinliği
Rijit CNC torna
Güçlü kesici kenar ihtiyacı
Kesintili kesim
Daha yüksek mekanik yüklerin bulunduğu operasyonlar
Bu ayrım bir genel seçim rehberidir. Gerçek ürün seçimi işlenen malzeme ve üretici kesme verileriyle birlikte yapılmalıdır.
Pozitif geometri farklı malzemelerde kullanılabilir; ancak özellikle kesme kuvvetlerinin kontrol edilmesinin önemli olduğu uygulamalarda öne çıkabilir.
Örneğin:
Alüminyum
Pirinç
Bakır alaşımları
Bazı paslanmaz çelik uygulamaları
Küçük çaplı çelik parçalar
gibi malzemelerde uygun pozitif geometri değerlendirilebilir.
Burada malzemenin yalnızca adı yeterli değildir.
Malzeme sertliği, alaşım yapısı, iş parçası geometrisi, kesme derinliği ve operasyon türü birlikte değerlendirilmelidir.
Negatif uçlar özellikle dayanıklı kesici kenarın önemli olduğu birçok tornalama operasyonunda kullanılabilir.
Örneğin:
Çelik
Alaşımlı çelik
Paslanmaz çelik
Dökme demir
Sert malzemeler
Kaba talaş operasyonları
için uygun negatif uç geometrileri değerlendirilebilir.
Ancak aynı malzeme için farklı kalite ve talaş kırıcı seçenekleri bulunabileceğinden yalnızca malzemeye bakılarak uç seçilmemelidir.
Takım Sanayi'nin CNC Kesici Takım Seçimi rehberinde de takım seçiminde malzeme, operasyon, kesme derinliği, tezgâh kapasitesi ve kesme parametrelerinin birlikte değerlendirilmesi gerektiği belirtilmektedir.
Pozitif torna uçlarında ikinci kod harfi, uç geometrisinin boşluk açısı hakkında önemli bilgi verir.
Örneğin:
CCMT
DCMT
TCMT
VBMT
gibi uç aileleri pozitif geometrili kesici uçlar arasında yer alabilir.
Özellikle CCMT gibi küçük ve keskin geometriler, uygun operasyonlarda düşük kesme kuvvetleri ve hassas işleme açısından değerlendirilebilir. Takım Sanayi'nin mevcut torna ucu rehberinde de CCMT pozitif geometrili bir uç grubu olarak tanımlanmaktadır.
Negatif torna uçlarında en sık karşılaşılan aileler arasında:
CNMG
DNMG
TNMG
VNMG
WNMG
bulunur.
Örneğin CNMG, sağlam kesici kenar gerektiren dış çap ve kaba tornalama uygulamalarında değerlendirilebilen negatif bir uç ailesidir.
DNMG ve VNMG ise geometri özellikleri nedeniyle profil ve farklı kontur operasyonlarında değerlendirilebilir.
Daha ayrıntılı bir geometri karşılaştırması için CNMG, DNMG, TNMG ve VNMG Arasındaki Farklar içeriğini de inceleyebilirsiniz.
Torna ucu kodunun ikinci karakteri, uç geometrisini anlamada önemli bir ipucu verir.
Örneğin:
CNMG
Buradaki N, 0° boşluk açısına sahip negatif geometriyi ifade eder.
CCMT
Buradaki C, pozitif boşluk açısını ifade eden geometri sınıfıdır.
Bu nedenle bir torna ucunun kodunu okurken sadece ilk harfe değil, ikinci karaktere de dikkat etmek gerekir.
Ancak ürün kodunun tamamı; uç şekli, tolerans, bağlama yapısı, boyut, kalınlık ve burun yarıçapı gibi farklı teknik özellikleri tanımlar.
Sipariş öncesinde üretici katalog kodunun tamamı kontrol edilmelidir.
Torna ucunun pozitif veya negatif olması kadar talaş kırıcı geometrisi de önemlidir.
Talaş kırıcı;
Talaşın kontrol edilmesine
Talaşın iş parçasından uzaklaştırılmasına
Kesme stabilitesinin artırılmasına
Takım ömrünün optimize edilmesine
yardımcı olabilir.
Aynı uç geometrisi için farklı operasyonlara yönelik farklı talaş kırıcılar bulunabilir.
Örneğin kaba talaş, orta talaş ve finisaj için aynı talaş kırıcı tasarımının kullanılması her zaman optimum sonuç vermeyebilir.
Bu nedenle pozitif/negatif geometri + talaş kırıcı + malzeme + kesme parametreleri birlikte değerlendirilmelidir.
Burun radyüsü, hem pozitif hem de negatif torna uçlarında önemli bir seçim kriteridir.
Daha büyük burun radyüsü;
Uygun koşullarda yüzey kalitesini iyileştirebilir
Kesici kenar dayanımına katkı sağlayabilir
Ancak aynı zamanda kesme kuvvetlerini artırabilir.
Daha küçük burun radyüsü ise;
Daha düşük kesme kuvvetleri
Daha iyi dar profil erişimi
Küçük detayların işlenmesi
gibi avantajlar sağlayabilir.
Ancak daha yüksek ilerlemelerde kesici kenar üzerindeki yük ve yüzey kalitesi açısından farklı sonuçlar ortaya çıkabilir.
Bu nedenle burun radyüsü, pozitif veya negatif uçtan bağımsız olarak operasyon şartlarına göre seçilmelidir.
CCMT veya CNMG kodunu görmek tek başına yeterli değildir.
Kalite, kaplama, talaş kırıcı ve burun radyüsü de kontrol edilmelidir.
Pozitif geometri hassas işlemede avantaj sağlayabilir; ancak yüzey kalitesini yalnızca uç geometrisi belirlemez.
İlerleme, burun radyüsü, takım rijitliği ve kesme koşulları da önemlidir.
Negatif geometri kaba tornalamada avantajlı olabilir ancak her kaba tornalama operasyonu aynı değildir.
Parçanın geometrisi, malzeme, kesme derinliği ve tezgâh kapasitesi değerlendirilmelidir.
Pozitif ve negatif uçlar farklı takım tutucu geometrileri gerektirebilir.
Bu nedenle uç satın alınmadan önce mevcut kater ile uyumluluk mutlaka kontrol edilmelidir.
Kesici takımın gerçek maliyeti yalnızca ürün fiyatı değildir.
Takım ömrü + uç değiştirme süresi + parça başına maliyet + üretim duruşları + yüzey kalitesi birlikte değerlendirilmelidir.
Doğru seçimi yapmak için aşağıdaki sırayı kullanabilirsiniz:
Çelik, paslanmaz çelik, dökme demir, alüminyum veya farklı bir alaşım mı?
Kaba tornalama mı, profil mi, finisaj mı, alın tornalama mı?
İş parçası ince cidarlı veya düşük rijitlikli ise kesme kuvvetleri daha kritik hale gelebilir.
Düşük kesme kuvveti ve keskinlik mi, yoksa güçlü kesici kenar mı daha önemli?
Kaba, orta veya finisaj operasyonuna uygun talaş kırıcı belirlenmelidir.
Parçanın geometrisi ve istenen yüzey kalitesine göre uygun radyüs seçilmelidir.
Kesici uç ile takım tutucunun birbirine uygun olduğundan emin olun.
Kesme hızı, ilerleme ve kesme derinliği üreticinin önerileri doğrultusunda belirlenmelidir.
Bu sorunun cevabı, işleme operasyonunun ihtiyaçlarına göre değişir.
Genel olarak:
Düşük kesme kuvveti + ince parça + küçük çap + hassas işleme → Pozitif geometri değerlendirilebilir.
Yüksek talaş kaldırma + güçlü kesici kenar + rijit tezgâh + ağır işleme → Negatif geometri değerlendirilebilir.
Ancak bu bir ürün seçme kuralı değil, başlangıç rehberidir.
Aynı pozitif veya negatif geometri içerisinde bile farklı kalite, kaplama, talaş kırıcı ve burun radyüsüne sahip ürünler bulunabilir.
Bu nedenle gerçek seçim işlenen malzeme ve operasyon koşulları üzerinden yapılmalıdır.
Takım ömrünü yalnızca pozitif veya negatif geometri belirlemez.
Takım ömrü üzerinde;
Kesme hızı
İlerleme
Kesme derinliği
İşlenen malzeme
Uç kalitesi
Kaplama
Talaş kırıcı
Soğutma
Tezgâh rijitliği
Titreşim
Kesintili veya sürekli kesim
gibi birçok faktör etkilidir.
Bu nedenle "negatif uç her zaman daha uzun ömürlüdür" veya "pozitif uç daha çabuk aşınır" şeklinde kesin bir genelleme yapmak doğru değildir.
Doğru geometri, doğru operasyonla eşleştirildiğinde takım performansı optimize edilebilir.
Yüzey kalitesi de tek başına pozitif veya negatif geometriye bağlı değildir.
Özellikle:
İlerleme + burun radyüsü + kesici kenar geometrisi + titreşim + kesme hızı
birlikte değerlendirilmelidir.
Uygun koşullarda pozitif geometri düşük kesme kuvvetleri sayesinde hassas işleme açısından avantaj sağlayabilir.
Negatif geometri ise doğru parametrelerle yüksek stabilite sağlayabilir.
Dolayısıyla yüzey kalitesi hedeflenirken yalnızca uç tipini değiştirmek yerine kesme parametrelerinin tamamı gözden geçirilmelidir.
Doğru torna ucu seçimi, yalnızca ürün kodunu belirlemekten ibaret değildir.
İşlenecek malzeme, operasyon türü, kesme derinliği, tezgâh rijitliği, takım tutucu, burun radyüsü, talaş kırıcı ve kesme parametreleri birlikte değerlendirilmelidir.
Takım Sanayi'nin Kesici Takımlar kategorisinden farklı kesici takım seçeneklerini inceleyebilir ve operasyonunuza uygun ürün gruplarını değerlendirebilirsiniz.
Torna ucu seçimi konusunda daha kapsamlı bilgi almak için Torna Ucu Nedir? Torna Ucu Çeşitleri ve Doğru Kesici Uç Seçimi rehberini de inceleyebilirsiniz.
Kesici takım geometrisinin üretim üzerindeki etkilerini daha detaylı öğrenmek için Kesici Takım Geometrisi Neden Önemlidir? içeriğine göz atabilirsiniz.
Ayrıca takım seçiminde malzeme, operasyon ve çalışma koşullarını birlikte değerlendirmek için CNC Kesici Takım Seçimi Nasıl Yapılır? rehberinden yararlanabilirsiniz.
Pozitif torna ucu, pozitif boşluk açısına sahip ve daha keskin bir kesme geometrisi oluşturan değiştirilebilir kesici uç türüdür. Uygun koşullarda daha düşük kesme kuvvetleri sağlayabilir.
Negatif torna ucu, sıfır veya negatif boşluk geometrisine sahip ve güçlü bir kesici kenar oluşturabilen kesici uç türüdür. Kaba tornalama ve yüksek mekanik yüklerin bulunduğu operasyonlarda değerlendirilebilir.
Tek bir doğru cevap yoktur. Seçim; işlenen malzeme, operasyon, kesme derinliği, parça geometrisi, tezgâh rijitliği ve istenen yüzey kalitesine göre yapılmalıdır.
Yüksek talaş kaldırma ve kesici kenar dayanımının önemli olduğu kaba tornalama operasyonlarında negatif geometri değerlendirilebilir. Ancak gerçek seçim malzeme ve kesme koşullarına göre yapılmalıdır.
Evet. Pozitif geometri, uygun uygulamalarda düşük kesme kuvvetleri ve keskin kesme davranışı sayesinde finisaj işlemlerinde değerlendirilebilir. Ancak yüzey kalitesi; ilerleme, burun radyüsü, titreşim ve diğer parametrelere de bağlıdır.
CCMT, pozitif geometrili kesici uç ailelerinden biridir.
CNMG, negatif geometrili kesici uç ailelerinden biridir. Özellikle güçlü kesici kenar gerektiren tornalama operasyonlarında kullanılır.
Pozitif uçlar uygun koşullarda daha düşük kesme kuvvetleri, keskin kesme davranışı ve hassas veya düşük rijitlikli iş parçası uygulamalarında avantaj sağlayabilir.
Negatif uçların temel avantajları arasında güçlü kesici kenar yapısı, ağır talaş kaldırma koşullarına uygunluk ve bazı geometrilerde birden fazla kullanılabilir kesici kenar bulunması sayılabilir.
Pozitif ve negatif torna uçları farklı işleme ihtiyaçlarına cevap veren iki temel kesici takım geometrisidir.
Pozitif geometri, uygun koşullarda daha düşük kesme kuvvetleri, keskin kesme davranışı ve hassas işleme açısından avantaj sağlayabilir.
Negatif geometri ise güçlü kesici kenar, yüksek mekanik dayanım ve ağır talaş kaldırma gerektiren operasyonlarda önemli bir seçenek olabilir.
Ancak doğru torna ucu seçimi yalnızca "pozitif mi, negatif mi?" sorusuyla tamamlanmaz.
İşlenen malzeme + operasyon tipi + kesme derinliği + ilerleme + kesme hızı + burun radyüsü + talaş kırıcı + kaplama + kater + tezgâh rijitliği birlikte değerlendirilmelidir.
Doğru geometriyi doğru operasyonla eşleştirmek; takım ömrünün optimize edilmesine, yüzey kalitesinin kontrol edilmesine ve üretim maliyetlerinin daha verimli yönetilmesine yardımcı olur.
İhtiyacınız olan kesici takım seçeneklerini incelemek için Takım Sanayi Kesici Takımlar kategorisini ziyaret edin.
Pozitif ve negatif torna ucu arasındaki farklar nelerdir? Kesme kuvveti, takım ömrü, yüzey kalitesi ve doğru uç seçimini detaylıca öğrenin.
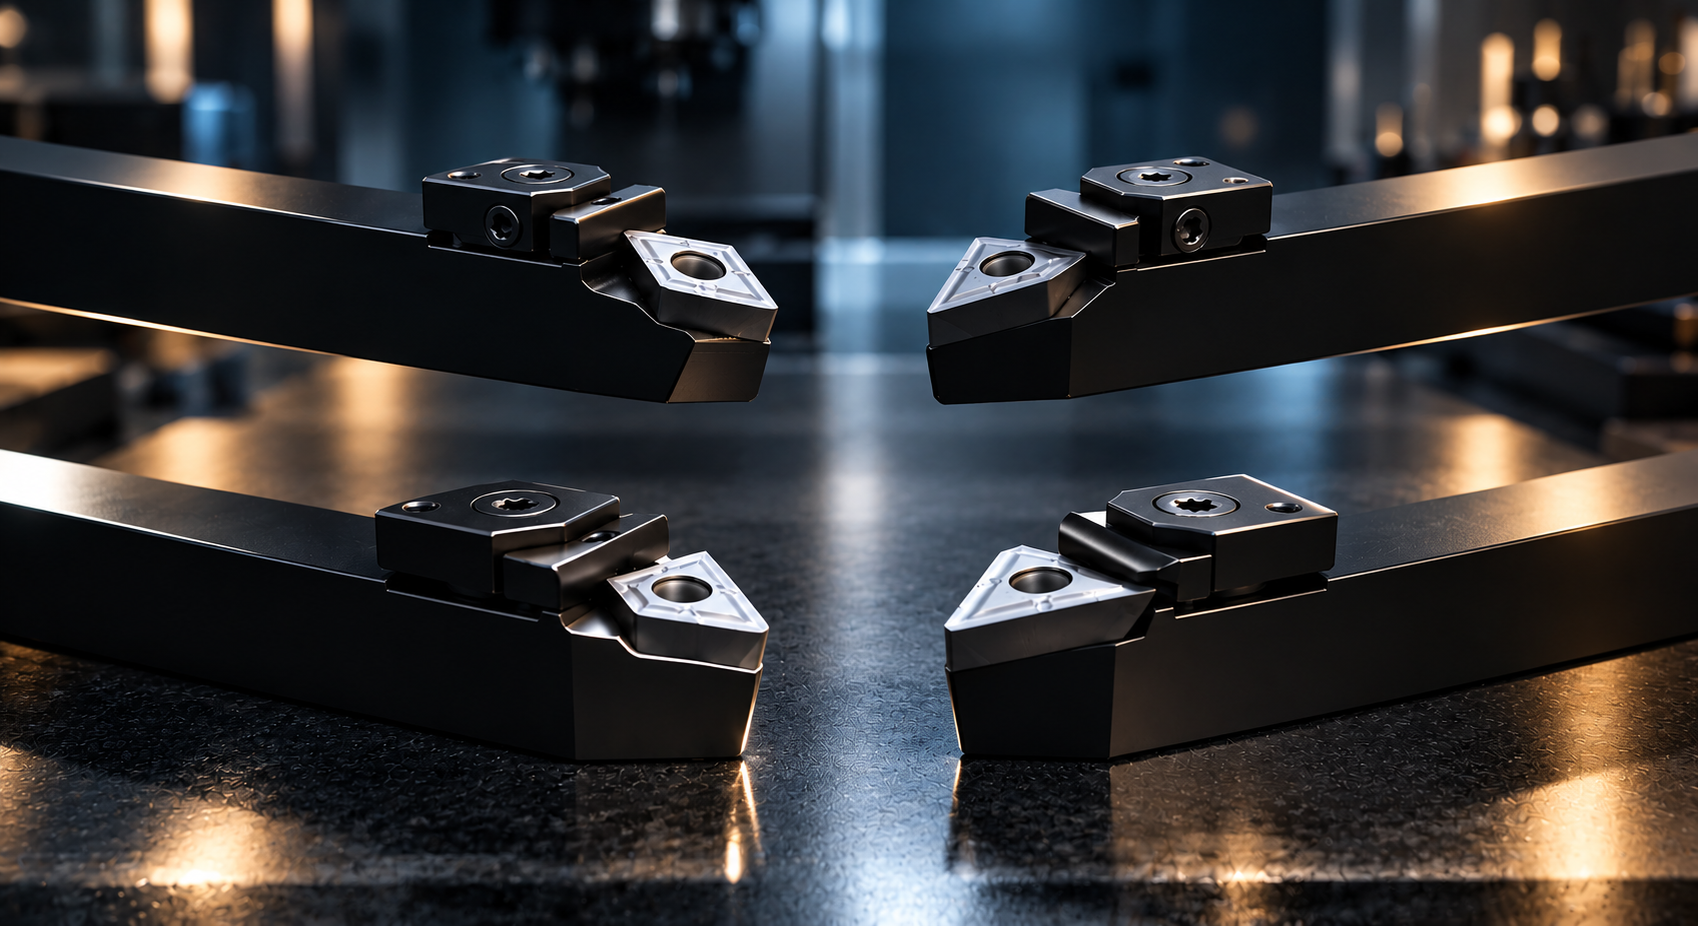
CNMG, DNMG, TNMG ve VNMG arasındaki farklar nelerdir? Uç geometrilerini, kullanım alanlarını ve doğru torna ucu seçimini detaylıca öğrenin.
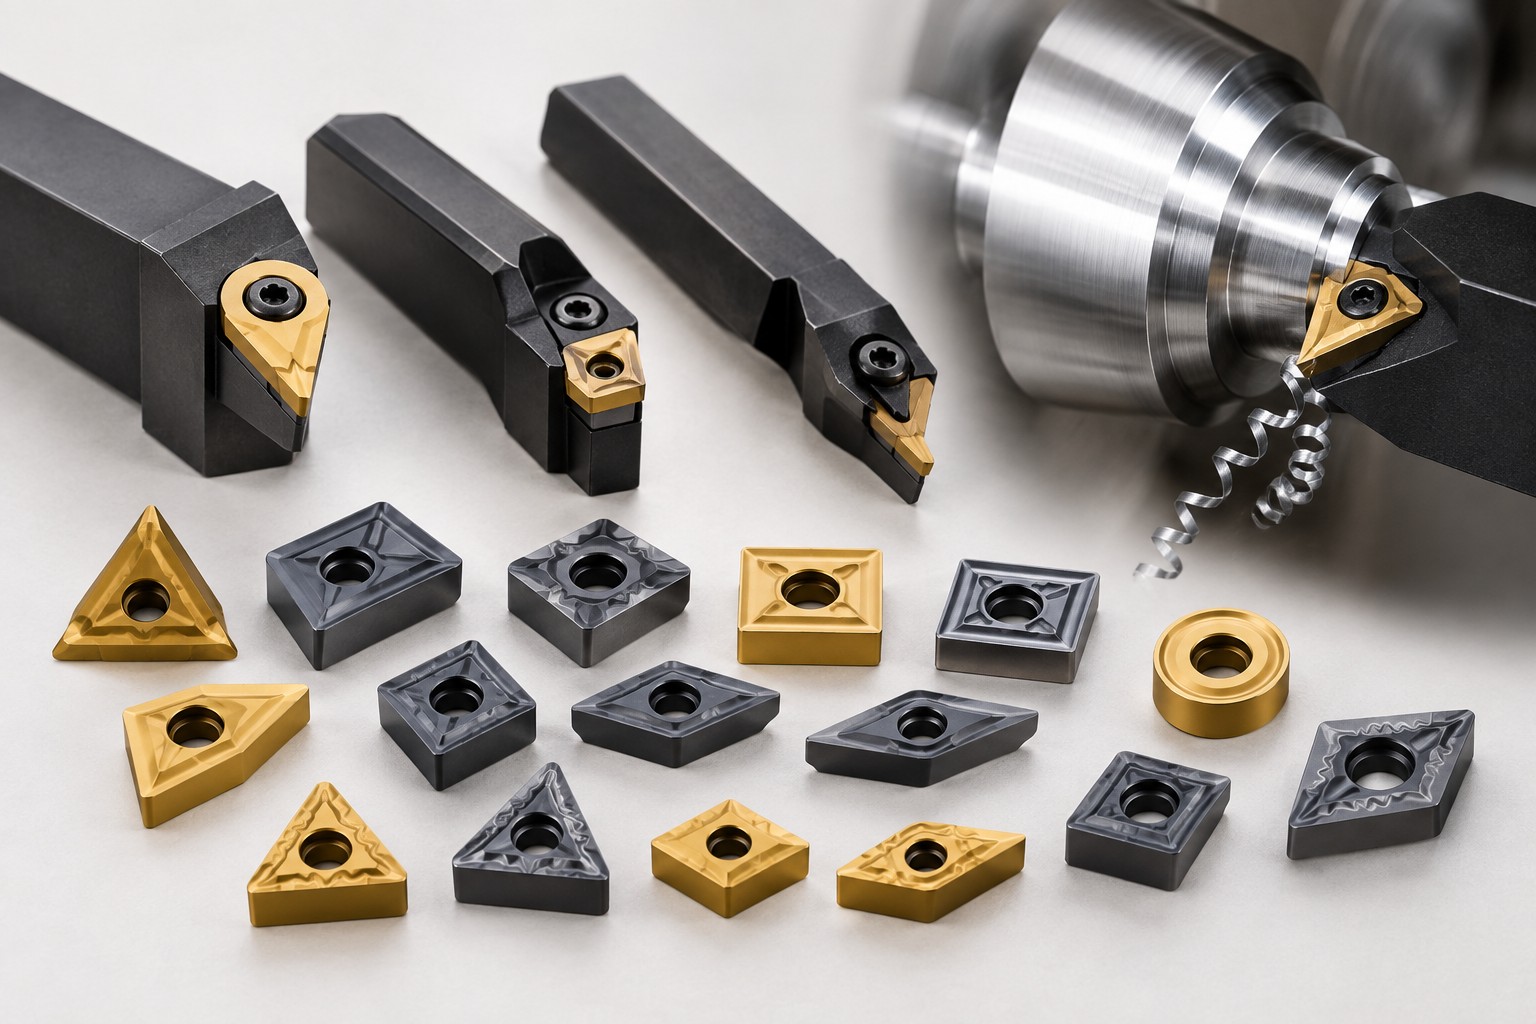
Torna ucu nedir, çeşitleri nelerdir ve doğru torna kesici ucu nasıl seçilir? CNMG, WNMG, CCMT ve karbür torna uçlarını keşfedin.
