
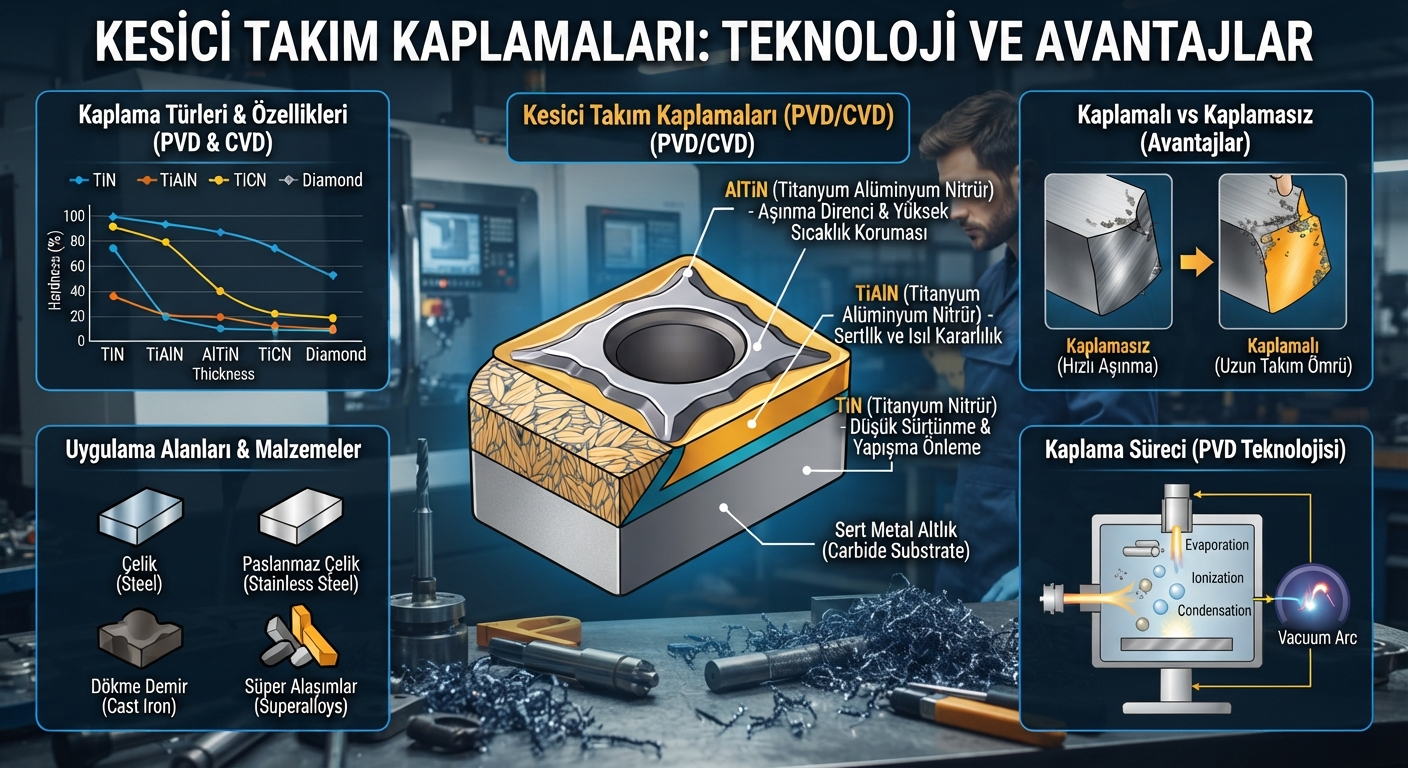
CNC talaşlı imalat operasyonlarında kesici takım kaplamaları, takımın aşınma direnci, sıcaklık dayanımı, sürtünme davranışı ve kullanım ömrü üzerinde önemli bir etkiye sahip olabilir. Ancak her kaplama her malzeme ve operasyon için uygun değildir.
Çelik, paslanmaz çelik, dökme demir, alüminyum, titanyum veya sertleştirilmiş malzemelerin işlenmesinde kullanılacak kesici takımın yalnızca karbür veya HSS olması yeterli değildir. Takım geometrisi, takım malzemesi, kaplama, kesme hızı, ilerleme, soğutma ve tezgâh rijitliği birlikte değerlendirilmelidir.
Peki kesici takım kaplamaları nelerdir, hangi kaplama ne işe yarar ve CNC takım seçerken hangi kaplama tercih edilmelidir?
Bu rehberde TiN, TiAlN, AlTiN, PVD ve CVD gibi yaygın kaplama teknolojilerini; kullanım alanlarını, avantajlarını ve doğru takım seçimi açısından dikkat edilmesi gereken noktaları ele alıyoruz.
Kesici takım kaplaması, takımın yüzeyine uygulanan ince bir kaplama tabakasıdır.
Kaplamanın temel amacı, kesici takımın çalışma koşullarında karşılaştığı aşınma, sürtünme ve yüksek sıcaklık gibi etkilerin kontrol edilmesine yardımcı olmaktır.
Özellikle CNC frezeleme ve tornalama operasyonlarında takım ile iş parçası arasındaki temas sırasında ciddi mekanik ve termal yükler oluşabilir.
Doğru kaplama;
Aşınma direncini artırabilir.
Yüksek sıcaklıklarda takım performansını destekleyebilir.
Sürtünmeyi azaltmaya yardımcı olabilir.
Talaşın takım yüzeyindeki davranışını iyileştirebilir.
Uygun koşullarda takım ömrünü uzatabilir.
Üretimde takım değiştirme sıklığını azaltmaya yardımcı olabilir.
Ancak önemli bir nokta vardır:
En sert kaplama her zaman en iyi kaplama değildir.
Kaplama seçimi; işlenen malzeme, kesme hızı, operasyon tipi, takım geometrisi, soğutma yöntemi ve tezgâh koşullarıyla birlikte değerlendirilmelidir.
Kesici takımın çalışma sırasında karşılaştığı en önemli problemlerden biri aşınmadır.
Özellikle yüksek kesme hızlarında takım ile iş parçası arasındaki temas bölgesinde sıcaklık yükselir. Aynı zamanda kesici kenar üzerinde mekanik yükler meydana gelir.
Bu nedenle modern kesici takımlarda yüzey özelliklerini iyileştirmek amacıyla farklı kaplama teknolojileri kullanılabilir.
Aşınma direnci:
Kesici kenarın çalışma sırasında daha uzun süre kullanılabilmesine yardımcı olabilir.
Isı dayanımı:
Yüksek sıcaklık altında çalışan kesici takımların performansını destekleyebilir.
Düşük sürtünme:
Takım ile talaş arasındaki sürtünmenin azaltılmasına katkı sağlayabilir.
Takım ömrü:
Uygun takım ve kesme koşullarıyla birlikte daha uzun takım kullanımına katkıda bulunabilir.
Üretim verimliliği:
Takım değiştirme sıklığının ve buna bağlı duruşların azaltılmasına yardımcı olabilir.
Bu nedenle kaplama, özellikle seri üretim yapan işletmeler için yalnızca bir takım özelliği değil, aynı zamanda üretim maliyetini etkileyen teknik bir seçim olarak değerlendirilmelidir.
Kesici takımlarda farklı kimyasal bileşimlere ve uygulama yöntemlerine sahip kaplamalar kullanılabilir.
En çok karşılaşılan kaplama türleri arasında:
TiN
TiCN
TiAlN
AlTiN
AlCrN
PVD kaplamalar
CVD kaplamalar
yer alır.
Bunların her biri farklı çalışma koşulları için geliştirilebilir.
TiN (Titanyum Nitrür), kesici takımlarda kullanılan yaygın kaplama türlerinden biridir.
Genellikle karakteristik altın sarısı görünümüyle kolayca ayırt edilir.
TiN kaplama;
Aşınma direncini artırmaya,
Sürtünmeyi azaltmaya,
Takım yüzeyini korumaya,
Genel amaçlı talaşlı imalat uygulamalarında takım performansını desteklemeye
yardımcı olabilir.
Ancak yüksek sıcaklıklı modern kesme uygulamalarında daha gelişmiş çok bileşenli kaplamalar tercih edilebilir.
Bu nedenle yalnızca “TiN kaplamalı” ifadesine bakarak takımın her malzemede uygun olduğu düşünülmemelidir.
TiCN (Titanyum Karbonitrür), titanyum nitrürün karbon ilavesiyle geliştirilmiş bir kaplama türüdür.
TiCN kaplamalar yüksek sertlik ve aşınma direncinin önemli olduğu bazı uygulamalarda kullanılabilir.
Özellikle aşındırıcı çalışma koşullarında kaplamanın özelliklerinden yararlanılabilir.
Ancak gerçek performans;
kaplama + takım malzemesi + geometri + işlenen malzeme + kesme parametreleri
kombinasyonuna bağlıdır.
TiAlN (Titanyum Alüminyum Nitrür), yüksek sıcaklıkta çalışan kesici takımlarda kullanılan önemli kaplama türlerinden biridir.
Alüminyum içeren yapısı sayesinde yüksek sıcaklık altında oksidasyon ve aşınma direnci açısından avantaj sağlayabilen özelliklere sahiptir.
TiAlN kaplama özellikle:
Çelik işleme,
Alaşımlı çelik işleme,
Paslanmaz çelik uygulamaları,
Yüksek kesme hızları,
Kuru veya azaltılmış soğutmalı bazı operasyonlar
gibi uygulamalarda değerlendirilebilir.
Ancak TiAlN seçimi yapılırken işleme koşulları mutlaka dikkate alınmalıdır.
AlTiN (Alüminyum Titanyum Nitrür), yüksek sıcaklık ve aşınma direnci gerektiren talaşlı imalat uygulamalarında kullanılan gelişmiş kaplama seçeneklerinden biridir.
Özellikle yüksek hızlı kesme uygulamalarında ve sert malzemelerin işlenmesinde değerlendirilebilir.
AlTiN kaplamanın öne çıkan özellikleri arasında:
Yüksek sıcaklık dayanımı,
Aşınma direnci,
Sertlik,
Zorlu kesme koşullarına uygunluk
sayılabilir.
Özellikle sertleştirilmiş çelik gibi malzemelerin işlenmesinde doğru takım geometrisiyle birlikte değerlendirilebilir.
AlCrN (Alüminyum Krom Nitrür), yüksek sıcaklık ve aşınma dayanımı gerektiren modern talaşlı imalat uygulamalarında kullanılan kaplama türlerinden biridir.
Krom içeren yapısı sayesinde yüksek sıcaklıklardaki oksidasyon direnci açısından avantaj sağlayabilir.
AlCrN kaplamalar;
Sert malzemelerin işlenmesi,
Yüksek sıcaklıklı kesme operasyonları,
Paslanmaz çelik,
Alaşımlı çelik,
Yüksek performans gerektiren CNC uygulamaları
gibi alanlarda değerlendirilebilir.
PVD (Physical Vapor Deposition), fiziksel buhar biriktirme yöntemiyle kaplama uygulanmasını ifade eder.
PVD teknolojisinde kaplama malzemesi fiziksel bir işlemle buharlaştırılır ve takım yüzeyinde ince bir tabaka oluşturulur.
Kesici takımlarda TiN, TiAlN, AlTiN ve AlCrN gibi birçok kaplama PVD teknolojisiyle uygulanabilir.
PVD kaplamaların önemli özelliklerinden biri, kesici takım geometrisinin korunmasına yardımcı olabilecek ince kaplama yapılarıdır.
Bu nedenle özellikle kesici kenar geometrisinin önemli olduğu uygulamalarda PVD kaplamalı takımlar yaygın şekilde tercih edilebilir.
CVD (Chemical Vapor Deposition), kimyasal buhar biriktirme yöntemiyle kaplama oluşturma teknolojisidir.
CVD kaplamalarda gaz fazındaki kimyasal bileşenler kontrollü koşullar altında takım yüzeyinde reaksiyona girerek kaplama oluşturur.
Özellikle değiştirilebilir uçlarda ve yüksek aşınma direncinin önemli olduğu bazı tornalama ve frezeleme uygulamalarında CVD kaplamalar kullanılabilir.
CVD ve PVD arasındaki seçim yalnızca kaplama isminden hareketle yapılmamalıdır.
Takımın;
Kullanıldığı operasyon,
İşlenen malzeme,
Kesme hızı,
Kesme sıcaklığı,
Darbeli veya sürekli kesim koşulları
birlikte değerlendirilmelidir.
PVD ve CVD aynı şey değildir.
Temel farklılıklardan biri kaplamanın oluşturulma yöntemidir.
| Özellik | PVD | CVD |
|---|---|---|
| Kaplama yöntemi | Fiziksel buhar biriktirme | Kimyasal buhar biriktirme |
| Kaplama yapısı | Genellikle daha ince | Genellikle daha kalın |
| Kesici kenar geometrisi | İnce kaplama avantaj sağlayabilir | Kalın kaplama yapısı farklı uygulamalara uygundur |
| Kullanım | Freze, matkap ve çeşitli kesici takımlar | Özellikle değiştirilebilir uçlar dahil çeşitli uygulamalar |
| Sıcaklık koşulları | Uygulamaya bağlı | Genellikle daha yüksek kaplama sıcaklıkları |
Buradaki tablo genel bir teknik karşılaştırmadır. Gerçek seçim, üreticinin takım kalitesi ve uygulama tavsiyeleri üzerinden yapılmalıdır.
Kesici takım kaplaması seçerken en önemli kriterlerden biri işlenen malzemedir.
Her malzeme aynı kesme davranışına sahip olmadığı için tek bir kaplamayı bütün operasyonlarda kullanmak doğru değildir.
| İşlenen malzeme | Değerlendirilebilecek kaplama yaklaşımı |
|---|---|
| Düşük/orta karbonlu çelik | TiN, TiCN, TiAlN, AlTiN |
| Alaşımlı çelik | TiAlN, AlTiN, AlCrN |
| Paslanmaz çelik | TiAlN, AlTiN, AlCrN ve uygulamaya özel kaplamalar |
| Sertleştirilmiş çelik | AlTiN, AlCrN ve uygun gelişmiş kaplamalar |
| Dökme demir | Uygulamaya uygun aşınma dirençli kaplamalar |
| Alüminyum | Keskin geometri ve alüminyuma uygun düşük yapışma eğilimli kaplama seçenekleri |
| Titanyum alaşımları | Yüksek sıcaklık dayanımı gerektiren uygun PVD kaplamalar |
Bu tablo genel bir başlangıç rehberidir; nihai seçim takım üreticisinin malzeme ve kesme parametresi önerileriyle yapılmalıdır.
Alüminyum işleme, çelik işlemeye göre farklı takım özellikleri gerektirir.
Alüminyumda özellikle;
Talaş tahliyesi,
Kesici kenarın keskinliği,
Yapışma eğilimi,
Kesme hızı,
Diş sayısı,
Helis geometrisi
önemlidir.
Bu nedenle alüminyum için yalnızca “en sert kaplama” tercih edilmemelidir.
Takım geometrisi ve kaplama birlikte değerlendirilmelidir.
Takım Sanayi'nin karbür alüminyum frezeleri içerisinde tek ağızlı, 2 ağızlı ve 3 ağızlı farklı seçenekler bulunması, alüminyum işleme operasyonlarında takım seçiminin uygulamaya göre yapılmasının önemini gösterir.
Çelik işleme uygulamalarında takımın aşınma ve sıcaklık dayanımı önem kazanır.
Özellikle yüksek hızlı CNC işlemlerinde TiAlN, AlTiN ve AlCrN gibi gelişmiş kaplamalar uygulamaya göre değerlendirilebilir.
Ancak kaplama seçimi tek başına yeterli değildir.
Çelik için kesici takım seçiminde:
Çeliğin sertliği,
Alaşım içeriği,
Kaba veya finisaj operasyonu,
Kesme hızı,
İlerleme,
Kesme derinliği,
Takım çapı,
Tezgâh rijitliği,
Soğutma yöntemi
birlikte değerlendirilmelidir.
Takım seçimini daha geniş perspektiften değerlendirmek için CNC Kesici Takım Seçimi Nasıl Yapılır? rehberimizi inceleyebilirsiniz.
Paslanmaz çelik işleme sırasında ısı oluşumu, iş sertleşmesi ve takım aşınması önemli konulardır.
Bu nedenle paslanmaz çelik için takım seçerken kaplama ile birlikte kesici geometrisi de dikkate alınmalıdır.
Uygulamaya bağlı olarak;
TiAlN,
AlTiN,
AlCrN,
Paslanmaz çeliğe özel PVD kaplamalar
değerlendirilebilir.
Takım Sanayi'nin Paslanmaz Çelik İçin Hangi Kesici Takım Kullanılır? rehberinde de karbür takım, geometri ve PVD/CVD kaplama seçiminin birlikte değerlendirilmesi gerektiği açıklanmaktadır.
Karbür kesici takımlar yüksek sertlikleri nedeniyle CNC talaşlı imalat uygulamalarında yaygın şekilde kullanılır.
Takıma uygun bir kaplama eklendiğinde yüzey özellikleri iyileştirilebilir ve özellikle yüksek sıcaklık veya aşınmanın önemli olduğu operasyonlarda takım performansı desteklenebilir.
Ancak burada kritik nokta şudur:
Karbür + kaplama = otomatik olarak en iyi takım anlamına gelmez.
Örneğin 45 HRC çelik için kullanılan bir takım ile alüminyum işlemek için kullanılan takımın aynı geometriye ve aynı kaplamaya sahip olması beklenmez.
Takım Sanayi'nin kesici takım kategorisinde 45 HRC ve 55 HRC karbür frezelerin yanı sıra alüminyum karbür frezeler gibi farklı ürün grupları bulunması da bu malzeme bazlı seçimin önemini göstermektedir.
Karbür frezeleri incelemek için Takım Sanayi kesici takım kategorisine geçebilirsiniz.
Doğru kaplama seçimi için yalnızca takımın üzerinde yazan kaplama türüne bakmak yeterli değildir.
İlk soru:
Hangi malzeme işlenecek?
Çelik, paslanmaz çelik, alüminyum, dökme demir ve sertleştirilmiş çelik farklı takım özellikleri gerektirebilir.
Kaba talaş mı?
Finisaj mı?
Kanal açma mı?
Profil işleme mi?
Cep boşaltma mı?
Delik delme mi?
Operasyon değiştikçe ideal takım özellikleri de değişebilir.
Yüksek hızlı işlemlerde sıcaklık ve aşınma davranışı daha kritik hale gelebilir.
Bu nedenle yüksek kesme hızlarına uygun kaplama seçimi önemlidir.
Kuru işleme, minimum miktarda yağlama veya emülsiyon gibi farklı soğutma yöntemleri takımın çalışma koşullarını değiştirebilir.
Aynı kaplama, farklı geometriye sahip iki takımda aynı sonucu vermeyebilir.
Özellikle;
Helis açısı,
Diş sayısı,
Kesici kenar geometrisi,
Takım çapı,
Takım boyu
performansı etkileyebilir.
Titreşimli ve kararsız bir sistemde yalnızca daha gelişmiş kaplama kullanmak sorunu çözmeyebilir.
Takım, tutucu, tezgâh ve iş parçasının oluşturduğu sistemin tamamı değerlendirilmelidir.
Bu soruya tek bir yüzdeyle cevap vermek doğru değildir.
Takım ömrü;
kaplama + takım malzemesi + takım geometrisi + işlenen malzeme + kesme parametreleri + soğutma + tezgâh rijitliği
gibi birçok değişkene bağlıdır.
Aynı kaplama farklı makinelerde veya farklı malzemelerde farklı sonuçlar verebilir.
Bu nedenle “X kaplama takım ömrünü kesin olarak 2 kat artırır” gibi genel ifadeler yerine, üretici tarafından ilgili takım ve malzeme için verilen teknik değerler esas alınmalıdır.
Yanlış kaplama seçimi beklenen takım performansının alınamamasına neden olabilir.
Karşılaşılabilecek problemler:
Hızlı takım aşınması
Kesici kenarda deformasyon
Takım kırılması
Talaş tahliyesi problemleri
Yüzey kalitesinin bozulması
Ölçüsel sapmalar
Fazla ısı oluşumu
Takım değiştirme sıklığının artması
Üretim maliyetlerinin yükselmesi
Bu nedenle takım seçiminde yalnızca ürün fiyatına değil, takımın operasyon başına toplam maliyetine bakmak daha doğru bir yaklaşımdır.
Çelik için uygun bir kaplama, alüminyum için aynı performansı göstermeyebilir.
TiN, TiAlN veya AlTiN isminden ziyade takımın tamamının uygulamaya uygunluğu değerlendirilmelidir.
Takım veya kaplama değiştiğinde üreticinin önerdiği kesme hızı ve ilerleme değerleri dikkate alınmalıdır.
Kaplama tek başına takım performansını belirlemez.
Uzun takım çıkıntısı titreşim riskini artırabilir ve kaplamanın avantajlarını gölgede bırakabilir.
Bu sorunun tek bir cevabı yoktur.
Çünkü bu üç kaplama farklı uygulamalarda farklı avantajlar sağlayabilir.
Genel olarak:
| Kaplama | Genel kullanım yaklaşımı |
|---|---|
| TiN | Genel amaçlı uygulamalar |
| TiCN | Yüksek sertlik ve aşınma direnci gereken uygulamalar |
| TiAlN | Yüksek sıcaklık ve çelik işleme uygulamaları |
| AlTiN | Yüksek sıcaklık, yüksek hız ve sert malzemeler |
| AlCrN | Yüksek sıcaklık ve aşınma direnci gerektiren uygulamalar |
Bu tablo genel yönlendirme amacı taşır. Gerçek takım seçimi, takım üreticisinin teknik kataloğu ve işleme parametreleri üzerinden yapılmalıdır.
Kesici takımın satın alma fiyatı, toplam takım maliyetinin yalnızca bir bölümüdür.
Örneğin daha pahalı bir takım;
Daha uzun kullanılabiliyor,
Daha yüksek üretim hızına izin veriyor,
Daha az takım değişimi gerektiriyor,
Daha düşük parça başı maliyet sağlıyor
ise toplam üretim maliyeti açısından farklı bir sonuç ortaya çıkabilir.
Bu nedenle profesyonel CNC üretiminde değerlendirme:
“Bu takım kaç TL?”
sorusundan ziyade,
“Bu takım ile parça başına maliyetim ne olacak?”
sorusuna doğru yönlendirilmelidir.
Doğru kesici takım seçimi yalnızca takım çapını veya kaplama türünü belirlemekten ibaret değildir.
İşlenecek malzeme, operasyon tipi, takım geometrisi, sertlik, kesme hızı, ilerleme, soğutma ve tezgâh koşulları birlikte değerlendirilmelidir.
Takım Sanayi'nin Kesici Takımlar kategorisinde karbür frezeler, HSS frezeler, kanal frezeleri, kalıpçı frezeleri, torna kalemleri, sert metal uçlar, raybalar, testereler ve diğer kesici takım grupları yer almaktadır.
Özellikle Parmak Freze çeşitlerini inceleyerek işlenecek malzemeye ve operasyonunuza uygun takım seçimini daha detaylı değerlendirebilirsiniz.
Doğru takım + doğru kaplama + doğru kesme parametreleri kombinasyonu, CNC operasyonlarında daha kontrollü ve verimli bir üretim sürecinin temelini oluşturur.
İşleminize uygun kesici takım seçeneklerini Takım Sanayi üzerinden inceleyin ve ihtiyacınıza uygun ürünü belirleyin.
Başlıca kesici takım kaplamaları arasında TiN, TiCN, TiAlN, AlTiN ve AlCrN gibi kaplamalar bulunur. Ayrıca bu kaplamalar PVD veya CVD gibi farklı yöntemlerle uygulanabilir.
TiN kaplama; kesici takım yüzeyinde aşınma direnci, sertlik ve sürtünme davranışı açısından avantaj sağlayabilir. Genel amaçlı çeşitli talaşlı imalat uygulamalarında kullanılabilir.
TiAlN, yüksek sıcaklık altında çalışan kesici takımlarda ve özellikle çelik gibi malzemelerin işlenmesinde uygulamaya bağlı olarak tercih edilebilir.
AlTiN, yüksek sıcaklık ve aşınma direncinin önemli olduğu yüksek performanslı talaşlı imalat uygulamalarında kullanılabilen gelişmiş kaplama seçeneklerinden biridir.
PVD, fiziksel buhar biriktirme yöntemidir. Kesici takımların yüzeyine ince ve dayanıklı kaplama tabakaları oluşturmak için kullanılabilir.
CVD, kimyasal buhar biriktirme yöntemidir. Gaz fazındaki kimyasal bileşenlerin reaksiyonu sonucunda takım yüzeyinde kaplama oluşturulur.
Alüminyumda takım geometrisi, keskin kesici kenar, talaş tahliyesi ve yapışma davranışı önemlidir. Bu nedenle kaplama seçimi alüminyumun türü ve operasyon koşullarıyla birlikte yapılmalıdır.
Çeliğin türü ve sertliğine göre TiAlN, AlTiN veya AlCrN gibi kaplamalar değerlendirilebilir. Ancak kesin seçim takım üreticisinin önerileri ve işleme parametrelerine göre yapılmalıdır.
Uygun kaplama, doğru takım ve uygun kesme koşullarıyla birlikte aşınma direncini ve takım ömrünü artırmaya katkı sağlayabilir. Ancak kaplama tek başına takım ömrünü belirlemez.
Tek bir “en iyi” kaplama yoktur. En uygun kaplama; işlenen malzeme, operasyon, kesme hızı, takım geometrisi, soğutma ve tezgâh koşullarına göre değişir.
Kesici takım geometrisi nedir? Talaş açısı, boşluk açısı, helis açısı ve kesici kenar geometrisinin takım ömrü, yüzey kalitesi ve işleme performansına etkisini keşfedin
Kesici takım kaplamaları nelerdir? TiN, TiAlN, AlTiN, PVD ve CVD kaplamaları, kullanım alanlarını ve doğru kaplama çeşitleri
T kanal frezesi nedir, nasıl kullanılır? T kanal açma işlemi, ön kanal, freze seçimi ve doğru kullanımı
