
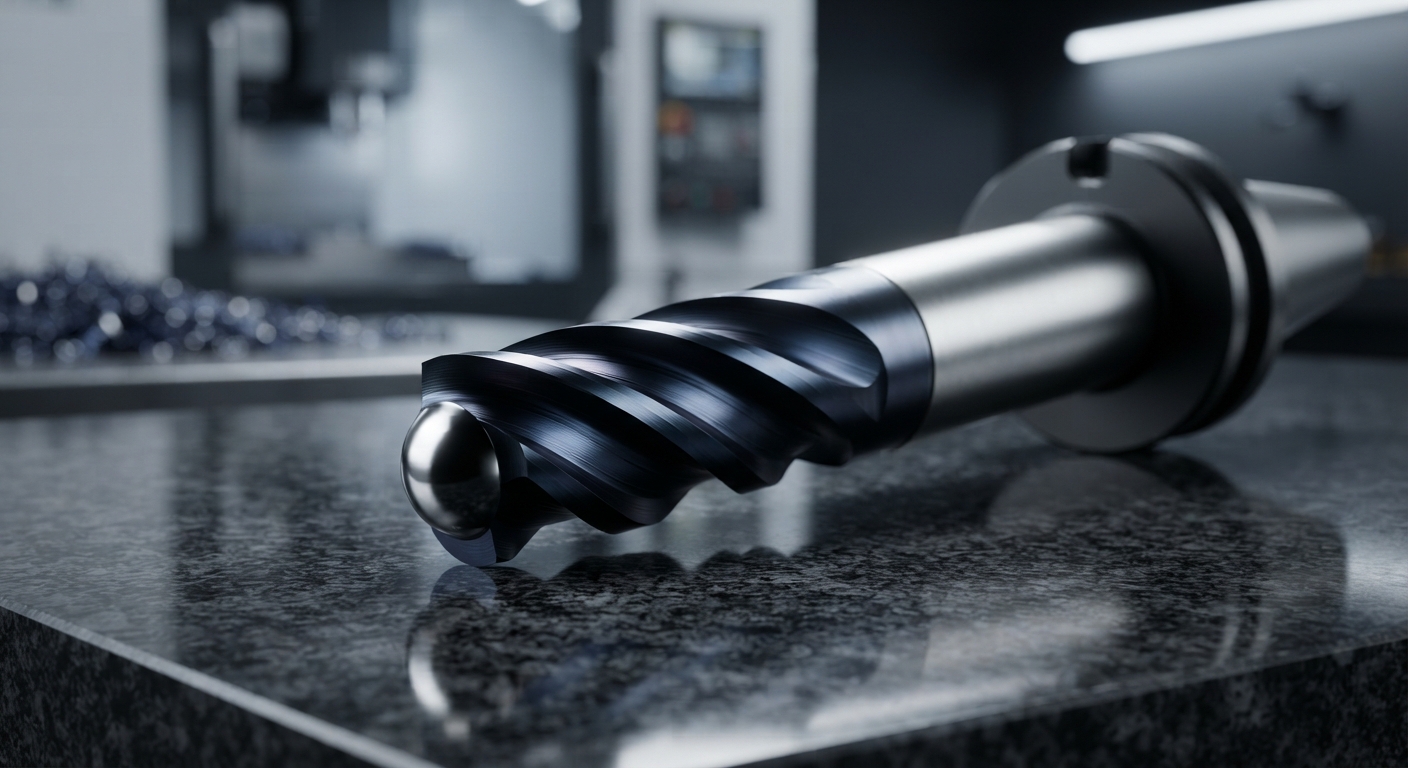
CNC talaşlı imalat süreçlerinde karmaşık geometrilerin, eğrisel yüzeylerin ve üç boyutlu modellerin hassas şekilde işlenebilmesi için doğru kesici takım seçimi büyük önem taşır. Özellikle kalıp imalatı, otomotiv, havacılık, makine imalatı ve hassas parça üretiminde küre parmak freze, özel uç geometrisi sayesinde önemli bir kullanım alanına sahiptir.
Peki küre parmak freze nedir, bilyalı parmak freze ne işe yarar, nerelerde kullanılır ve doğru küre parmak freze nasıl seçilir?
Bu rehberde; küre parmak frezenin çalışma prensibini, kullanım alanlarını, takım çapı ve kaplama seçimini, karbür küre parmak frezelerin özelliklerini ve CNC işleme operasyonlarında doğru takım seçiminin nasıl yapılması gerektiğini detaylı olarak ele alacağız.
Kısa cevap: Küre parmak freze; uç kısmı küresel geometriye sahip olan, özellikle 3D yüzeylerin, eğrisel geometrilerin, kalıp yüzeylerinin ve karmaşık konturların CNC ile işlenmesinde kullanılan özel bir parmak freze türüdür.
Daha genel bilgi için Parmak Freze Nedir? Çeşitleri ve Kullanım Alanları rehberimizi de inceleyebilirsiniz.
Küre parmak freze, kesici takımın uç bölümünün yarım küresel geometriye sahip olduğu özel bir parmak freze çeşididir.
Sektörde küre parmak freze için;
Bilyalı parmak freze
Küresel parmak freze
Küre uçlu freze
Küre freze
Ball nose end mill
Ball nose cutter
gibi farklı ifadeler de kullanılabilir.
Standart düz uçlu parmak frezelerden temel farkı, takımın uç kısmının düz değil küresel bir geometriye sahip olmasıdır.
Bu özel geometri sayesinde küre parmak frezeler, özellikle düz uçlu takımların uygun olmadığı eğrisel, üç boyutlu ve serbest formlu yüzeylerin işlenmesinde kullanılabilir.
Bilyalı parmak frezenin temel kullanım amacı, karmaşık ve üç boyutlu yüzeylerin işlenmesini sağlamaktır.
Özellikle CNC işleme merkezlerinde CAM programlarıyla oluşturulan takım yollarında küresel uç geometrisi, iş parçasının eğrisel yüzeylerine uyum sağlayarak kontrollü bir işleme yapılmasına olanak tanır.
Küre parmak frezeler özellikle;
3D yüzey işleme
Kalıp yüzeyi işleme
Eğrisel yüzey işleme
Serbest formlu yüzey işleme
Karmaşık kontur işleme
Kalıp çekirdeği ve boşluğu işleme
Hassas finisaj
Prototip üretimi
Küçük radyüslü yüzeylerin işlenmesi
gibi uygulamalarda kullanılabilir.
Ancak küre parmak freze her CNC operasyonu için ideal bir takım değildir. Geniş ve düz bir yüzeyin yüksek talaş kaldırma kapasitesiyle işlenmesi gereken durumlarda farklı bir frezeleme çözümü daha uygun olabilir.
Bu nedenle takım seçimi yapılırken işlenecek geometri, malzeme, işleme yöntemi, takım özellikleri ve hedeflenen yüzey kalitesi birlikte değerlendirilmelidir.
Küre parmak frezeler özellikle karmaşık yüzey geometrilerinin bulunduğu üretim süreçlerinde öne çıkar.
Kalıpçılık, küre parmak frezelerin en önemli kullanım alanlarından biridir.
Özellikle;
Plastik enjeksiyon kalıpları
Pres kalıpları
Döküm kalıpları
Otomotiv kalıpları
Kalıp çekirdekleri
Kalıp boşlukları
Serbest formlu kalıp yüzeyleri
gibi uygulamalarda küresel uçlu takımlardan yararlanılabilir.
Kalıp yüzeylerinin önemli bir bölümü düz değil, eğrisel ve üç boyutlu geometrilerden oluşur. Bu nedenle kesici takımın geometrisi, yüzey kalitesi ve işleme hassasiyeti açısından kritik bir faktördür.
Kalıp işleme operasyonlarında genellikle kaba işleme, yarı finisaj ve finisaj aşamaları ayrı değerlendirilir. Küre parmak freze, operasyonun gerektirdiği koşullara bağlı olarak özellikle yarı finisaj ve finisaj uygulamalarında önemli bir seçenek olabilir.
Küre parmak frezelerin öne çıktığı bir diğer alan 3D CNC yüzey işleme operasyonlarıdır.
Kubbeli, içbükey, dışbükey veya serbest formlu yüzeylerin işlenmesinde küresel uç geometrisi kullanılabilir.
Özellikle;
Otomotiv parçaları
Kalıp yüzeyleri
Dekoratif metal parçalar
Prototip parçalar
Karmaşık makine parçaları
Havacılık parçaları
gibi geometrisi karmaşık iş parçalarında değerlendirilebilir.
3D yüzey işlemede yalnızca takım geometrisi değil, CAM takım yolu, stepover, ilerleme, devir ve kesme koşulları da elde edilecek yüzey kalitesini doğrudan etkileyebilir.
Küre parmak freze ile düz uçlu parmak freze arasındaki temel fark uç geometrisidir.
| Özellik | Düz Parmak Freze | Küre Parmak Freze |
|---|---|---|
| Uç geometrisi | Düz | Küresel |
| Kanal işleme | Uygun | Operasyona bağlı |
| Düz tabanlı cep | Uygun | Genellikle tercih edilmez |
| 3D yüzey işleme | Uygulamaya bağlı | Uygun |
| Eğrisel yüzey | Sınırlı | Uygun |
| Kalıp yüzeyi | Uygulamaya bağlı | Yaygın |
| Karmaşık kontur | Uygulamaya bağlı | Uygun |
| 3D finisaj | Uygulamaya bağlı | Uygun |
Dolayısıyla “küre parmak freze mi, düz parmak freze mi?” sorusunun cevabı işlenecek parçanın geometrisine göre değişir.
Düz tabanlı bir cep için düz uçlu parmak freze daha uygun olabilirken, karmaşık bir kalıp yüzeyinde küre uçlu parmak freze daha uygun bir çözüm olabilir.
Doğru küre parmak freze seçimi yalnızca takım çapına bakılarak yapılmamalıdır. İşlenecek malzeme, yüzey geometrisi, takım çapı, takım boyu, diş sayısı, kaplama, işleme türü ve CNC tezgâhının özellikleri birlikte değerlendirilmelidir.
İlk değerlendirilmesi gereken kriter iş parçasının malzemesidir.
Örneğin;
Alüminyum
Çelik
Paslanmaz çelik
Dökme demir
Takım çeliği
Sertleştirilmiş çelik
Alaşımlı çelik
farklı kesme koşulları ve takım özellikleri gerektirebilir.
İşlenen malzemeye uygun olmayan takım geometrisi veya kaplama kullanılması, takım aşınmasını artırabilir ve yüzey kalitesini olumsuz etkileyebilir.
Paslanmaz çelik işleme hakkında daha ayrıntılı bilgi için Paslanmaz Çelik İçin Hangi Kesici Takım Kullanılır? içeriğimizi inceleyebilirsiniz.
Küre parmak freze çapı, özellikle 3D yüzey işleme operasyonlarında önemli bir seçim kriteridir.
Küçük çaplı takımlar;
Küçük detaylara
Dar bölgelere
Küçük radyüslere
ulaşabilme avantajı sağlayabilir.
Daha büyük çaplı takımlar ise uygun operasyonlarda farklı talaş kaldırma ve rijitlik avantajları sağlayabilir.
Bu nedenle takım çapı belirlenirken işlenecek geometrinin detay seviyesi, işleme derinliği, yüzey kalitesi ve takımın çalışma koşulları birlikte değerlendirilmelidir.
Küre parmak frezelerde gereğinden fazla takım çıkıntısı kullanılması titreşim ve takım sapması riskini artırabilir.
Özellikle derin kalıp yüzeylerinin işlenmesinde uzun erişimli takımlar gerekebilir.
Bu durumda;
Takım rijitliği
Takım tutucu
Takım çıkıntısı
Tezgâh rijitliği
Kesme parametreleri
birlikte değerlendirilmelidir.
Mümkün olduğunca operasyon için yeterli olan kısa takım çıkıntısının tercih edilmesi, daha stabil bir işleme sürecine katkı sağlayabilir.
Küre parmak frezelerde diş sayısı da önemli bir seçim kriteridir.
Diş sayısı;
İşlenen malzeme
Talaş tahliyesi
İlerleme
Spindle devri
İşleme stratejisi
ile birlikte değerlendirilmelidir.
Daha fazla dişin her durumda daha iyi sonuç vereceği düşünülmemelidir. Takım geometrisi ve işleme koşulları bir bütün olarak değerlendirilmelidir.
Küre parmak frezenin performansında kaplama da önemli bir faktördür.
Uygulamaya uygun kaplama;
Aşınma direncine
Termal dayanıklılığa
Takım ömrüne
Kesme performansına
katkı sağlayabilir.
Ancak her kaplamanın her malzemede aynı sonucu vereceği düşünülmemelidir. Çelik, paslanmaz çelik ve alüminyum gibi farklı malzemelerde takım seçimi yapılırken kaplama, geometri ve takım malzemesi birlikte değerlendirilmelidir.
Karbür küre parmak freze, kesici takımın karbür esaslı sert metal malzemeden üretildiği küresel uçlu parmak freze çeşididir.
Karbür takımların yüksek sertlik ve aşınma direnci özellikleri, uygun işleme koşullarında yüksek performans gerektiren CNC uygulamalarında avantaj sağlayabilir.
Özellikle;
Kalıp imalatı
Hassas CNC işleme
Sert malzeme işleme
3D yüzey işleme
Finisaj operasyonları
gibi uygulamalarda karbür küre parmak frezeler değerlendirilebilir.
Ancak yalnızca takımın karbür olması, her koşulda aynı performansın elde edileceği anlamına gelmez.
Takım malzemesi + geometri + kaplama + işlenen malzeme + kesme parametreleri + tezgâh rijitliği birlikte değerlendirilmelidir.
CNC kesici takım seçimi hakkında daha fazla bilgi almak için CNC Kesici Takım Seçimi: Doğru Takımı Belirlemenin 7 Kriteri rehberimizi inceleyebilirsiniz.
3D yüzey işlemede amaç yalnızca malzemeyi kaldırmak değildir. Aynı zamanda istenen geometrik formu oluşturmak ve mümkün olan en uygun yüzey kalitesine ulaşmak hedeflenir.
Bu nedenle;
Takım çapı
Küre yarıçapı
Stepover
Takım yolu
İlerleme
Devir
Kesme derinliği
İşleme yönü
birlikte değerlendirilmelidir.
Özellikle finisaj işlemlerinde takım yolu aralığının yüzeyde oluşabilecek izleri etkileyebilmesi nedeniyle CAM stratejisinin doğru oluşturulması önemlidir.
Çok büyük çaplı takım küçük detaylara ulaşmayı zorlaştırabilir. Gereğinden küçük çaplı takım ise işleme süresini artırabilir.
Uzun takım çıkıntısı titreşim ve takım sapması riskini artırabilir.
Devir, ilerleme ve kesme derinliğinin takım ve malzemeye uygun olmaması takım ömrünü ve yüzey kalitesini olumsuz etkileyebilir.
Küre parmak freze özellikle 3D ve eğrisel yüzeylerde avantaj sağlarken, her frezeleme operasyonu için en uygun seçenek değildir.
Kesici takım seçiminde yalnızca satın alma fiyatına bakmak yerine;
takım ömrü + parça başı maliyet + işleme süresi + yüzey kalitesi + üretim verimliliği
birlikte değerlendirilmelidir.
Doğru küre parmak frezeyi belirlemek için öncelikle aşağıdaki teknik bilgiler netleştirilmelidir:
İşlenecek malzeme nedir?
Yüzey geometrisi nasıldır?
Operasyon kaba işleme mi, finisaj mı?
İşleme derinliği ne kadardır?
İşlenecek en küçük detay veya radyüs nedir?
Hangi takım çapına ihtiyaç vardır?
CNC tezgâhının spindle devri ve gücü nedir?
Takım tutucu ve takım çıkıntısı için hangi koşullar mevcuttur?
Hedeflenen yüzey kalitesi nedir?
İşleme için uygun kaplama ve takım malzemesi hangisidir?
Bu bilgiler belirlendikten sonra uygun küre parmak freze geometrisi ve teknik özellikleri çok daha doğru şekilde seçilebilir.
Bu iki takımın kullanım alanları birbirinden farklıdır.
Küre parmak freze, özellikle üç boyutlu ve eğrisel yüzeylerde öne çıkarken; köşe radyüslü parmak freze, düz uç geometrisinin korunmasıyla birlikte köşe bölgesinde radyüs gerektiren operasyonlarda tercih edilebilir.
Bu nedenle seçim yapılırken yalnızca takım çapı veya fiyatı değil, işlenecek geometrinin şekli ve operasyonun amacıdikkate alınmalıdır.
Daha geniş bir karşılaştırma için Parmak Freze Nedir? Çeşitleri ve Kullanım Alanları içeriğimizi inceleyebilirsiniz.
Satın alma aşamasında aşağıdaki teknik özelliklerin netleştirilmesi doğru ürünü seçmeyi kolaylaştırır:
Küre çapı
Takım çapı
Kesici boy
Toplam takım boyu
Diş sayısı
Helis açısı
Karbür kalitesi
Kaplama
İşlenecek malzeme
Kaba veya finisaj kullanım amacı
CNC tezgâh özellikleri
Takım tutucu tipi
Özellikle “hangi küre parmak frezeyi almalıyım?” sorusunun cevabı yalnızca takım çapına göre verilmemelidir.
İşlenecek malzeme ve operasyon bilgileri bilinmeden yapılan takım seçimi, beklenen performansın elde edilmesini zorlaştırabilir.
CNC işleme operasyonlarında doğru kesici takım seçimi yalnızca kaliteli bir takım satın almak anlamına gelmez. Asıl önemli olan, uygulamaya uygun takım geometrisini ve teknik özellikleri doğru belirlemektir.
Küre parmak freze seçiminde;
malzeme + takım çapı + küre yarıçapı + diş sayısı + kaplama + takım boyu + işleme stratejisi
birlikte değerlendirilmelidir.
Takım Sanayi, CNC talaşlı imalat süreçlerinde kullanılan kesici takım çözümleri hakkında teknik bilgi ve ürün seçenekleri sunmaktadır.
İhtiyacınıza uygun parmak freze, CNC kesici takım ve diğer frezeleme çözümlerini inceleyerek üretim operasyonunuz için doğru takımı belirleyebilirsiniz.
Doğru takım seçimi; daha kontrollü işleme, daha iyi yüzey kalitesi ve optimize edilmiş takım ömrü için kritik önem taşır.
Küre parmak freze, uç kısmı küresel geometriye sahip olan ve özellikle 3D yüzey, eğrisel yüzey, kalıp ve karmaşık kontur işleme operasyonlarında kullanılan CNC kesici takımdır.
Evet. Küre parmak freze, bilyalı parmak freze ve küresel parmak freze ifadeleri aynı temel takım geometrisini tanımlamak için kullanılabilir. İngilizcede yaygın olarak ball nose end mill ifadesi kullanılır.
Özellikle üç boyutlu yüzeylerin, eğrisel geometrilerin, kalıp yüzeylerinin ve karmaşık konturların CNC ile işlenmesinde kullanılır.
Uygun takım malzemesi, geometri, kaplama ve kesme parametreleri seçildiğinde alüminyum, çelik, paslanmaz çelik ve farklı metal alaşımlarının işlenmesinde kullanılabilir.
Evet. Kalıp yüzeylerinin önemli bölümü karmaşık ve eğrisel geometriler içerdiğinden küre uçlu parmak frezeler kalıp işleme operasyonlarında kullanılabilir.
Ball nose end mill, Türkçede genellikle bilyalı parmak freze veya küre parmak freze olarak adlandırılan, uç kısmı küresel geometriye sahip CNC kesici takımdır.
Takım çapı; işlenecek yüzeyin geometrisi, en küçük detaylar, işleme derinliği, takım rijitliği, yüzey kalitesi ve CNC tezgâhının özellikleri dikkate alınarak seçilmelidir.
Karbür küre parmak freze, kesici kısmı karbür esaslı sert metalden üretilen küresel uçlu frezedir. Uygun işleme koşullarında yüksek sertlik ve aşınma direncinden yararlanılabilir.
Küre parmak frezeler, uygun takım tutucu ve kesme koşulları sağlandığında CNC işleme merkezleri ve uygun frezeleme tezgâhlarında kullanılabilir.
Kalıp, 3D yüzey, eğrisel geometri veya karmaşık kontur işliyorsanız doğru küre parmak freze seçimi üretim performansınız açısından kritik önem taşır.
Yanlış takım seçimi;
Gereksiz takım tüketimine
Düşük yüzey kalitesine
Titreşime
Takım kırılmasına
İşleme süresinin uzamasına
Üretim maliyetlerinin artmasına
neden olabilir.
Doğru seçilmiş bir küre parmak freze ise uygun işleme koşullarıyla stabil işleme, kontrollü yüzey kalitesi ve optimize edilmiş takım ömrü elde edilmesine katkı sağlayabilir.
İşlediğiniz malzemeye ve CNC operasyonunuza uygun kesici takım çözümünü belirlemek için Takım Sanayi'nin kesici takım ürünlerini inceleyin.
Takım Sanayi – Doğru takım, doğru işleme, daha verimli üretim.
Kesici takım geometrisi nedir? Talaş açısı, boşluk açısı, helis açısı ve kesici kenar geometrisinin takım ömrü, yüzey kalitesi ve işleme performansına etkisini keşfedin
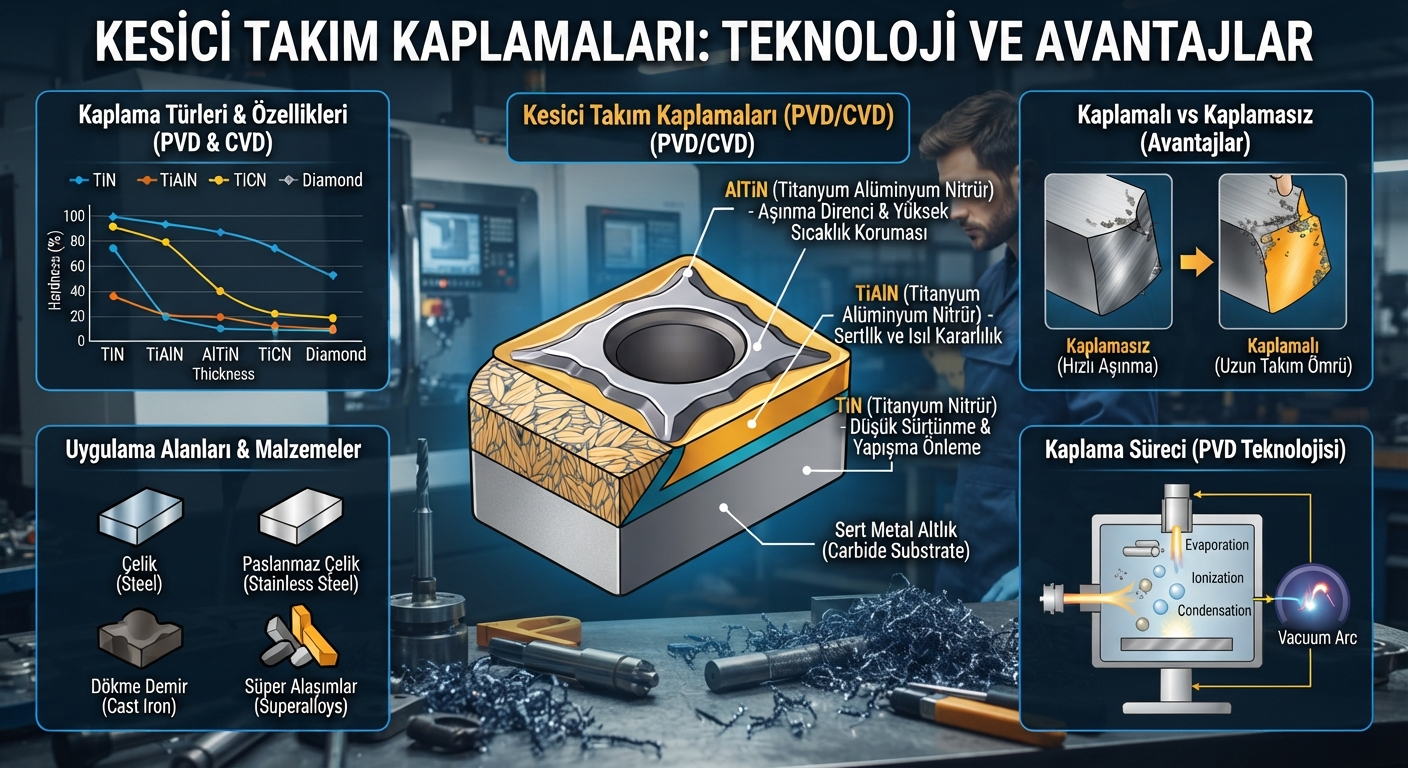
Kesici takım kaplamaları nelerdir? TiN, TiAlN, AlTiN, PVD ve CVD kaplamaları, kullanım alanlarını ve doğru kaplama çeşitleri
T kanal frezesi nedir, nasıl kullanılır? T kanal açma işlemi, ön kanal, freze seçimi ve doğru kullanımı
