
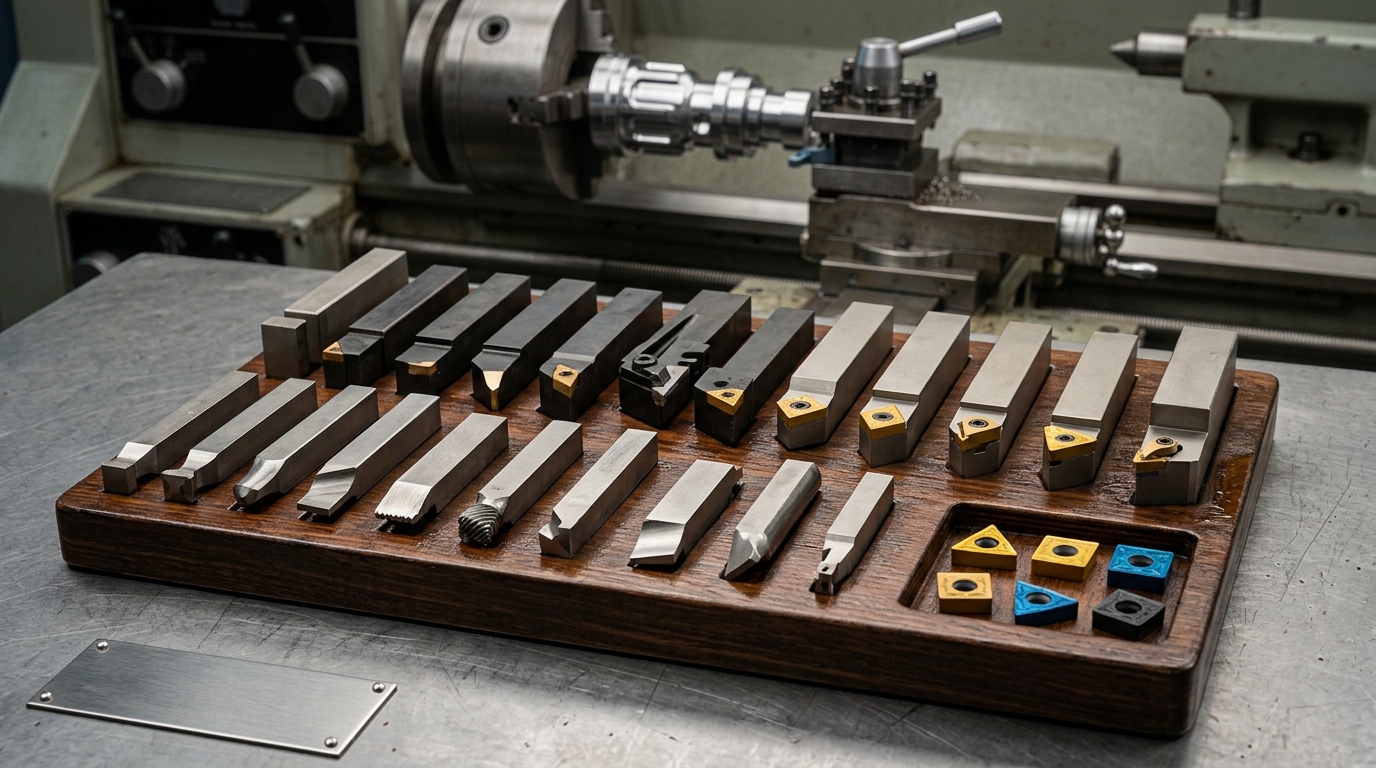
Metal işleme süreçlerinde ölçü hassasiyeti, yüzey kalitesi ve üretim verimliliği; kullanılan kesici takımın doğru seçilmesiyle doğrudan ilişkilidir. Tornalama işlemlerinde iş parçasına istenen şekli vermek, çapı düşürmek, kanal açmak veya diş oluşturmak için farklı özelliklere sahip torna kalemlerinden yararlanılır.
Torna kalemi, torna tezgâhında dönen iş parçasından talaş kaldırarak parçayı istenen ölçü ve geometriye getirmek için kullanılan kesici takımın genel adıdır. Uygulamaya bağlı olarak yekpare kesici takımlar, değiştirilebilir kesici uçlarla çalışan kater sistemleri veya özel geometrili takımlar tercih edilebilir.
Doğru torna kalemini seçmek; işlenen malzemeye, işlem türüne, tezgâh kapasitesine, kesme parametrelerine ve hedeflenen yüzey kalitesine bağlıdır. Yanlış takım seçimi ise takım aşınmasını hızlandırabilir, yüzey kalitesini düşürebilir ve üretim maliyetlerini artırabilir.
Bu rehberde torna kaleminin ne olduğunu, başlıca torna kalemi çeşitlerini, kullanım alanlarını ve doğru takım seçerken dikkat edilmesi gereken noktaları bulabilirsiniz.
Torna kalemi, torna tezgâhında iş parçası dönerken kontrollü biçimde talaş kaldıran kesici takımdır. Kesici kenarın geometrisi, takım malzemesi ve kesme koşulları; işleme performansını belirleyen temel unsurlardır.
Geleneksel torna tezgâhlarında yekpare veya lehimli uçlu kalemler kullanılabilir. Modern CNC torna uygulamalarında ise çoğunlukla kesici uç ile takım tutucunun birlikte çalıştığı sistemler tercih edilir. Bu sistemlerde aşınan kesici uç, uygun koşullarda yenisiyle değiştirilebilir.
Torna kalemleri genel olarak şu işlemlerde kullanılır:
Dış çap tornalama
İç çap tornalama ve delik büyütme
Alın tornalama
Kaba talaş kaldırma
Finisaj ve hassas yüzey işleme
Kanal açma ve kesme
İç veya dış vida dişi açma
Profil ve kontur işleme
Her işlem için aynı kalemi kullanmak doğru değildir. Kesici kenar geometrisi, erişim mesafesi, takım tutucu uyumu ve iş parçasının özellikleri birlikte değerlendirilmelidir.
Torna kalemleri kullanım amaçlarına, işleme yönüne, kesici takım malzemesine ve uç geometrisine göre farklı gruplara ayrılır.
Kaba tornalama kalemleri, iş parçasından kısa sürede daha fazla malzeme kaldırmak amacıyla kullanılır. Özellikle başlangıç çapının büyük ölçüde düşürülmesi gereken işlemlerde tercih edilir.
Bu kalemlerde takım dayanımı, talaş kontrolü ve kesme yüklerine karşı direnç önemlidir. Uygun takım geometrisi ve kesme parametreleriyle çevrim süresi azaltılabilir.
Seçim yaparken dikkat edilmesi gerekenler:
İş parçasının malzemesi ve sertliği
Tezgâhın gücü ve rijitliği
Talaş derinliği ve ilerleme miktarı
Kesici uç geometrisi ve talaş kırıcı tasarımı
Finisaj kalemleri, iş parçasının nihai ölçülerine ve hedeflenen yüzey kalitesine ulaşmak için kullanılır. Kaba işlemeden sonra kalan malzemenin kontrollü biçimde kaldırılmasına yardımcı olur.
Finisaj performansı yalnızca kesici kaleme bağlı değildir. Uç yarıçapı, ilerleme, kesme hızı, titreşim, takım çıkıntısı ve iş parçasının bağlanma biçimi de sonucu etkiler.
Ölçü hassasiyetinin ve yüzey kalitesinin önemli olduğu parçalarda doğru finisaj takımı seçimi, yeniden işleme ihtiyacını azaltabilir.
Dış çap tornalama kalemleri, silindirik parçaların dış yüzeyini işlemek ve çap ölçüsünü düşürmek için kullanılır. Mil, burç, bağlantı elemanı ve benzeri parçaların üretiminde yaygın olarak tercih edilir.
Kalemin kesme yönü, tutucu geometrisi ve uç yapısı; işleme erişimini ve talaş akışını etkiler. Sağ, sol veya nötr yönlü takım seçenekleri, tezgâh düzenine ve operasyonun gereksinimlerine göre değerlendirilmelidir.
İç çap tornalama kalemleri, deliklerin iç yüzeyini işlemek, çaplarını büyütmek veya iç yüzey geometrisini düzeltmek için kullanılır. Bu takımlarda takım çapı, erişim uzunluğu ve rijitlik özellikle önemlidir.
Takımın delik içinde uzun mesafede çalışması titreşim ve sapma riskini artırabilir. Bu nedenle mümkün olan en uygun takım çapı ve en kısa yeterli çıkıntı tercih edilmelidir.
İç çap işlemlerinde doğru takım seçimi; tolerans kontrolü, yüzey kalitesi ve takım ömrü açısından önem taşır.
Kanal açma kalemleri, iş parçası üzerinde belirli genişlik ve derinlikte kanallar oluşturmak için kullanılır. Segman kanalları, sızdırmazlık elemanı yuvaları ve çeşitli bağlantı geometrileri buna örnektir.
Kanalın genişliği, derinliği ve konumu; takım geometrisinin belirlenmesinde temel ölçütlerdir. Derin kanallarda talaş tahliyesi, takım dayanımı ve kesme parametreleri ayrıca değerlendirilmelidir.
Kesme kalemleri, işlenen parçanın çubuk malzemeden ayrılması veya parçanın belirli bir noktadan kesilmesi için kullanılır. Kesme işlemi sırasında takımın rijitliği, doğru hizalanması ve talaş tahliyesi önemlidir.
Takımın iş parçasına uygun konumlandırılması ve üretici tavsiyelerine göre çalışılması; kesme kalitesini artırmaya ve takım hasarı riskini azaltmaya yardımcı olur.
Diş açma kalemleri, iş parçalarında iç veya dış vida dişi oluşturmak için kullanılır. Diş profili, adım, çap ve tolerans gereksinimleri doğru takım seçimini belirler.
Diş açma işlemlerinde yalnızca kesici takımın uygun olması yeterli değildir. Tezgâh senkronizasyonu, ilerleme ayarı, takım geometrisi ve işlem stratejisi de doğru sonuç için gereklidir.
Profil kalemleri, parçaların belirli konturlarını, eğrisel yüzeylerini veya özel geometrilerini işlemek için tercih edilir. Karmaşık şekillerin üretiminde takım erişimi ve çarpışma riski dikkate alınmalıdır.
Profil işlemlerinde doğru takım geometrisi, istenen şeklin elde edilmesine ve gereksiz takım hareketlerinin azaltılmasına yardımcı olur.
Torna kalemlerinin performansı, kesici kenarın üretildiği malzemeyle yakından ilişkilidir. Seçim yapılırken iş parçasının sertliği, kesme hızı, üretim miktarı ve işlem koşulları birlikte değerlendirilmelidir.
Yüksek hız çeliğinden üretilen kalemler, belirli geleneksel tornalama işlemlerinde ve özel takım geometrilerinde kullanılabilir. Bileme ve yeniden şekillendirme esnekliği bazı uygulamalarda avantaj sağlar.
Karbür takımlar, yüksek sıcaklık dayanımı ve aşınma direnci gerektiren birçok metal işleme uygulamasında kullanılır. Değiştirilebilir karbür uçlar, üretim sürekliliği ve takım değişiminin pratikliği açısından avantaj sağlayabilir.
Ancak her karbür uç her malzemeye veya her işleme koşuluna uygun değildir. Kalite sınıfı, geometri, kaplama ve kesme parametreleri birlikte seçilmelidir.
Bu sistemlerde kesici uç, uygun takım tutucuya monte edilir. Uç aşındığında veya farklı bir geometri gerektiğinde, tutucunun tamamını değiştirmeden uygun uç kullanılabilir.
Kesici uç seçimi hakkında daha ayrıntılı bilgi için torna ucu çeşitleri ve doğru kesici uç seçimi rehberini inceleyebilirsiniz.
Geleneksel ve CNC torna tezgâhlarında kullanılan takımların temel amacı talaş kaldırmaktır. Farklar daha çok takım tutucu sistemi, tezgâhın çalışma biçimi, operasyonun tekrarlanabilirliği ve kullanılan kesici takım teknolojisinde ortaya çıkar.
CNC torna uygulamalarında değiştirilebilir kesici uçlu tutucular yaygındır. Bu sistemler uygun koşullarda tekrarlanabilir üretim, hızlı uç değişimi ve farklı operasyonlara göre takım yapılandırma imkânı sunar.
Geleneksel torna tezgâhlarında ise işin niteliğine göre yekpare veya bilenebilir takımlar da kullanılabilir.
CNC uygulamalarında doğru takım belirlemek için CNC kesici takım seçimi rehberini inceleyebilirsiniz.
Doğru torna kalemini belirlemek için yalnızca fiyat veya takımın fiziksel görünümü üzerinden karar verilmemelidir. İşleme koşulları ve üretici teknik verileri birlikte değerlendirilmelidir.
Çelik, paslanmaz çelik, dökme demir, alüminyum ve farklı alaşımlar farklı kesme davranışlarına sahiptir. İş parçası malzemesine uygun kesici takım kalitesi ve geometrisi seçilmelidir.
Örneğin paslanmaz çelik işlemede malzemenin iş sertleşmesi eğilimi, talaş oluşumu ve ısı kontrolü önemlidir. Bu konu için paslanmaz çelikte doğru kesici takım seçimi rehberinden yararlanabilirsiniz.
Dış çap tornalama, iç çap tornalama, kanal açma ve diş açma işlemleri farklı takım geometrileri gerektirir. Öncelikle operasyonun türünü ve parçanın geometrisini belirleyin.
Değiştirilebilir uçlu sistemlerde kesici uç ile tutucunun birbiriyle uyumlu olması gerekir. Uç şekli, ölçüsü, bağlama biçimi ve operasyon gereksinimleri kontrol edilmelidir.
CNMG, DNMG, TNMG ve VNMG gibi uç kodlarının ne ifade ettiğini öğrenmek için CNMG, DNMG, TNMG ve VNMG arasındaki farklar yazısını okuyabilirsiniz.
Tezgâhın rijitliği, bağlama koşulları ve güç kapasitesi; seçilecek takım geometrisini ve uygulanabilecek kesme parametrelerini etkiler. Uzun takım çıkıntısı veya yetersiz bağlama, titreşim ve yüzey kalitesi sorunlarına neden olabilir.
Kesme hızı, ilerleme ve talaş derinliği; iş parçası malzemesine, kesici uç kalitesine, tezgâha ve operasyon türüne göre ayarlanmalıdır. Üreticinin teknik kataloğu başlangıç noktası olarak kullanılmalı, sonuçlar kontrollü biçimde değerlendirilmelidir.
Kesici uç geometrisi; talaş oluşumunu, kesme kuvvetlerini, yüzey kalitesini ve takım dayanımını etkiler. Pozitif ve negatif geometriler arasındaki farkları anlamak için pozitif ve negatif torna ucu arasındaki farklar içeriğini inceleyebilirsiniz.
En düşük fiyatlı takım her zaman en ekonomik seçenek değildir. Takım ömrü, parça başına işlem süresi, uç değişimi, hurda riski ve hedeflenen kalite birlikte değerlendirilmelidir.
Yanlış takım seçimi üretim kalitesini ve verimliliğini olumsuz etkileyebilir. Sık karşılaşılan hatalar şunlardır:
İş parçası malzemesine uygun olmayan kesici uç kullanmak
Takım tutucu ile kesici uç uyumluluğunu kontrol etmemek
İç çap işlemlerinde gereğinden uzun takım çıkıntısı kullanmak
Üretici önerilerini dikkate almadan kesme parametrelerini artırmak
Talaş tahliyesi ve soğutma koşullarını göz ardı etmek
Yalnızca ilk satın alma fiyatına göre karar vermek
Uygun olmayan uç geometrisi nedeniyle yüzey kalitesini düşürmek
Bu riskleri azaltmak için takımın teknik özelliklerini, tezgâh koşullarını ve üretim hedeflerini birlikte değerlendirmek gerekir.
Satın alma öncesinde aşağıdaki maddeleri kontrol etmek, doğru ürünü belirlemeyi kolaylaştırır:
İş parçasının malzemesi ve sertliği
Tornalama operasyonunun türü
İç veya dış çap ölçüleri
Gerekli takım tutucu ölçüsü ve bağlantı biçimi
Kesici uç geometrisi ve kalite sınıfı
Hedeflenen yüzey kalitesi ve ölçü toleransı
Üretim adedi ve takım ömrü beklentisi
Üreticinin önerdiği kesme parametreleri
Ürünün teknik dokümanı ve uyumluluk bilgileri
Doğru takım; işleme kalitesi, üretim süresi ve toplam maliyet arasında uygun dengeyi sağlamalıdır.
Torna kalemi seçimi, üretim sürecinin verimliliğini etkileyen önemli kararlardan biridir. İş parçası malzemesine, operasyon türüne ve tezgâh koşullarına uygun takım kullanılması; ölçü kontrolünü, yüzey kalitesini ve üretim sürekliliğini destekler.
Takım seçerken yalnızca ürün adına veya fiyatına değil, teknik uyumluluğa ve üreticinin önerilerine de dikkat edin. İhtiyacınıza uygun kesici takım ve takım tutucu seçeneklerini değerlendirerek uygulamanız için doğru çözümü belirleyin.
Takım Sanayi üzerinden ilgili ürünleri inceleyebilir, satın alma öncesinde teknik özellikleri karşılaştırabilir ve ihtiyacınıza uygun takım seçimine odaklanabilirsiniz.
Torna kalemi, torna tezgâhında iş parçasından talaş kaldırarak parçaya istenen ölçü ve şekli kazandırmak için kullanılan kesici takımdır.
Başlıca çeşitleri kaba tornalama, finisaj, dış çap tornalama, iç çap tornalama, kanal açma, kesme, diş açma ve profil tornalama kalemleridir.
İş parçası malzemesi, operasyon türü, kesici uç geometrisi, takım tutucu uyumu, tezgâh rijitliği ve üretici tarafından önerilen kesme parametreleri dikkate alınmalıdır.
Hayır. Torna kalemi ifadesi genel olarak kesici takımı veya takım sistemini anlatabilir. Torna ucu ise özellikle değiştirilebilir kesici uçlu sistemlerde, talaş kaldıran kesici parçayı ifade eder. Kullanılan terminoloji ürün ve uygulamaya göre değişebilir.
Fiyat; takım türü, malzeme, kesici uç kalitesi, kaplama, ölçü, marka ve uygulama gereksinimlerine göre değişebilir. Doğru karşılaştırma için teknik uyumluluk ve toplam işleme maliyeti birlikte değerlendirilmelidir.
Hayır. Kesici takım kalitesi ve geometrisi işlenen malzemeye ve operasyon koşullarına uygun olmalıdır. Üreticinin teknik önerileri esas alınmalıdır.
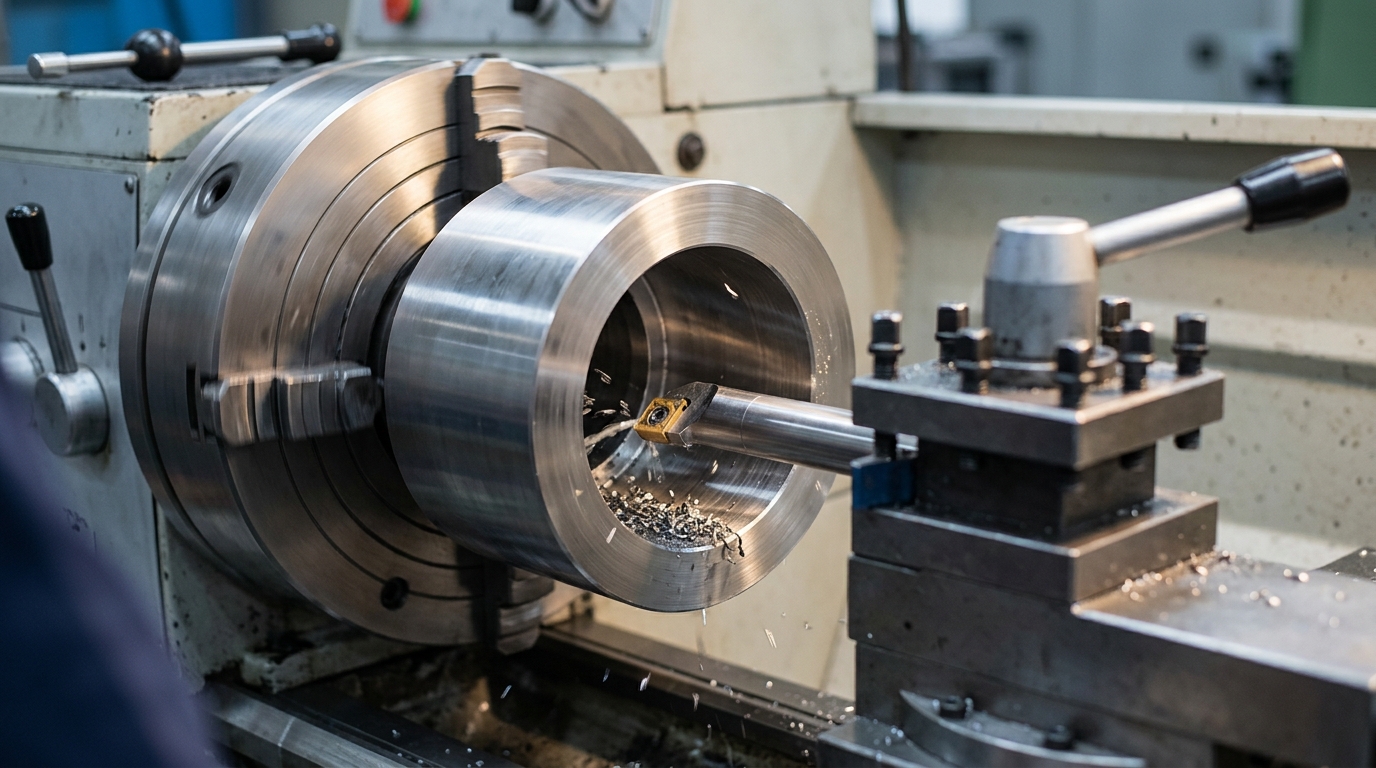
İç çap tornalama takımı nasıl seçilir? Kater çapı, takım çıkıntısı, kesici uç, titreşim kontrolü ve doğru delik işleme için seçim rehberini inceleyin.
Torna kalemi nedir, çeşitleri nelerdir? Kaba tornalama, finisaj, kanal ve diş açma kalemlerini, kullanım alanlarını ve doğru takım seçimini öğrenin.
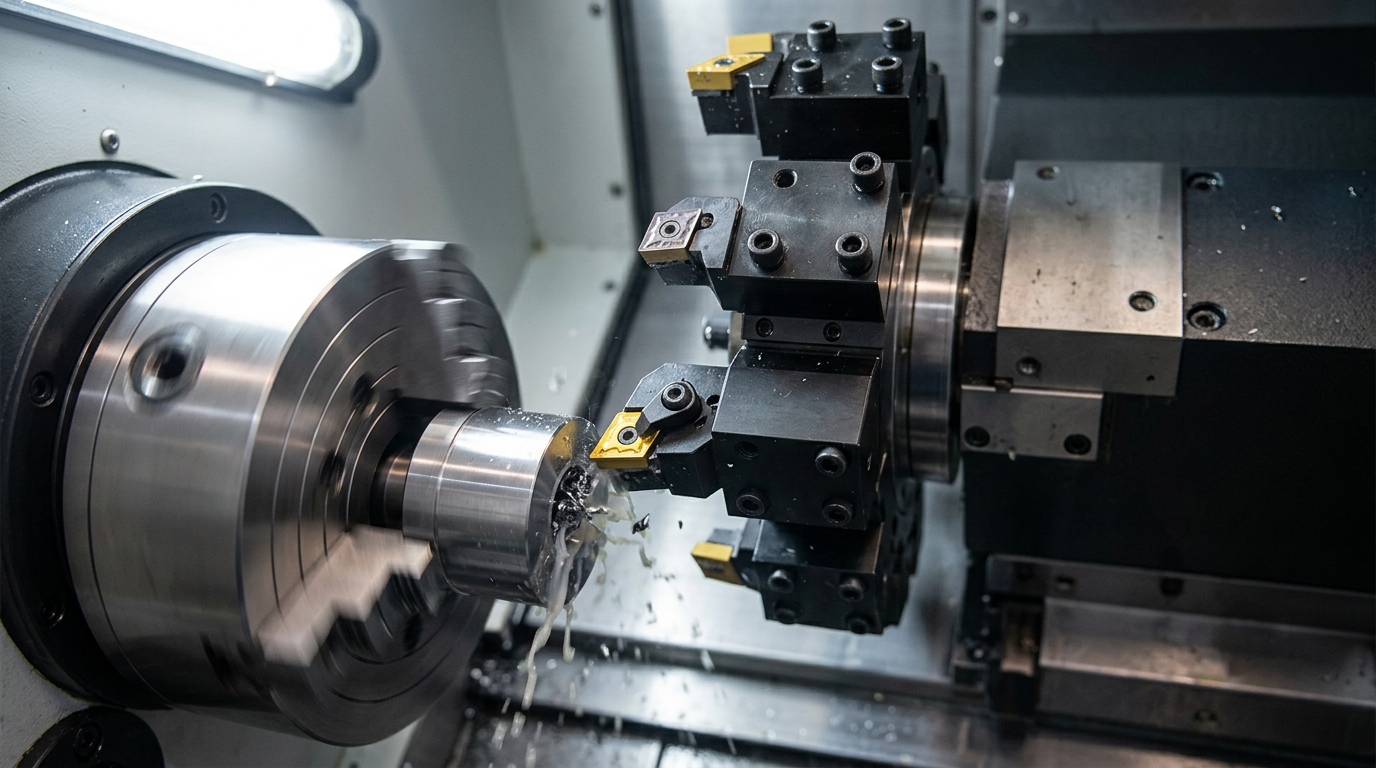
CNC torna kateri nasıl seçilir? Kater ölçüleri, kesici uç uyumu, takım geometrisi ve işleme türüne göre doğru CNC torna takımını belirleyin.
