
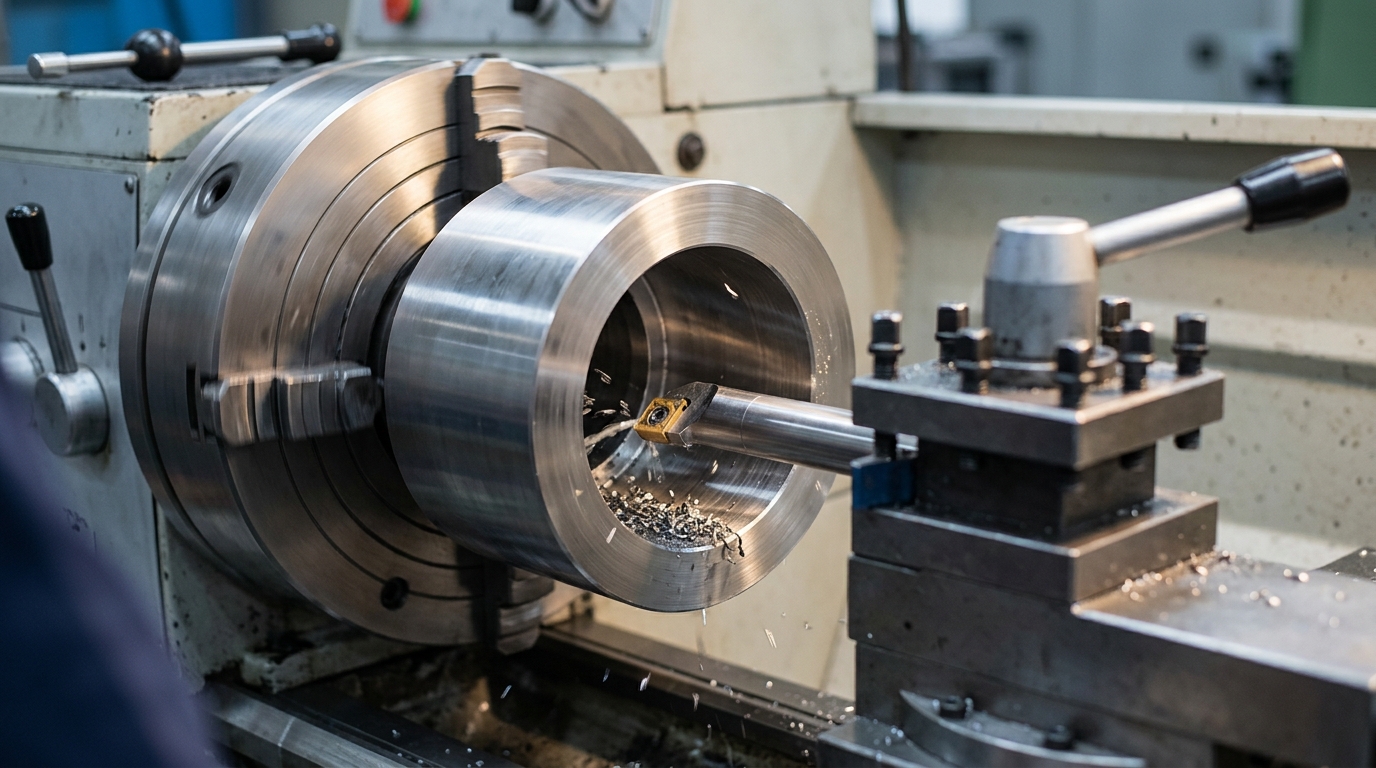
CNC torna tezgâhlarında iç çap tornalama işlemi, deliklerin istenen ölçülere getirilmesi, iç yüzeylerin hassas işlenmesi ve teknik toleransların karşılanması açısından kritik öneme sahiptir. Ancak doğru sonuca ulaşmak için yalnızca uygun bir kesici uç seçmek yeterli değildir. Kater çapı, takım çıkıntısı, takım rijitliği, kesici uç geometrisi ve talaş tahliyesi birlikte değerlendirilmelidir.
İç çap tornalama takımı nasıl seçilir? Doğru seçim; işlenecek deliğin çapına, işleme derinliğine, malzemenin özelliklerine, hedeflenen yüzey kalitesine ve tezgâhın çalışma koşullarına bağlıdır. Yanlış takım seçimi titreşim, ölçü sapması, yüzey bozulması ve erken takım aşınması gibi sorunlara yol açabilir.
Bu rehberde iç çap tornalama takımı seçiminde dikkat edilmesi gereken teknik kriterleri, doğru kater ve kesici uç seçimini, titreşim kontrolünü ve satın alma öncesinde değerlendirilmesi gereken noktaları bulabilirsiniz.
İç çap tornalama takımı, iş parçasında önceden açılmış bir deliğin iç yüzeyini işlemek, deliğin çapını büyütmek veya iç geometrisini istenen ölçülere getirmek için kullanılan kesici takımdır.
CNC torna tezgâhlarında bu işlem çoğunlukla bir iç tornalama katerinin uygun kesici uçla birlikte kullanılmasıyla gerçekleştirilir. Kater deliğin içine uzanırken kesici uç, iş parçasının iç yüzeyinden kontrollü biçimde talaş kaldırır.
İç çap tornalama işlemleri şu amaçlarla yapılabilir:
Mevcut deliğin çapını büyütmek
İç yüzeyde istenen ölçü toleransını elde etmek
Yüzey kalitesini iyileştirmek
Kademeli iç çaplar oluşturmak
İç profil veya kanal geometrilerini işlemek
Hassas iç çap finisajı yapmak
Doğru takım seçimi için deliğin başlangıç çapı, hedef ölçüsü, işleme derinliği ve geometrisi işlem öncesinde belirlenmelidir.
Takım seçiminde ilk adım, işlenecek deliğin mevcut çapını ve gereken işleme derinliğini belirlemektir. Katerin deliğe güvenli biçimde girebilmesi ve kesici ucun işlenecek yüzeye erişebilmesi gerekir.
Kontrol edilmesi gereken temel ölçüler şunlardır:
Mevcut delik çapı
Hedef iç çap ölçüsü
İşleme derinliği
Kater gövde çapı
Gerekli takım çıkıntısı
Kesici uç ve tutucu geometrisi
İç profil ve erişim koşulları
Çok büyük çaplı bir kater dar bir deliğe giremeyebilir. Gereğinden küçük çaplı ve uzun bir kater ise yeterli rijitliği sağlayamayabilir. Bu nedenle erişim ile takım rijitliği arasında doğru denge kurulmalıdır.
İç tornalamada kater rijitliği, titreşim kontrolü ve ölçü hassasiyeti üzerinde önemli etkiye sahiptir. Deliğe ve operasyona uygun olan daha büyük çaplı bir takım gövdesi, uygun koşullarda takımın esnemesini azaltmaya yardımcı olabilir.
Ancak kater çapı yalnızca delik ölçüsüne göre belirlenmemelidir. Kesici uç geometrisi, gerekli boşluklar, takımın erişimi ve üreticinin teknik ölçüleri de kontrol edilmelidir.
Kater çapı küçüldükçe ve takım çıkıntısı uzadıkça eğilme ve titreşim riski artabilir. Bu durum özellikle uzun deliklerde ve hassas finisaj işlemlerinde önem kazanır.
Takım çıkıntısı, takımın bağlandığı noktadan kesici uca kadar uzanan serbest uzunluktur. Çıkıntı arttıkça takımın esneme ve titreşime yatkınlığı da artabilir.
Gereğinden uzun takım çıkıntısı şu sorunlara neden olabilir:
İç yüzeyde titreşim izleri
Yüzey pürüzlülüğünde artış
Ölçü sapmaları
Kesici uçta düzensiz aşınma
Takım ömrünün kısalması
Kesme parametrelerinin düşürülmesi ihtiyacı
Bu nedenle yalnızca gerekli erişimi sağlayacak kadar takım çıkıntısı kullanılmalıdır.
Bazı standart çelik gövdeli iç tornalama takımlarında yaklaşık 4 × D çıkıntı, başlangıç değerlendirmesi için kullanılan bir referans olabilir. Buradaki D, takım gövdesinin çapıdır. Ancak bu değer evrensel bir sınır değildir; izin verilen çıkıntı takım tasarımına, malzemeye, bağlama koşullarına ve üretici önerilerine göre değişir.
Daha uzun erişim gerektiğinde karbür gövdeli veya titreşim sönümlemeli özel takımlar değerlendirilebilir. Uygunluk, ilgili takımın teknik verileriyle doğrulanmalıdır.
Kesici uç geometrisi, iç çap tornalama performansını etkileyen temel unsurlardan biridir. Kaba tornalama, finisaj, profil işleme ve iç kanal açma gibi operasyonlarda farklı geometriler gerekebilir.
Kesici uç seçerken şu özelliklere dikkat edin:
Uç şekli ve ölçüsü
Kesici kenar geometrisi
Burun yarıçapı
Talaş kırıcı tasarımı
Uç kalitesi ve kaplaması
Kater ile uç uyumluluğu
Kaba tornalamada talaş kaldırma kapasitesi ve kesici kenar dayanımı öne çıkarken, finisaj işlemlerinde ölçü hassasiyeti ve yüzey kalitesi önem kazanır.
Daha ayrıntılı bilgi için torna ucu çeşitleri ve doğru kesici uç seçimi rehberini inceleyebilirsiniz.
Kaba iç tornalamada amaç, malzemeyi verimli biçimde kaldırmak ve sonraki işlem için uygun bir yüzey bırakmaktır. Finisajda ise hedef ölçü toleransı ve yüzey kalitesine ulaşmak ön plana çıkar.
Kaba tornalama sırasında kesici kenarın dayanımı, talaş derinliği, ilerleme ve takım rijitliği değerlendirilmelidir. Finisajda ise uç geometrisi, burun yarıçapı, titreşim ve ölçü kontrolü önemlidir.
Aynı takım bazı uygulamalarda iki işlem için de kullanılabilir. Ancak üretim hedefi ve işlem koşulları farklı olduğunda farklı takım çözümleri daha uygun olabilir.
Çelik, paslanmaz çelik, dökme demir ve alüminyum gibi malzemelerin kesme davranışları farklıdır. Bu nedenle kesici uç kalitesi, talaş kırıcı, kaplama ve kesici kenar geometrisi işlenen malzemeye uygun belirlenmelidir.
Paslanmaz çelik işlemede iş sertleşmesi, ısı oluşumu ve talaş kontrolü özellikle önem kazanabilir. Bu uygulamalar için paslanmaz çelikte doğru kesici takım seçimi rehberini inceleyebilirsiniz.
Her malzemede aynı kesici ucun ve aynı kesme parametrelerinin aynı sonucu vereceği varsayılmamalıdır. Üreticinin teknik katalogları ve malzeme grubu önerileri esas alınmalıdır.
İç çap tornalama sırasında talaşlar kapalı bir alan içinde oluşur. Bu nedenle talaşın delikten uzaklaştırılması kritik öneme sahiptir.
Talaşın delik içinde birikmesi yüzeyde çizilmelere, kesici uçta hasara, ölçü sorunlarına ve işlem kesintilerine neden olabilir.
Talaş kontrolünü iyileştirmek için:
Operasyona uygun talaş kırıcı seçin.
Kesme hızı ve ilerlemeyi üretici tavsiyelerine göre belirleyin.
Uygun olduğunda kesme sıvısı veya takım içinden soğutma seçeneklerini değerlendirin.
Derin ve kör deliklerde talaş tahliyesini özellikle kontrol edin.
Talaşın işlenmiş yüzeye yeniden temas etmesini önleyin.
Kullanılacak soğutma ve talaş tahliye çözümü, tezgâhın ve takımın teknik özelliklerine bağlıdır.
Doğru kesici uç seçilmiş olsa bile uç ile kater uyumlu değilse güvenli ve verimli işleme elde edilemeyebilir.
Sipariş öncesinde katerin bağlantı sistemi, uç şekli, uç boyutu, kalınlığı, sıkma biçimi ve kesici uç yuvası kontrol edilmelidir.
Mevcut takımın kodunu ve üretici katalog bilgilerini kontrol etmek yanlış ürün siparişi verme riskini azaltır.
Genel takım seçimi kriterleri için CNC kesici takım seçimi rehberini de inceleyebilirsiniz.
Titreşim, iç tornalama işlemlerinde yüzey kalitesini ve ölçü doğruluğunu olumsuz etkileyebilir. Uzun takım çıkıntısı, küçük kater çapı, yetersiz bağlama ve uygun olmayan kesme koşulları titreşim riskini artırabilir.
Titreşimi azaltmak için:
Deliğe uygun, mümkün olduğunca rijit bir kater seçin.
Takım çıkıntısını gerekli olan en kısa uzunlukta tutun.
İş parçası ve takım bağlamasını kontrol edin.
Operasyona uygun kesici uç geometrisi kullanın.
Kesme parametrelerini üretici önerilerine göre optimize edin.
Uzun erişim gerekiyorsa özel rijit veya sönümlemeli takım seçeneklerini değerlendirin.
Titreşim görüldüğünde yalnızca ilerlemeyi azaltmak yeterli olmayabilir. Takım çıkıntısı, bağlama, uç geometrisi ve çalışma koşulları birlikte incelenmelidir.
Kesici takım geometrisinin işleme performansına etkisi hakkında daha fazla bilgi için kesici takım geometrisi rehberiniokuyabilirsiniz.
Delik çapı önemli olmakla birlikte tek başına yeterli değildir. İşleme derinliği, takım çıkıntısı, uç geometrisi ve gerekli boşluklar da kontrol edilmelidir.
Uzun takım çıkıntısı rijitliği azaltabilir ve titreşim riskini artırabilir. Bu durum hassas iç çap işlemlerinde ölçü ve yüzey kalitesini olumsuz etkileyebilir.
Kaba tornalama, finisaj ve iç profil işlemleri farklı kesici uç geometrileri gerektirebilir. Uç seçimi operasyonun gereksinimlerine göre yapılmalıdır.
İç çap işlemlerinde talaşın delik içinde sıkışması yüzey hasarına ve kesici uçta aşınmaya neden olabilir.
Takımın gerçek maliyeti yalnızca satın alma fiyatından oluşmaz. Takım ömrü, parça başına işlem süresi, uç değişimi ve yeniden işleme ihtiyacı da değerlendirilmelidir.
Sipariş öncesinde şu bilgileri netleştirin:
İşlenecek malzeme ve sertliği
Mevcut delik çapı ve hedef ölçü
İşleme derinliği
Gerekli takım çıkıntısı
Uygun kater gövde çapı
Kaba tornalama veya finisaj gereksinimi
Kesici uç şekli ve ölçüsü
Talaş kırıcı ve uç kalitesi
Kater ile uç uyumluluğu
Talaş tahliyesi ve soğutma gereksinimi
Tezgâh rijitliği ve bağlama koşulları
Üreticinin teknik önerileri
Bu bilgilerle ürünleri yalnızca fiyatlarına göre değil, teknik uygunluklarına ve beklenen toplam işleme maliyetine göre karşılaştırabilirsiniz.
İç çap tornalama işlemlerinde doğru takım seçimi; yüzey kalitesi, ölçü hassasiyeti, takım ömrü ve üretim verimliliği açısından önemlidir.
Takım seçimini yaparken delik çapını, takım çıkıntısını, kater rijitliğini, kesici uç geometrisini ve işlenecek malzemeyi birlikte değerlendirin. Özellikle uzun deliklerde ve hassas finisaj uygulamalarında titreşim kontrolünü ve talaş tahliyesini göz ardı etmeyin.
Takım Sanayi'deki ilgili kesici takım seçeneklerini inceleyerek ihtiyacınıza uygun ürünleri karşılaştırabilirsiniz. Satın alma öncesinde ürünün teknik ölçülerini ve mevcut takım sisteminizle uyumluluğunu kontrol etmeniz doğru seçim yapmanıza yardımcı olur.
Mevcut delik çapı, işleme derinliği, kater çapı, takım çıkıntısı, kesici uç geometrisi, işlenen malzeme ve titreşim riski birlikte değerlendirilmelidir.
Kater çapı takım rijitliğini etkiler. Deliğe uygun daha rijit bir takım, uygun koşullarda esnemeyi ve titreşim riskini azaltmaya yardımcı olabilir.
Uzun takım çıkıntısı, küçük kater çapı, yetersiz bağlama, uygun olmayan kesici uç geometrisi ve yanlış kesme parametreleri titreşime neden olabilir.
Takım çıkıntısı mümkün olduğunca kısa tutulmalıdır. Yaklaşık 4 × D bazı standart çelik gövdeli takımlar için başlangıç referansı olabilir; gerçek sınır takımın tasarımına ve üretici tavsiyelerine bağlıdır.
Kesici uç; işlenen malzemeye, operasyon türüne, delik geometrisine, yüzey kalitesi hedeflerine ve kater uyumluluğuna göre seçilmelidir.
Takım çıkıntısını azaltmak, rijitliği artırmak, uygun uç geometrisi seçmek, titreşimi kontrol etmek ve üretici önerilerine uygun kesme parametreleri kullanmak yüzey kalitesini iyileştirmeye yardımcı olabilir.
Fiyatlar takımın çapına, uzunluğuna, gövde malzemesine, kesici uç sistemine ve özel özelliklerine göre değişebilir. Teknik uyumluluk ve toplam işleme maliyeti de karşılaştırılmalıdır.
İç çap tornalama takımı nasıl seçilir? Kater çapı, takım çıkıntısı, kesici uç, titreşim kontrolü ve doğru delik işleme için seçim rehberini inceleyin.
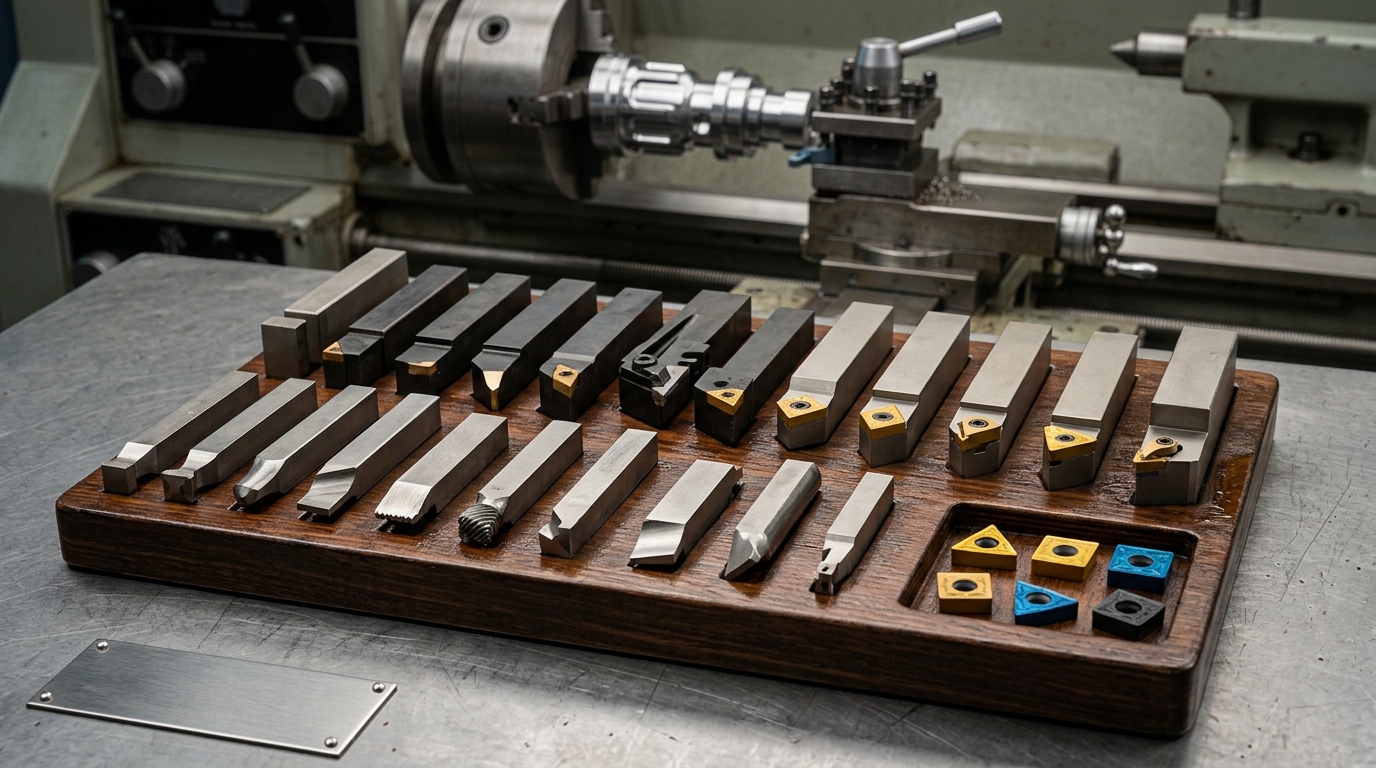
Torna kalemi nedir, çeşitleri nelerdir? Kaba tornalama, finisaj, kanal ve diş açma kalemlerini, kullanım alanlarını ve doğru takım seçimini öğrenin.
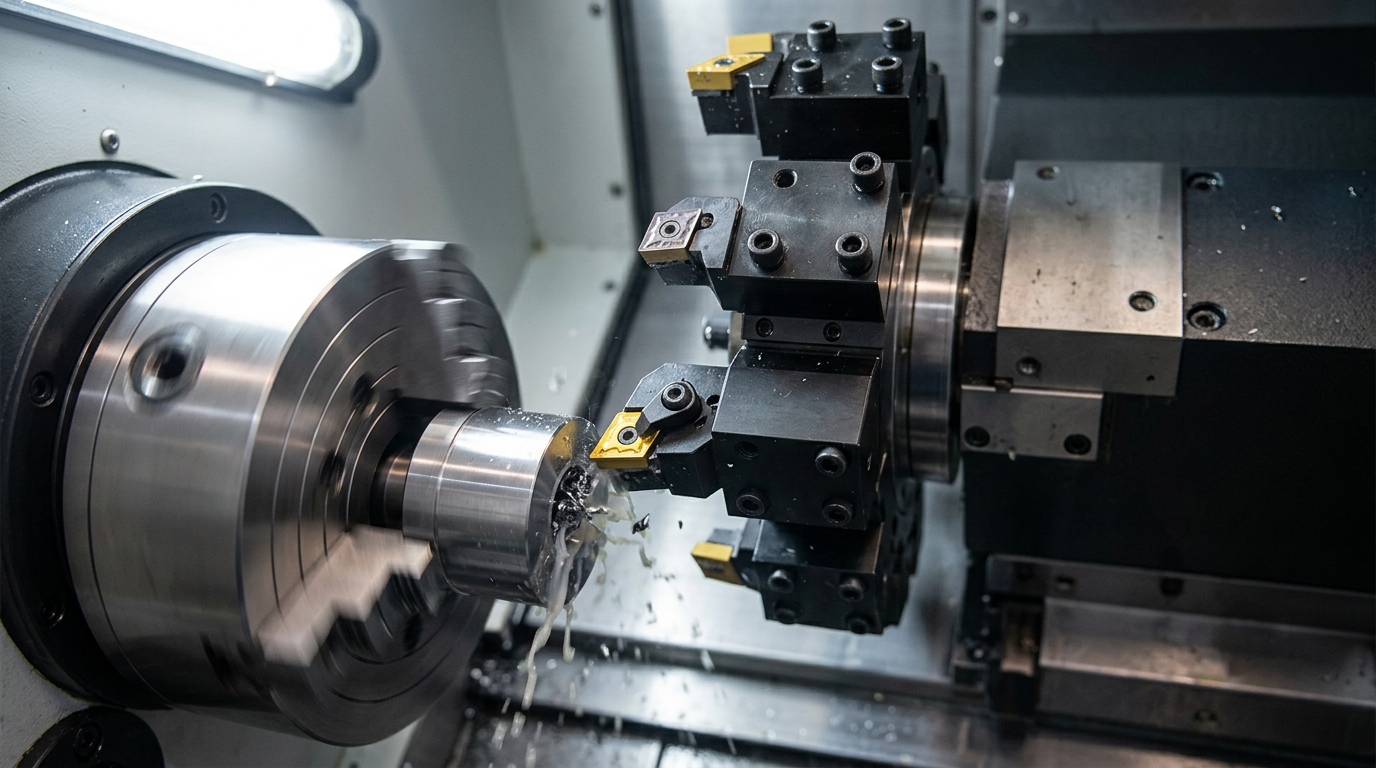
CNC torna kateri nasıl seçilir? Kater ölçüleri, kesici uç uyumu, takım geometrisi ve işleme türüne göre doğru CNC torna takımını belirleyin.
